Погрузочный ленточный конвейер TM-YB8 / TM-YB10 / TM-YB12
Toprakcilar Makina
Цена по запросу
*Базовая стоимость указана для самовывоза со склада.
*НДС включается в стоимость по условиям поставки.
Погрузочный ленточный конвейер TM-YB8 / TM-YB10 / TM-YB12 применяют в составе технологической линии производства булгура. Производитель — Toprakcılar Makina (Топракчылар Макина).
Рабочее исполнение подбирают по свойствам исходного продукта, требуемому режиму участка и условиям подключения.
Ключевые возможности:
*Базовая стоимость указана для самовывоза со склада.
*НДС включается в стоимость по условиям поставки.
Погрузочный ленточный конвейер TM-YB8 / TM-YB10 / TM-YB12 применяют в составе технологической линии производства булгура. Производитель — Toprakcılar Makina (Топракчылар Макина).
Рабочее исполнение подбирают по свойствам исходного продукта, требуемому режиму участка и условиям подключения.
Ключевые возможности:
- Назначение: подаёт упакованный продукт к зоне штабелирования либо загрузки автомобиля.
- Рабочая операция: перемещение мешков к месту укладки или в транспорт.
- Принцип действия: мотор-редуктор приводит ленту, которая перемещает мешки по наклонной трассе.
- Технологический результат: финишная логистика фасовочного участка становится последовательной и менее зависимой от ручной переноски.
- Модельный ряд: TM-YB8 / TM-YB10 / TM-YB12.
- Критерий выбора: длину конвейера выбирают по расстоянию до зоны погрузки, пропускную способность проверяют по габаритам, массе и интервалу подачи мешков.
Технические характеристики
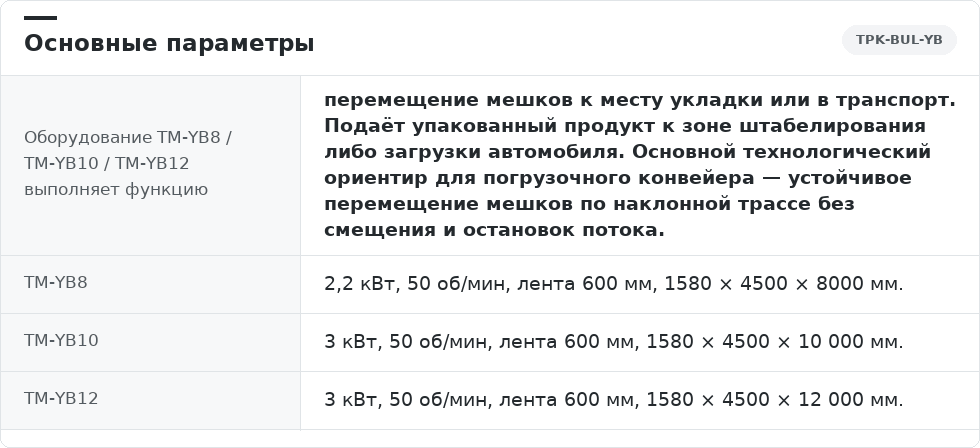
Оборудование TM-YB8 / TM-YB10 / TM-YB12 выполняет функцию: перемещение мешков к месту укладки или в транспорт. Подаёт упакованный продукт к зоне штабелирования либо загрузки автомобиля. Основной технологический ориентир для погрузочного конвейера — устойчивое перемещение мешков по наклонной трассе без смещения и остановок потока.Модельный ряд TM-YB8 / TM-YB10 / TM-YB12 включает следующие исполнения:
- TM-YB8 — 2,2 кВт, 50 об/мин, лента 600 мм, 1580 × 4500 × 8000 мм.
- TM-YB10 — 3 кВт, 50 об/мин, лента 600 мм, 1580 × 4500 × 10 000 мм.
- TM-YB12 — 3 кВт, 50 об/мин, лента 600 мм, 1580 × 4500 × 12 000 мм.
- Производительность зависит от размеров, массы и режима подачи упакованного продукта.
Критерии выбора исполнения
Исполнение TM-YB8 / TM-YB10 / TM-YB12 выбирают по длине 8, 10 или 12 м, высоте загрузки, размеру и массе мешков, ширине ленты 600 мм и режиму подачи. Длину конвейера выбирают по расстоянию до зоны погрузки; пропускную способность проверяют по габаритам, массе и интервалу подачи мешков.До согласования модели проверяют:
- Устойчивость мешка на ленте.
- Высоту и угол погрузочной трассы.
- Скорость поступления упаковок.
- Безопасность рабочей зоны у места укладки.
Рабочий контроль
Во время работы контролируют параметры:- Устойчивость мешков на ленте.
- Высота и угол погрузочной трассы.
- Интервал подачи упаковок.
- Нагрузка привода.
- Безопасность зоны укладки.
Требования к интеграции
При включении в технологическую схему проверяют:- Рабочие параметры сопоставляют с режимом связанного оборудования.
- Точки подключения и габариты выбранной модели проверяют по плану размещения.
- К приводу, рабочей зоне и обслуживаемым узлам оставляют безопасный доступ.
- Электропитание и необходимые технологические среды согласуют с подключениями конвейера.
TM-YB8 / TM-YB10 / TM-YB12 перемещают мешки с упакованным продуктом к месту штабелирования или загрузки автомобиля. Для устойчивой работы подачу согласуют с фасовочным участком и возможностью приёма груза в зоне разгрузки.
Мотор-редуктор приводит ленту, которая перемещает мешки по наклонной трассе, сокращая потребность в ручной переноске. Работу оценивают по условиям поступления и снятия упаковок, а также по стабильности нагрузки.
Подачу продукта через оборудование «Погрузочный ленточный конвейер TM-YB8 / TM-YB10 / TM-YB12» согласуют со схемой участка. Варианты производств представлены в разделе «Крупяные заводы».
Позиции группы «Оборудование для производства булгура — Toprakcilar Makina»:
Основная сушильная башня для булгура TM-KK10 / TM-BKK10 / TM-KK25 / TM-BKK25 / TM-KK50 / TM-BKK50
Панель автоматизации и управления линией производства булгура
Полировочная машина для булгура TM-BPM10 / TM-BPM20 / TM-BPM25
Мотор-редуктор приводит ленту, которая перемещает мешки по наклонной трассе, сокращая потребность в ручной переноске. Работу оценивают по условиям поступления и снятия упаковок, а также по стабильности нагрузки.
Место в технологической последовательности
Перемещение организуют следующим образом:- Закрытые мешки укладывают на приёмную часть ленты.
- Скорость движения согласуют с работой фасовочного участка и зоны погрузки.
- На выходе упаковки снимают для штабелирования либо передают в транспорт.
- Подачу прекращают при загромождении разгрузочной зоны или смещении груза.
Исходный продукт и рабочие условия
На участок поступают мешки с упакованным зерновым продуктом. При выборе режима учитывают:- Устойчивость упаковок на ленте.
- Высоту и угол наклона трассы.
- Скорость поступления и интервалы подачи.
- Нагрузку привода.
- Безопасность рабочей зоны у места укладки.
Регулярное обслуживание
В план обслуживания входят:- Очистка ленты и рамы.
- Проверка мотор-редуктора.
- Контроль натяжения и центрирования ленты.
- Осмотр опор и колёсной базы.
Подачу продукта через оборудование «Погрузочный ленточный конвейер TM-YB8 / TM-YB10 / TM-YB12» согласуют со схемой участка. Варианты производств представлены в разделе «Крупяные заводы».
Позиции группы «Оборудование для производства булгура — Toprakcilar Makina»:
Основная сушильная башня для булгура TM-KK10 / TM-BKK10 / TM-KK25 / TM-BKK25 / TM-KK50 / TM-BKK50
Панель автоматизации и управления линией производства булгура
Полировочная машина для булгура TM-BPM10 / TM-BPM20 / TM-BPM25
Погрузочный конвейер перемещает мешки к месту укладки или в транспорт. Основная задача — обеспечить устойчивое движение по наклонной трассе без смещения груза и остановок потока.
Корректный подбор и настройка позволяют:
Осмотры, замены и регулировки фиксируют с указанием модели, чтобы планировать обслуживание по фактическому состоянию узлов.
Корректный подбор и настройка позволяют:
- Подавать упакованный продукт к зоне штабелирования либо загрузки автомобиля.
- Организовать последовательную передачу мешков с фасовочного участка и сократить потребность в ручной переноске.
- Выбрать исполнение, соответствующее производительности линии.
- Согласовать длину трассы с расстоянием до места погрузки, а пропускную способность — с габаритами, массой и интервалом подачи упаковок.
Что учитывать при оценке оборудования
При выборе и проверке конвейера учитывают:- Характеристики мешков с упакованным зерновым продуктом, от которых зависит фактическая производительность.
- Высоту и угол погрузочной трассы: после изменения подачи повторно оценивают соответствие выбранного режима этим условиям.
- Место для переходов, ограждений и обслуживания вокруг оборудования.
- Влияние неисправностей соседних машин на ритм перемещения и разгрузки.
Осмотры, замены и регулировки фиксируют с указанием модели, чтобы планировать обслуживание по фактическому состоянию узлов.
Мотор-редуктор приводит ленту, которая перемещает мешки по наклонной трассе. Согласованная подача и своевременная разгрузка обеспечивают последовательную работу фасовочного участка, сокращая потребность в ручной переноске.
Технологический цикл включает следующие этапы:
Технологический цикл включает следующие этапы:
- Мешки с упакованным зерновым продуктом укладывают на приёмную часть.
- Движущаяся лента перемещает груз к месту разгрузки.
- Рабочий режим устанавливают с учётом устойчивости мешков, высоты и угла погрузочной трассы.
- На выходе упаковки своевременно снимают для укладки или передачи в транспорт.
Подготовка и запуск
Перед запуском необходимо:- Проверить чистоту и готовность рабочей зоны.
- Убедиться в исправности ограждений, аварийного останова и предусмотренных блокировок.
- Проверить подключения, готовность связанного оборудования и свободный маршрут перемещения груза.
- Выполнить пробный пуск без нагрузки и проверить отсутствие нештатных сигналов.
Действия при отклонениях
Если работа погрузочного конвейера стала нестабильной:- При изменении входных условий проверяют подачу и настройки.
- При колебаниях нагрузки осматривают привод и регулирующие элементы после безопасной остановки.
- При нарушении перемещения или разгрузки сопоставляют состояние оборудования с фактической производительностью участка.
- При неисправности ограждений или защитной блокировки прекращают подачу, останавливают оборудование и устраняют причину.
Где в линии устанавливают погрузочный конвейер?
Оборудование размещают после фасовочного участка для перемещения мешков к месту штабелирования или загрузки автомобиля. Это сокращает потребность в ручной переноске. Место установки выбирают так, чтобы обеспечить устойчивую подачу и своевременное снятие упаковок на выходе.Как выбрать исполнение TM-YB8 / TM-YB10 / TM-YB12?
При выборе учитывают длину 8, 10 или 12 м, высоту загрузки, размеры и массу мешков, ширину ленты 600 мм и режим подачи. Для TM-YB8 указаны: мощность 2,2 кВт, частота вращения 50 об/мин, габариты 1580 × 4500 × 8000 мм.Фактическая производительность зависит от характеристик упаковок и интервалов их поступления. Технические данные сопоставляют с нагрузкой участка и доступным пространством.
Какие исходные условия нужны для подбора?
На вход поступают мешки с упакованным зерновым продуктом. Учитывают их устойчивость на ленте, высоту и угол погрузочной трассы, скорость поступления и безопасность зоны укладки. Выбранные настройки проверяют в фактическом рабочем режиме.Как согласовать конвейер с линией?
Подачу сопоставляют с ритмом предыдущего участка и возможностью своевременно принимать мешки на выходе. Учитывают кратковременные остановки, промежуточные накопители и дальнейший маршрут груза. Согласованность работы проверяют при фактической нагрузке с используемыми упаковками.Какие условия проверить до монтажа?
Проверяют габариты, высоты приёмной и разгрузочной зон, направление движения, нагрузку на опоры, монтажные проёмы и доступ к обслуживаемым узлам. Отдельно согласуют электропитание, автоматику и остальные подключения, предусмотренные комплектацией. Размещение должно соответствовать рабочему режиму и характеристикам мешков.Как выполняют первый запуск?
Проверяют чистоту рабочей зоны, крепления, ограждения, аварийный останов, подключения и свободный маршрут перемещения груза. После холостого пуска подачу начинают с пониженного уровня. Контролируют устойчивость мешков и интервалы между ними при выбранной высоте и угле наклона трассы.Какие параметры контролируют во время работы?
Следят за устойчивостью мешков на ленте, интервалами подачи, нагрузкой привода и безопасностью зоны укладки. Проверяют соответствие высоты и угла погрузки принятой схеме. Показания и результаты наблюдений сравнивают при одинаковой нагрузке после стабилизации режима.Что входит в регулярное обслуживание?
Регламент включает очистку ленты и рамы, проверку мотор-редуктора, контроль натяжения и центрирования ленты, осмотр опор и колёсной базы. Дополнительно проверяют ограждения и аварийный останов.Периодичность определяют по наработке, условиям эксплуатации и состоянию деталей. Выполненные работы фиксируют с указанием конкретного исполнения.
Что проверить при ухудшении результата?
Сначала сравнивают условия подачи с фактическим перемещением и разгрузкой мешков. Затем проверяют их устойчивость, высоту и угол трассы, скорость поступления и состояние зоны укладки. Учитывают работу мотор-редуктора, который приводит ленту. Эффект изменения настроек оценивают после стабилизации процесса.Какие требования безопасности действуют?
Во время работы погрузочного конвейера нельзя находиться под перемещаемыми мешками. Перед очисткой, регулировкой, натяжением ленты или осмотром оборудование останавливают, блокируют все источники энергии и исключают самопроизвольное движение.Повторный пуск разрешают после установки защит и проверки безопасного состояния рабочей зоны.
Смотрите также