
Завод по производству комбикорма 10 т/час для непрерывного производства рассыпных и гранулированных кормов
Производитель: MillTech
DYMSC10000
100,00
р.
Цена по запросу
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Проектные преимущества линии:
Подробные сведения о характеристиках, составе, принципе работы и условиях поставки приведены в разделах ниже.
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Проектные преимущества линии:
- Производительность до 10 тонн в час позволяет выпускать крупные партии без длительного накопления сменной потребности.
- Шесть функциональных секций объединяются в единый маршрут с централизованной логикой запуска и остановки.
- Промышленное весовое дозирование поддерживает повторяемость рецептов при работе с большим числом ингредиентов.
- Раздельные контуры для макро-, средних и микрокомпонентов повышают точность ввода веществ с разной долей в рецептуре.
- Дробильное оборудование подбирается с запасом по моторесурсу и пропускной способности для длительной нагрузки.
- Смесительная зона рассчитывается по размеру партии и необходимому количеству циклов в час.
- Грануляционный участок может включать кондиционирование, прессование, охлаждение, просев и возврат крошки.
- Развитая аспирация уменьшает запылённость при интенсивных пересыпаниях и поддерживает стабильность воздушных потоков.
- АСУ ТП контролирует последовательность операций, уровни, приводы, аварии и исполнение производственных заданий.
- Продуктовые ёмкости позволяют разделять рецептуры и выравнивать работу фасовки либо насыпной отгрузки.
- Линию можно связать с существующими силосами, зерноскладом, лабораторией и корпоративной системой учёта.
- Проект предусматривает возможность дальнейшего расширения хранения, упаковки или установки параллельных маршрутов.
Подробные сведения о характеристиках, составе, принципе работы и условиях поставки приведены в разделах ниже.
DYMSC10000 относится к среднетоннажным промышленным комплексам непрерывного или интенсивного циклического действия. Показатель 10 000 кг/час является проектным ориентиром для подготовленного сырья и согласованной технологической схемы. Реальную часовую выработку определяют по наиболее трудоёмкому рецепту, а не по скорости одного отдельного агрегата.
Ориентиры для технического задания:
- Расчётная производительность: до 10 000 кг комбикорма в час.
- Потенциальный выпуск за восьмичасовую смену: до 80 тонн при устойчивом режиме.
- Ориентировочная суточная выработка при двухсменной эксплуатации: около 150−170 тонн с учётом технологических пауз.
- Категория проекта: промышленный комбикормовый завод полного цикла.
- Модельное обозначение: MillTech DYMSC10000.
- Технологическая архитектура: шесть основных секций с единой системой транспорта и управления.
- Базовые операции: очистка, загрузка, дробление, рецептурный набор, смешивание, гранулирование, охлаждение и хранение.
- Сырьё: зерновые, бобовые, шроты, жмыхи, минеральные вещества, премиксы, масла и иные разрешённые компоненты.
- Готовая продукция: рассыпные и гранулированные полнорационные корма по утверждённым рецептам.
- Очистка сырья: ситовой контроль, магнитная защита и дополнительные машины по результатам анализа примесей.
- Измельчение: молотковые дробильные узлы промышленного класса, подобранные под требуемую фракцию.
- Дозирование: тензометрические системы для макрокомпонентов и отдельные контуры малых доз.
- Смешивание: объём партии и длительность цикла рассчитываются под целевой ритм производства.
- Жидкие добавки: узел хранения, дозирования и распыления включается при необходимости.
- Грануляция: один или несколько прессов с кондиционированием в зависимости от ассортимента и режима.
- Охлаждение: производительность охладителя согласуется с прессами и температурой продукта.
- Аспирация: локальные отсосы, коллекторы, фильтры и вентиляторы по расчёту воздушного баланса.
- Автоматизация: АСУ ТП или SCADA с рецептами, блокировками, архивом событий и удалённой диагностикой по проекту.
- Электрическая мощность: определяется после утверждения машин, резервов и одновременности работы.
- Габариты и этажность: зависят от числа бункеров, выбранного транспорта и строительной концепции.
- Цена: рассчитывается индивидуально после подготовки технологической схемы и границ поставки.
Исходные данные для инженерного подбора:
- годовой и суточный план производства с разделением по рецептурам;
- характеристики каждого сырьевого компонента: влажность, плотность, загрязнённость и текучесть;
- частота смены рационов и допустимый размер переходных партий;
- требования к крупности дроблёных зерновых и однородности смеси;
- количество компонентов постоянного хранения и ингредиентов периодической подачи;
- необходимая точность весового дозирования для макро- и микродобавок;
- параметры гранул: диаметр, длина, плотность, прочность и допустимая доля крошки;
- способ ввода масел, мелассы, ферментов и других жидких веществ;
- запас сырья и готового продукта в часах или сменах;
- сценарий фасовки: мешки, биг-бэги, насыпная загрузка либо несколько каналов;
- план здания, высотные отметки, несущая способность и монтажные проёмы;
- доступная электрическая мощность, вентиляция, пар и иные инженерные ресурсы;
- требования к аспирации, пожарной и пылевзрывной безопасности;
- объём автоматизации, интеграция с учётом сырья и прослеживаемостью партий;
- формат поставки, монтажа, ввода в эксплуатацию и последующего сервиса.
Для завода 10 т/час циклограмму проверяют по всем операциям одновременно. Даже небольшой дисбаланс между дозатором и смесителем, прессом и охладителем, продуктовым бункером и фасовкой накапливается в течение смены и приводит к значительным потерям выпуска.
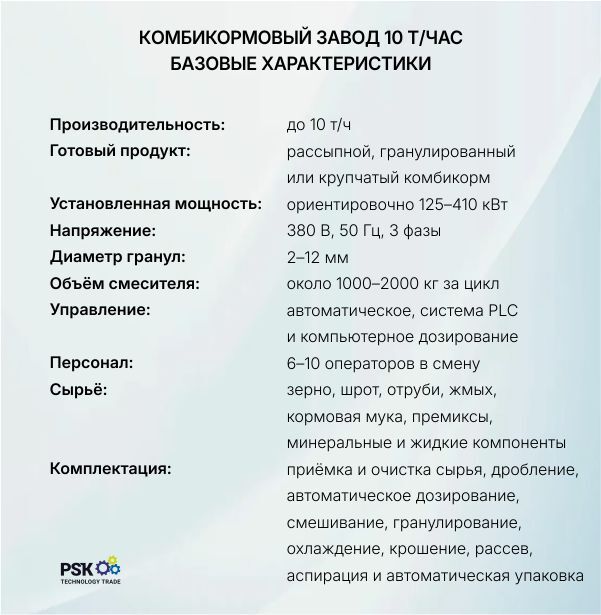
Базовые характеристики:
Производительность: до 10 т/ч
Готовый продукт: рассыпной, гранулированный или крупчатый комбикорм
Установленная мощность: ориентировочно 125−410 кВт
Напряжение: 380 В, 50 Гц, 3 фазы
Диаметр гранул: 2−12 мм
Объём смесителя: около 1000−2000 кг за цикл
Управление: автоматическое, система PLC и компьютерное дозирование
Персонал: ориентировочно 6−10 операторов в смену
Сырьё: зерно, шрот, отруби, жмых, кормовая мука, премиксы, минеральные и жидкие компоненты
Комплектация: приёмка и очистка сырья, дробление, автоматическое дозирование, смешивание, гранулирование, охлаждение, крошение, рассев, аспирация и автоматическая упаковка.
MillTech 10 т/час создаётся как единая производственная платформа для серийного выпуска комбикормов. Сырьевые компоненты размещаются в отдельных ёмкостях, проходят контроль и в заданной последовательности направляются на подготовку. Зерновая группа измельчается, остальные ингредиенты подаются к весовым системам, после чего рецептурная партия поступает в смеситель.
Высокая выработка обеспечивается параллельной организацией процессов. Пока смеситель завершает один цикл, дозирующая зона готовит следующий набор, а предыдущая партия уже перемещается на грануляцию или в продуктовый бункер. Чтобы такая схема не прерывалась, промежуточные ёмкости и транспорт должны иметь достаточный объём и скорость освобождения.
Особое значение приобретает контроль серийности. На промышленном заводе одна рецептура может выпускаться десятками тонн, а затем линия переключается на другой рацион. Автоматика управляет очередностью компонентов, временем смешивания, разрешением на выгрузку и маршрутами продукта. Технологические переходы планируют так, чтобы уменьшить остатки и исключить нежелательное смешение партий.
Результаты правильно рассчитанного проекта:
Такой комплекс рационален при постоянном спросе на значительные объёмы продукции. Если линия работает нерегулярно или часто простаивает из-за нехватки сырья и транспорта, преимущества мощности 10 т/час реализуются не полностью.
Высокая выработка обеспечивается параллельной организацией процессов. Пока смеситель завершает один цикл, дозирующая зона готовит следующий набор, а предыдущая партия уже перемещается на грануляцию или в продуктовый бункер. Чтобы такая схема не прерывалась, промежуточные ёмкости и транспорт должны иметь достаточный объём и скорость освобождения.
Особое значение приобретает контроль серийности. На промышленном заводе одна рецептура может выпускаться десятками тонн, а затем линия переключается на другой рацион. Автоматика управляет очередностью компонентов, временем смешивания, разрешением на выгрузку и маршрутами продукта. Технологические переходы планируют так, чтобы уменьшить остатки и исключить нежелательное смешение партий.
Результаты правильно рассчитанного проекта:
- выпуск до 80 тонн комбикорма за стандартную смену при согласованной загрузке;
- централизованное обеспечение кормом нескольких крупных производственных площадок;
- сохранение рецептурных пропорций при больших размерах партий;
- работа с широким перечнем зерновых, белковых и минеральных компонентов;
- управляемая структура помола для разных видов и возрастных групп животных;
- отдельный точный ввод премиксов и других ингредиентов с малой нормой расхода;
- возможность выпускать как рассыпные смеси, так и гранулы различных типоразмеров;
- сокращение ручных перегрузок и зависимых от оператора операций;
- контроль загрузки электродвигателей, уровней и состояния ключевых узлов;
- учёт партий, рецептов, расхода компонентов и производственных событий;
- согласование производства с упаковкой, складированием и графиком автотранспорта.
- резерв для модернизации отдельных секций без остановки развития предприятия.
Такой комплекс рационален при постоянном спросе на значительные объёмы продукции. Если линия работает нерегулярно или часто простаивает из-за нехватки сырья и транспорта, преимущества мощности 10 т/час реализуются не полностью.
Завод производительностью 10 т/час занимает промежуточное положение между локальными кормоцехами и крупнейшими комбинатами. Он способен закрывать потребности большого агропромышленного предприятия, снабжать несколько удалённых площадок либо работать как самостоятельное коммерческое производство. При этом проект ещё можно реализовать в одной основной технологической линии без обязательного дублирования всех секций.
По сравнению с комплексами 3−5 т/час сокращается время изготовления крупной суточной партии и возрастает эффективность непрерывного графика. Одновременно повышаются требования к складскому запасу, автоматизации, надёжности транспорта, аспирации и организации смены. Производство такого масштаба должно быть обеспечено сырьём и каналами отгрузки заранее.
Ключевые преимущества:
Где применяется MillTech 10 т/час:
Частые ошибки при проектировании:
Расчёт начинается с материального баланса: сколько и каких компонентов поступает, как быстро они должны дозироваться, какой объём партии проходит через смеситель и куда направляется готовый продукт. После этого проверяют все транспортные и воздушные связи.
По сравнению с комплексами 3−5 т/час сокращается время изготовления крупной суточной партии и возрастает эффективность непрерывного графика. Одновременно повышаются требования к складскому запасу, автоматизации, надёжности транспорта, аспирации и организации смены. Производство такого масштаба должно быть обеспечено сырьём и каналами отгрузки заранее.
Ключевые преимущества:
- до 10 000 кг комбикорма в час при нормативном сырье и сбалансированной схеме;
- расчётный выпуск до 80 тонн за восьмичасовую смену;
- возможность производить около 150−170 тонн в сутки при двухсменном графике;
- серийная работа с крупными партиями и уменьшение доли времени на переналадку;
- точное управление многокомпонентными рецептами через автоматизированное дозирование;
- разделение линий макро-, микро- и жидких ингредиентов;
- выбор между рассыпным продуктом и полноценным гранулированным кормом;
- централизованный контроль всех взаимосвязанных машин и технологических блокировок;
- пониженная зависимость качества от ручных действий сменного персонала;
- интеграция с силосным складом, лабораторией и системой прослеживаемости;
- несколько вариантов фасовки и возможность насыпной загрузки в транспорт;
- резервирование критических потоков и создание обходных маршрутов по проекту;
- удобство планового обслуживания при заранее предусмотренных сервисных зонах;
- масштабирование производства за счёт дополнительных ёмкостей или параллельных узлов.
Где применяется MillTech 10 т/час:
- крупные птицефабрики, выпускающие стартовые, ростовые и финишные рационы;
- свиноводческие комплексы с централизованной подготовкой кормов для нескольких ферм;
- молочно-товарные объединения и площадки промышленного откорма КРС;
- агрохолдинги с собственной зерновой базой и распределённой сетью потребителей;
- комбикормовые предприятия регионального уровня, работающие с внешними заказчиками;
- заводы при элеваторах, терминалах и зерноперерабатывающих комплексах;
- крупные рыбоводные производства при соответствующей конфигурации грануляции;
- объекты, где требуется круглосуточная или двухсменная эксплуатация оборудования.
Частые ошибки при проектировании:
- выбирать завод без подтверждённого годового объёма и графика загрузки;
- не создавать достаточный запас сырья перед высокопроизводительной линией;
- рассчитывать дробление только по среднему, а не по самому трудному компоненту;
- недооценивать продолжительность набора рецепта с множеством малых доз;
- подбирать смеситель без проверки полной циклограммы партий;
- устанавливать гранулятор без согласованного кондиционера и охладителя;
- экономить на аспирации и пылезащите при большом числе пересыпаний;
- использовать транспорт без резерва на плотность и влажность продукта;
- не предусматривать раздельное хранение готовых рецептур;
- размещать оборудование без доступа для замены сит, матриц и приводов;
- не учитывать время лабораторного контроля, очистки и санитарных переходов;
- планировать фасовку, не соответствующую объёму выпуска за смену;
- не согласовать автоматизацию до утверждения электрической и технологической схемы;
- сравнивать предложения только по цене без сопоставления комплектности и услуг.
Расчёт начинается с материального баланса: сколько и каких компонентов поступает, как быстро они должны дозироваться, какой объём партии проходит через смеситель и куда направляется готовый продукт. После этого проверяют все транспортные и воздушные связи.
Состав DYMSC10000 определяется производственной моделью предприятия. Завод для собственной птицефабрики может быть рассчитан на ограниченный набор рационов и насыпную подачу, а коммерческому изготовителю потребуются многочисленные сырьевые позиции, несколько каналов фасовки, лабораторный контроль и развитая прослеживаемость. Поэтому перечень оборудования утверждается после технологического аудита задачи.
В проект могут входить:
Влияние комплектации на производительность:
Очистительные машины защищают дробилки и прессы, дробильная секция формирует требуемую поверхность частиц, дозирование отвечает за пищевую ценность рецепта, а смесители — за равномерность состава. Кондиционирование и грануляция определяют физические свойства продукта, охлаждение закрепляет структуру гранулы, а просев удаляет нестандартную фракцию. Аспирация и транспорт обеспечивают ритм всей схемы.
Для мощности 10 т/час недостаточно подобрать машины по одинаковому часовому числу. Требуется учитывать цикл загрузки и выгрузки, коэффициент заполнения, плотность каждого продукта, резерв на очистку и реальные потери времени. Только после такого расчёта можно определить, будет ли комплекс достигать заданной выработки на конкретной рецептуре.
В проект могут входить:
- автомобильная или железнодорожная приёмка сырья с разгрузочными устройствами;
- оперативные и складские силосы для зерновых, шротов и других сыпучих компонентов;
- распределительные транспортёры, нории, шнеки и цепные конвейеры;
- вибрационные или барабанные сита для удаления крупного мусора;
- магнитные ловушки и сепараторы в контрольных точках движения продукта;
- камнеотборники и дополнительные очистительные машины при необходимости;
- один или несколько молотковых дробильных агрегатов с системой смены сит;
- бункеры измельчённых компонентов с контролем уровня и зависания;
- аспирационные магистрали, фильтры, циклоны, вентиляторы и шлюзовые затворы;
- весовые дозаторы основных ингредиентов на тензометрических опорах;
- отдельный комплекс для средних доз и автоматизированный участок микрокомпонентов;
- станции хранения и точной подачи масел, мелассы или иных жидкостей;
- смесители промышленного объёма с коротким воспроизводимым циклом;
- промежуточные накопители, исключающие ожидание между технологическими блоками;
- кондиционеры и пресс-грануляторы с выбранными матрицами;
- противоточные или другие охладители, рассчитанные на суммарный поток гранул;
- крошители для получения гранулированного продукта меньшего размера;
- сита готового продукта с возвратом допустимой мелкой фракции;
- продуктовые бункеры для раздельного хранения готовых рецептур;
- мешочные фасовочные линии, станции биг-бэг и оборудование насыпной отгрузки;
- система отбора проб, лабораторные точки и оборудование контроля качества;
- шкафы силового управления, АСУ ТП, SCADA, сервер архива и операторские рабочие места;
- металлоконструкции, галереи, площадки обслуживания, лестницы и защитные ограждения;
- комплект запасных матриц, роликов, сит, молотков, ремней и подшипников по согласованию.
Влияние комплектации на производительность:
Очистительные машины защищают дробилки и прессы, дробильная секция формирует требуемую поверхность частиц, дозирование отвечает за пищевую ценность рецепта, а смесители — за равномерность состава. Кондиционирование и грануляция определяют физические свойства продукта, охлаждение закрепляет структуру гранулы, а просев удаляет нестандартную фракцию. Аспирация и транспорт обеспечивают ритм всей схемы.
Для мощности 10 т/час недостаточно подобрать машины по одинаковому часовому числу. Требуется учитывать цикл загрузки и выгрузки, коэффициент заполнения, плотность каждого продукта, резерв на очистку и реальные потери времени. Только после такого расчёта можно определить, будет ли комплекс достигать заданной выработки на конкретной рецептуре.
Технологический поток DYMSC10000 организуется с минимальными разрывами между операциями. Сырьё принимают, контролируют и распределяют по ёмкостям. Компоненты, требующие измельчения, направляются в дробильную секцию. Затем рецептурная система формирует партии, смеситель объединяет ингредиенты, а готовая смесь поступает на хранение либо в грануляционный контур.
На производительности 10 т/час критична синхронизация. Операции идут с перекрытием во времени: одна партия смешивается, следующая набирается, предыдущая охлаждается или выгружается. Автоматика разрешает запуск каждого механизма только при готовности следующего участка и наличии свободного объёма в промежуточных бункерах.
Основные этапы маршрута:
Почему производительность зависит от всего маршрута:
Самый медленный этап определяет результат завода. Сложное дробление уменьшает подачу, длительный весовой набор задерживает смеситель, недостаточный объём промежуточного бункера останавливает выгрузку, а перегруженный охладитель ограничивает пресс. Поэтому 10 т/час подтверждают расчётом полной технологической последовательности и испытаниями согласованного оборудования.
На производительности 10 т/час критична синхронизация. Операции идут с перекрытием во времени: одна партия смешивается, следующая набирается, предыдущая охлаждается или выгружается. Автоматика разрешает запуск каждого механизма только при готовности следующего участка и наличии свободного объёма в промежуточных бункерах.
Основные этапы маршрута:
- Приём сырья — компоненты поступают через разгрузочные устройства и регистрируются по партиям.
- Входная проверка — лаборатория оценивает влажность, загрязнённость и соответствие спецификации.
- Предварительный просев — крупные посторонние частицы удаляются до транспортировки в основные секции.
- Магнитный контроль — металлические включения задерживаются перед дробилками и прессами.
- Распределение по силосам — каждый компонент направляется в закреплённую ёмкость хранения.
- Дробление — зерновая группа измельчается до параметров конкретного рациона.
- Аспирация — пыль удаляется из загрузочных, дробильных и пересыпных точек.
- Промежуточное накопление — подготовленные ингредиенты ожидают рецептурной подачи.
- Весовое дозирование — макрокомпоненты набираются в соответствии с заданием АСУ ТП.
- Микро-дозирование — премиксы, минералы и функциональные добавки вводятся отдельным контуром.
- Дозирование жидкостей — масло, меласса или иные разрешённые вещества подаются по программе.
- Смешивание — компоненты распределяются в объёме партии до установленной однородности.
- Маршрутизация — автоматика выбирает путь рассыпного корма или направление на прессование.
- Кондиционирование — смесь подготавливается по влажности и температуре перед гранулятором.
- Прессование — продукт проходит матрицу и формируется в гранулы заданного диаметра.
- Охлаждение — гранулы стабилизируются перед просевом и хранением.
- Крошение — при необходимости крупные гранулы уменьшаются до нужной фракции.
- Финишный просев — товарная часть отделяется от пыли и крошки.
- Возврат мелкой фракции — допустимый материал возвращается на повторную обработку.
- Хранение — готовые рецептуры размещаются в отдельных продуктовых ёмкостях.
- Фасовка — корм дозируется в мешки или биг-бэги с учётом товарной программы.
- Насыпная отгрузка — продукция может загружаться в специализированный транспорт без упаковки.
- Учёт и контроль — система сохраняет рецепты, расход сырья, события и данные по каждой партии.
Почему производительность зависит от всего маршрута:
Самый медленный этап определяет результат завода. Сложное дробление уменьшает подачу, длительный весовой набор задерживает смеситель, недостаточный объём промежуточного бункера останавливает выгрузку, а перегруженный охладитель ограничивает пресс. Поэтому 10 т/час подтверждают расчётом полной технологической последовательности и испытаниями согласованного оборудования.