Ленточный варочный конвейер для кускуса TM-GPB500 / TM-GPB1000
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Оборудование TM-GPB500 / TM-GPB1000 применяется для операции «непрерывная тепловая обработка гранул кускуса».
Материал на входе: сформированные влажные гранулы кускуса.
Гранулы получают структуру, прочность и степень готовности, необходимые перед сушкой. Далее поток передают в сушильный барабан.
Рабочий результат оценивают по критерию «равномерная непрерывная тепловая обработка по ширине движущегося слоя».
Исполнение согласуют с рабочей интенсивностью питания, свойствами сырья, коммуникациями и местом установки.
Проводит сформированные гранулы через зону электрического или парового нагрева на движущейся ленте.
Для парового исполнения дополнительно согласуют давление, расход и конденсатоотвод. Для электрического — установленную мощность и ступени регулирования нагрева.
Числовые данные по моделям
Для технического сравнения используются следующие значения:
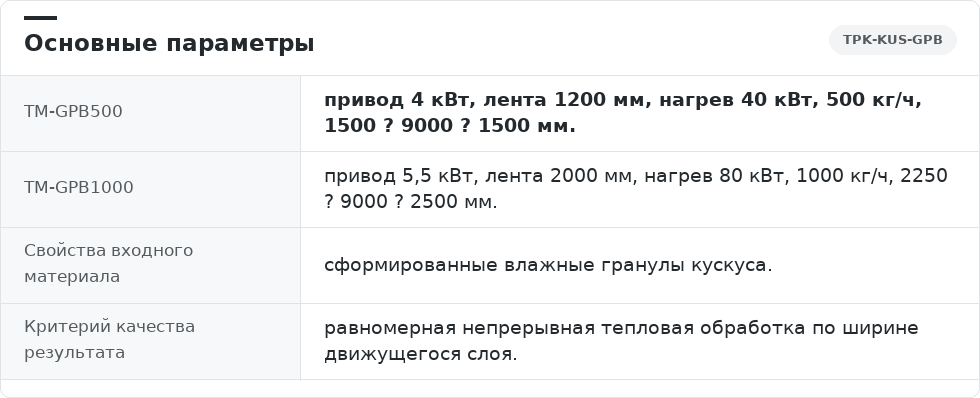
- TM-GPB500 — привод 4 кВт, лента 1200 мм, нагрев 40 кВт, 500 кг/ч, 1500 ? 9000 ? 1500 мм.
- TM-GPB1000 — привод 5,5 кВт, лента 2000 мм, нагрев 80 кВт, 1000 кг/ч, 2250 ? 9000 ? 2500 мм.
Каждая строка относится только к названной модели. Единицы измерения сохранены без пересчёта.
Исполнения TM-GPB500 / TM-GPB1000 сравнивают по каждой строке числовых данных. Совпадение одного показателя не означает одинаковой производительности, геометрии или состава приводов.
Часовой выпуск имеет смысл только вместе с режимом сырья, временем работы и допустимым диапазоном загрузки соседних машин.
Приводы, электрическую защиту, опоры и высоты технологических соединений определяют по данным и чертежу выбранного исполнения.
Исходные данные для выбора
До определения типоразмера необходимо зафиксировать:
- Требуемая часовая подача и продолжительность смены.
- Свойства входного материала: сформированные влажные гранулы кускуса.
- Критерий качества результата: равномерная непрерывная тепловая обработка по ширине движущегося слоя.
- Способ передачи результата в сушильный барабан.
- Доступные энергоресурсы и необходимые вспомогательные среды.
- Монтажные отметки, направление потока и доступ к обслуживаемым частям.
Эти сведения связывают конструкцию оборудования с реальным продуктом и условиями площадки.
Границы технических данных
Отдельного согласования требуют:
- Поведение материала в рабочей зоне при входном состоянии «сформированные влажные гранулы кускуса».
- Компоновочные размеры с учётом переходов и места для разборки узлов.
- Состав приводов, датчиков и защитных блокировок конкретного исполнения.
- Числовая производительность относится к обозначенному исполнению и не переносится на другое сырьё без проверки.
- Габарит корпуса не включает переходы, площадки, ограждения и пространство для извлечения рабочих деталей.
Параметры из этого перечня включают в техническое задание до выпуска финальной ведомости поставки.
Монтажные и энергетические связи
Для включения оборудования в состав линии производства кускуса согласуют вход, выпуск, реальную интенсивность загрузки, высотные отметки, энергоснабжение и межблочные сигналы.
Выпуск должен отводить продукт без зависания и обратного подпора. Опорную систему рассчитывают с учётом оборудования, продукта и динамических нагрузок.
Узел TM-GPB500 / TM-GPB1000 занимает участок «непрерывная тепловая обработка гранул кускуса» в составе линии производства кускуса.
Условия для материала на входе: сформированные влажные гранулы кускуса.
Гранулы получают структуру, прочность и степень готовности, необходимые перед сушкой. Следующий узел должен принимать этот поток с учётом его новой температуры, влажности и гранулометрии.
Место в технологическом маршруте
Последовательность движения продукта строится так:
- Проверить питающий продуктовый поток по описанию: сформированные влажные гранулы кускуса.
- Проверить готовность выбранного исполнения и принимающего оборудования.
- Тонкий слой продукта движется по ленте заданной ширины, а тепло распределяется вдоль рабочей длины.
- Оценить выход по критерию «равномерная непрерывная тепловая обработка по ширине движущегося слоя».
- Передать материал после операции в сушильный барабан.
Гранулы получают структуру, прочность и степень готовности, необходимые перед сушкой.
Требования к сырью
Расчётный материал — сформированные влажные гранулы кускуса.
Настройку подтверждают пробой после прохождения полного времени задержки. При смене сырья рабочий режим проверяют повторно.
Интеграция в действующее производство
Перед монтажом проверяют:
- Сравнить максимальный поток предыдущей машины с устойчивой подачей выбранного исполнения.
- Проверить проходные сечения и отсутствие карманов накопления в переходах.
- Определить высоты входа, выпуска и точки присоединения вспомогательных систем.
- Оставить пространство для очистки, осмотра и извлечения сменных частей.
По этим данным разрабатывают компоновку, переходы, кабельное задание и межблочные связи.
Обслуживание и санитарное состояние
Регламент для этой машины включает:
- Операцию «санитарная очистка ленты» выполняют по интервалу, определённому после пусконаладки и первых осмотров.
- Операцию «проверка нагревательной системы» выполняют по интервалу, определённому после пусконаладки и первых осмотров.
- Операцию «осмотр натяжения» выполняют по интервалу, определённому после пусконаладки и первых осмотров.
- Операцию «контроль датчиков температуры» выполняют по интервалу, определённому после пусконаладки и первых осмотров.
Интервал корректируют по фактическому износу, накоплению продукта и продолжительности смен.
Безопасная эксплуатация
Горячие поверхности и паровые линии изолируют. Очистку начинают после охлаждения и отключения приводов и нагрева.
Устранение затора начинают после отключения всех электрических и механических источников и исключения непреднамеренного питания машины из вышерасположенной ёмкости.
Режим варочного конвейера для кускуса согласуют с влажностью и последующей сушкой продукта. Сушильный узел приведён в карточке «Сушильный барабан для кускуса TM-GKT500 / TM-GKT1000».
Практическая ценность оборудования определяется устойчивым выполнением операции «непрерывная тепловая обработка гранул кускуса».
Оценивать преимущество только по мощности двигателя или верхней границе подачи недостаточно. Важнее соответствие свойствам продукта и ритму всей линии.
Гранулы получают структуру, прочность и степень готовности, необходимые перед сушкой.
Функциональные преимущества выражаются следующим образом:
- Проводит сформированные гранулы через зону электрического или парового нагрева на движущейся ленте, поэтому функция узла связана с конкретным измеримым этапом.
- Серия TM-GPB500 / TM-GPB1000 позволяет сопоставить рабочую геометрию и привод с требуемой подачей.
- Числовые данные по каждой модели дают основу для компоновки и расчёта подключаемой мощности.
- Раздельный отвод результата и побочных фракций упрощает материальный баланс.
- Доступ к обслуживаемым частям облегчает сохранение технического и санитарного состояния.
Каждый пункт проверяют относительно технологической схемы предприятия и фактического материала.
Выбор между исполнениями
Модели TM-GPB500 / TM-GPB1000 различаются теми параметрами, которые приведены в числовом блоке. Сравнение начинают с требуемого потока, затем проверяют рабочую геометрию, мощность и габариты.
Если числового параметра нет, его включают в опросный лист. Косвенный пересчёт по похожей модели не подменяет техническое согласование.
Ограничения результата
Не следует ожидать от оборудования следующего:
- Одна машина не компенсирует нестабильное сырьё без корректировки предыдущей подготовки.
- Максимальная производительность не гарантирует одинаковое качество при любой влажности и крупности частиц.
- Увеличение подачи может снизить полноту обработки или вызвать перегрузку принимающей операции.
- Автоматический режим не отменяет отбор проб, проверку датчиков и регламентный сервис.
Эти ограничения отделяют функцию выбранного исполнения от требований к подготовке сырья и проекту всей линии.
Эксплуатационная эффективность
Снижение внеплановых остановок начинается с контроля следующих параметров: температура обработки, скорость ленты и толщина слоя.
Тонкий слой продукта движется по ленте заданной ширины, а тепло распределяется вдоль рабочей длины.
Физический результат процесса формулируется так: Гранулы получают структуру, прочность и степень готовности, необходимые перед сушкой.
Последовательность обработки
Рабочий цикл выполняют в следующем порядке:
- Проверить соответствие входного продукта условию: сформированные влажные гранулы кускуса.
- Запустить принимающий участок, связанный с этапом «сушильный барабан».
- Начать равномерную подачу без резкого заполнения основной зоны машины.
- Тонкий слой продукта движется по ленте заданной ширины, а тепло распределяется вдоль рабочей длины.
- Сопоставить нагрузку, реальный массовый поток и показатель «равномерная непрерывная тепловая обработка по ширине движущегося слоя».
- Отвести материал после операции по свободному маршруту к следующей операции.
После полного цикла результат сравнивают с требованиями принимающей операции и спецификацией готового продукта.
Подготовка и первый пуск
Перед подачей сырья выполняют:
- Проверить механическое крепление, соединения и отсутствие инструмента внутри корпуса.
- Убедиться в готовности аспирации, воздуха, воды, пара или нагрева, если они требуются конструкции.
- Проверить направление вращения каждого привода кратковременным пуском без продукта.
- Испытать цепь экстренной остановки и межблочную блокировку.
Пусконаладку TM-GPB500 / TM-GPB1000 ведут от холостого хода к рабочей подаче с последовательной фиксацией нагрузки, настройки и результата.
Наблюдение во время работы
Оператор контролирует:
- Температура обработки проверяют по сменному маршруту контроля.
- Скорость ленты проверяют после стабилизации подачи.
- Толщина слоя проверяют вместе с результатом пробы.
- Свободное движение продукта к этапу «сушильный барабан» проверяют без вмешательства в ограждённую основную зону машины.
Показатели фиксируют при сопоставимой загрузке и одинаковом интервале.
Действия при отклонениях
Если результат или нагрузка становятся нестабильными:
- Стабилизировать или прекратить подачу, не увеличивая нагрузку до установления причины.
- Проверить выпуск и принимающую машину на переполнение или затор.
- После безопасной остановки проверить приводимые части, крепления и накопления продукта.
Регулировка не должна маскировать износ или затор. Сначала подтверждают исправность и свободный выход продукта.
Плановая остановка
После завершения рабочего цикла линии:
- Прекратить питание и дать рабочему объёму освободиться.
- Остановить основной привод по последовательности комплекса переработки.
- Заблокировать повторный пуск перед открытием крышек.
Правильная остановка уменьшает остатки сырья внутри оборудования и создаёт безопасные условия для обслуживания.
Ответы помогают подготовить исходные данные без смешения технических фактов и проектных предположений.
Какую технологическую задачу выполняет машина?
Машина работает на этапе «непрерывная тепловая обработка гранул кускуса». Проводит сформированные гранулы через зону электрического или парового нагрева на движущейся ленте. Гранулы получают структуру, прочность и степень готовности, необходимые перед сушкой. Результат оценивают после выхода процесса на стабильный режим.
Какие модели входят в серию?
Семейство включает TM-GPB500 / TM-GPB1000. Исполнения сравнивают по числовым характеристикам, рабочей геометрии, мощности и способу включения в поток. Один совпадающий параметр не означает одинаковой комплектации.
Можно ли выбрать исполнение только по производительности?
Нет. Часовую подачу сопоставляют со свойствами материала, ритмом предыдущей машины, возможностями этапа «сушильный барабан» и продолжительностью смены. Запас производительности не должен нарушать равномерность загрузки.
Какие сведения нужны для технического выбора?
Нужны описание сырья, требуемая подача, рабочий график, схема линии, высоты подключения, доступные энергоресурсы и требования к контактным материалам. Для выбранного исполнения также проверяют температура обработки, скорость ленты, толщина слоя.
Какой материал допускается подавать на вход?
Расчётное состояние сырья: сформированные влажные гранулы кускуса. Допустимые отклонения по влажности, размеру частиц, температуре и примесям закрепляют в перечне исходных требований. При смене сырья настройку проверяют новой пробой.
Как проверить совместимость с предыдущим и последующим узлами?
Сравнивают массовый поток, высоты, сечения переходов, свойства продукта после операции и реакцию линии на остановку одного узла. Для модернизации дополнительно проверяют проёмы, опоры, сервисные зоны, электропитание и межблочные сигналы.
От чего зависит качество обработки?
Основные факторы — температура обработки, скорость ленты, толщина слоя, мощность нагрева, состояние готовых гранул. Их оценивают вместе с входной и выходной пробой. После изменения одной настройки выдерживают время прохождения продукта до контрольной точки.
Какие данные требуют отдельного согласования?
Отдельно подтверждают поведение материала в рабочей зоне при входном состоянии «сформированные влажные гранулы кускуса», компоновочные размеры с учётом переходов и места для разборки узлов, состав приводов, датчиков и защитных блокировок конкретного исполнения. В итоговую спецификацию включают модель, материалы, приводы, датчики, переходы, направление потоков и границы поставки.
Как организуют пусконаладку?
Пусконаладку ведут от холостого хода к рабочей подаче с фиксацией нагрузки, настройки и результата. Сначала проверяют монтаж, направление вращения, защитные устройства и вспомогательные среды, затем постепенно увеличивают подачу.
Что входит в обслуживание и безопасную эксплуатацию?
В регулярное обслуживание входят санитарная очистка ленты, проверка нагревательной системы, осмотр натяжения, контроль датчиков температуры и проверка паровых соединений при наличии. Периодичность определяют по наработке, загрязнению и фактическому износу. Горячие поверхности и паровые линии изолируют. Очистку начинают после охлаждения и отключения приводов и нагрева. При ухудшении результата сначала прекращают увеличение подачи, проверяют выпуск и только после безопасной остановки осматривают рабочие части.
Для технического запроса указывают вид и состояние сырья, текущую и требуемую часовую подачу, продолжительность смены, схему участка, высоты входа и выпуска, доступные энергоресурсы и ограничения площадки. При замене действующей машины дополнительно прикладывают фотографии, размеры переходов и описание существующей автоматики.