
Панели управления для автоматизации мукомольных и зерноперерабатывающих линий
Milltech
MT-CONTROL-PANELS
100,00
р.
Цена по запросу
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Какие задачи решают панели управления MillTech:
Ниже приведены сведения о размерах, конструкции, рабочем процессе, преимуществах и вопросах, которые обычно возникают при выборе такого оборудования.
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Какие задачи решают панели управления MillTech:
- запускают и останавливают электродвигатели транспортёров, норий, шнеков, аспирационных установок, машин очистки, дозаторов и фасовочного оборудования;
- координируют работу связанных механизмов, чтобы продукт перемещался по выбранному маршруту без переполнения и встречных потоков;
- защищают двигатели и электрические цепи от перегрузки, короткого замыкания, недопустимых отклонений питания и иных аварийных режимов;
- принимают сигналы уровня, температуры, вибрации, токовой нагрузки, положения заслонок и других контролируемых параметров;
- выводят оператору состояние агрегатов, предупреждения, аварийные сообщения и разрешённые команды управления;
- поддерживают локальный, ручной, автоматический и дистанционный режимы в пределах алгоритма, согласованного для конкретной линии;
- передают технологические данные в АСУ ТП и позволяют объединять отдельные производственные участки в общую систему диспетчеризации.
Ниже приведены сведения о размерах, конструкции, рабочем процессе, преимуществах и вопросах, которые обычно возникают при выборе такого оборудования.
Состав шкафа определяют по числу управляемых агрегатов и требуемой глубине автоматизации. Для отдельной машины достаточно локальной панели, производственная секция требует межмашинных блокировок, а комплексная линия обычно проектируется с центральным контроллером, операторским интерфейсом и промышленной сетью обмена данными.
При выборе учитывают установленную мощность, способ пуска приводов, необходимость регулировать скорость, количество дискретных и аналоговых сигналов, требуемый резерв каналов и режим восстановления после аварии. Наличие ПЛК само по себе не гарантирует удобной эксплуатации: алгоритм должен соответствовать реальному движению продукта и последовательности работы оборудования.
До выпуска проекта согласуют место установки шкафов, ввод электропитания, систему заземления, кабельные маршруты, климат помещения, доступ для обслуживания и границы ответственности между панелью, полевыми датчиками и внешней АСУ ТП. Эти сведения определяют корпус, вентиляцию, коммуникационные интерфейсы и объём монтажных работ.
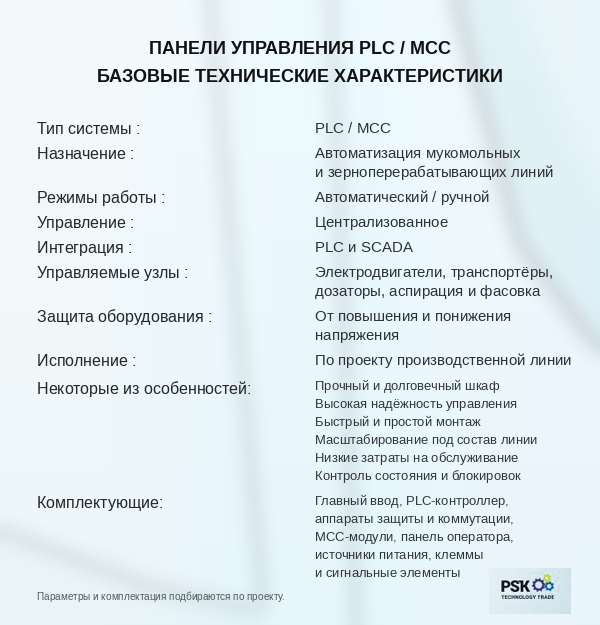
Характеристики:
Тип системы: PLC / MCC
Назначение: автоматизация мукомольных и зерноперерабатывающих линий
Режимы работы: автоматический / ручной
Управление: централизованное
Интеграция: PLC и SCADA
Управляемые узлы: электродвигатели, транспортёры, дозаторы, аспирация и фасовка
Защита оборудования: от повышения и понижения напряжения
Исполнение: по проекту производственной линии
Некоторые из особенностей:
- Прочный и долговечный шкаф
- Высокая надёжность управления
- Быстрый и простой монтаж
- Масштабирование под состав линии
- Низкие затраты на обслуживание
- Контроль состояния и блокировок
Параметры и комплектация подбираются по проекту.
Базовая панель представляет собой металлический шкаф промышленного класса с антикоррозионным покрытием, монтажной панелью, дверью, вводами для кабелей и организованным размещением силовых и управляющих цепей. Компоновка предусматривает маркировку проводников и аппаратов, доступ к клеммам, возможность диагностики и безопасное разделение функциональных групп.
Основные конструктивные и эксплуатационные особенности:
Во время эксплуатации контролируют мукомольное оборудование: чистоту вентиляционных элементов, температуру внутри корпуса, затяжку соединений, состояние контакторов, автоматов, источников питания и устройств связи. Двери шкафа должны оставаться закрытыми в рабочем режиме, а обслуживание выполняется квалифицированным персоналом после снятия напряжения и выполнения установленной процедуры блокировки.
Самовольная замена двигателя на более мощный, подключение дополнительной нагрузки или изменение логики блокировок недопустимы без проверки проекта. Такие действия могут превысить расчётный ток, нарушить селективность защит и создать опасную последовательность запуска технологического оборудования.
Основные конструктивные и эксплуатационные особенности:
- вводной аппарат обеспечивает подключение к питающей сети и позволяет изолировать шкаф при техническом обслуживании;
- автоматические выключатели, предохранители и устройства защиты подбираются по расчётным токам и характеристикам подключённых нагрузок;
- контакторы, пускатели, устройства плавного пуска либо частотные преобразователи управляют электродвигателями по заданному алгоритму;
- ПЛК и модули ввода-вывода обрабатывают сигналы датчиков, выполняют блокировки и формируют команды на исполнительные механизмы;
- панель оператора, кнопки и световая индикация предоставляют доступ к разрешённым режимам, уставкам и сообщениям диагностики;
- коммуникационные модули связывают локальную автоматику с центральной системой управления и другими шкафами линии;
- вентиляция, фильтрация воздуха и при необходимости термостатирование поддерживают допустимый температурный режим компонентов;
- клеммные соединения, кабельные каналы и понятная маркировка упрощают монтаж, поиск неисправностей и последующее расширение системы.
Во время эксплуатации контролируют мукомольное оборудование: чистоту вентиляционных элементов, температуру внутри корпуса, затяжку соединений, состояние контакторов, автоматов, источников питания и устройств связи. Двери шкафа должны оставаться закрытыми в рабочем режиме, а обслуживание выполняется квалифицированным персоналом после снятия напряжения и выполнения установленной процедуры блокировки.
Самовольная замена двигателя на более мощный, подключение дополнительной нагрузки или изменение логики блокировок недопустимы без проверки проекта. Такие действия могут превысить расчётный ток, нарушить селективность защит и создать опасную последовательность запуска технологического оборудования.
Панель объединяет распределение питания, защиту, управление и диагностику в одном инженерном решении. Практическая ценность проявляется в согласованной работе оборудования: оператор получает понятные команды и сообщения, а механизмы запускаются только при выполнении предусмотренных условий безопасности и технологии.
Ключевые преимущества панелей управления:
Эксплуатационный эффект выражается в более предсказуемой работе линии. Автоматическая последовательность пуска оборудования для мукомольного производства уменьшает риск завала транспортного оборудования, защитные функции ограничивают последствия перегрузок, а централизованная индикация сокращает время поиска причины остановки.
Экономическая эффективность зависит от обоснованного уровня автоматизации. Избыточно сложная система увеличивает стоимость проекта и требования к обслуживанию, а слишком простая панель оставляет оператору большое количество ручных действий. Оптимальную конфигурацию определяют по производственной схеме, рискам остановок и задачам будущего расширения.
Ключевые преимущества панелей управления:
- обеспечивают централизованное управление машинами и технологическими секциями из единой точки либо через АСУ ТП;
- снижают вероятность ошибочного пуска за счёт межмашинных блокировок, контроля маршрутов и разрешающих сигналов;
- защищают двигатели и электрические цепи от расчётных аварийных воздействий и помогают локализовать неисправность;
- поддерживают подключение датчиков уровня, температуры, вибрации, нагрузки и положения исполнительных механизмов;
- предоставляют оператору индикацию состояний, аварий, предупреждений и доступных режимов управления;
- адаптируются под локальную машину, отдельное отделение или распределённую архитектуру автоматизации всего предприятия;
- упрощают диагностику благодаря маркировке цепей, структурированной компоновке, журналам событий и интерфейсам связи;
- рассчитаны на длительную промышленную эксплуатацию при правильном подборе оболочки, вентиляции и регулярном обслуживании.
Эксплуатационный эффект выражается в более предсказуемой работе линии. Автоматическая последовательность пуска оборудования для мукомольного производства уменьшает риск завала транспортного оборудования, защитные функции ограничивают последствия перегрузок, а централизованная индикация сокращает время поиска причины остановки.
Экономическая эффективность зависит от обоснованного уровня автоматизации. Избыточно сложная система увеличивает стоимость проекта и требования к обслуживанию, а слишком простая панель оставляет оператору большое количество ручных действий. Оптимальную конфигурацию определяют по производственной схеме, рискам остановок и задачам будущего расширения.
Электрическая энергия поступает на ввод шкафа и распределяется между силовыми цепями и цепями управления. После включения система проверяет состояние защит, аварийных кнопок, датчиков и разрешающих сигналов. Если обязательные условия выполнены, оператор или автоматический алгоритм формирует команду на запуск выбранного участка.
Сигналы полевых устройств поступают на релейную логику либо контроллер. Система сопоставляет их с программой, включает контакторы и преобразователи, контролирует обратную связь и блокирует последующие операции при неисправности. При аварии соответствующий механизм отключается, оператор получает сообщение, а информация может передаваться на верхний уровень управления.
Последовательность рабочего процесса:
Алгоритм работы разрабатывают под фактическую схему предприятия. Для транспортной цепочки важны задержки между пусками и остановками, для силосного отделения — маршрутизация и уровни, для дозирования — разрешения от весового оборудования, а для аспирации — подтверждение готовности воздушной системы. Поэтому программирование выполняется после согласования технологического задания.
Сигналы полевых устройств поступают на релейную логику либо контроллер. Система сопоставляет их с программой, включает контакторы и преобразователи, контролирует обратную связь и блокирует последующие операции при неисправности. При аварии соответствующий механизм отключается, оператор получает сообщение, а информация может передаваться на верхний уровень управления.
Последовательность рабочего процесса:
- подача питания, самодиагностика доступных модулей и проверка цепей аварийной остановки перед разрешением запуска;
- выбор ручного или автоматического режима и подтверждение готовности аспирации, транспорта и принимающего оборудования;
- последовательное включение механизмов в направлении, которое предотвращает накопление продукта в незапущенном участке;
- непрерывный приём сигналов датчиков, контроль электрических нагрузок и отображение текущих состояний на операторском интерфейсе;
- формирование предупреждения либо защитного отключения при перегрузке, пропадании разрешающего сигнала или аварии связанного агрегата;
- управляемая остановка линии в обратной технологической последовательности и сохранение доступных данных о событии.
Алгоритм работы разрабатывают под фактическую схему предприятия. Для транспортной цепочки важны задержки между пусками и остановками, для силосного отделения — маршрутизация и уровни, для дозирования — разрешения от весового оборудования, а для аспирации — подтверждение готовности воздушной системы. Поэтому программирование выполняется после согласования технологического задания.
1. Для чего предназначены панели управления MillTech?
Они распределяют питание, управляют приводами, принимают сигналы датчиков, выполняют защитные и технологические блокировки и отображают состояние оборудования.
Конкретный набор функций определяется составом производственной линии и утверждённым алгоритмом автоматизации.
2. Чем панель автоматизации отличается от обычного распределительного шкафа?
Распределительный шкаф в первую очередь подаёт и защищает электрические линии, а панель автоматизации дополнительно реализует технологическую последовательность и обмен сигналами.
В одном проекте обе функции могут быть объединены, если это соответствует расчёту и требованиям предприятия.
3. Каким оборудованием может управлять панель?
К ней подключают двигатели норий, конвейеров, шнеков, вентиляторов, очистительных машин, дозаторов, затворов и других согласованных механизмов.
Состав нагрузок фиксируют до проектирования, поскольку от него зависят аппараты защиты, коммутация, кабели и тепловой режим.
4. Можно ли подключить панель к существующей АСУ ТП?
Интеграция возможна при согласовании протокола связи, перечня передаваемых данных, архитектуры сети и границ управления.
Перед модернизацией проверяют совместимость контроллеров, адресацию, кибербезопасность и актуальность документации действующей системы.
5. Какие датчики поддерживает система управления?
В проект могут входить датчики уровня, температуры, вибрации, тока, давления, положения и другие устройства с согласованными выходными сигналами.
Количество и тип каналов выбирают по технологической задаче, требуемой диагностике и доступному резерву контроллера.
6. Обязательно ли использовать ПЛК и сенсорную панель?
Для простой локальной машины может быть достаточно релейно-контакторной схемы, кнопок и индикации, тогда как сложная линия требует программного управления.
Решение принимают по числу операций, необходимости менять уставки, хранить события и обмениваться данными с другими системами.
7. Как панель защищают от пыли и перегрева?
Применяют подходящую оболочку, герметизированные кабельные вводы, фильтрованную вентиляцию, термостаты или другое климатическое оснащение по условиям помещения.
Эффективность защиты сохраняется только при закрытых дверях, чистых фильтрах и соблюдении регламента технического обслуживания.
8. Как обслуживать панели управления?
Проверяют вентиляцию, соединения, аппараты коммутации и защиты, источники питания, индикацию, связь и отсутствие следов нагрева или загрязнения.
Работы внутри шкафа выполняет допущенный электротехнический персонал после безопасного отключения и проверки отсутствия напряжения.
9. От чего зависит стоимость панели управления?
Цена определяется числом и мощностью нагрузок, типами пуска, количеством сигналов, составом ПЛК и HMI, интерфейсами, корпусом, климатизацией и программированием.
Расчёт подготавливают после получения технологической схемы, перечня двигателей и датчиков, требований к режимам, электроснабжению, АСУ ТП, монтажу и адресу объекта.
Они распределяют питание, управляют приводами, принимают сигналы датчиков, выполняют защитные и технологические блокировки и отображают состояние оборудования.
Конкретный набор функций определяется составом производственной линии и утверждённым алгоритмом автоматизации.
2. Чем панель автоматизации отличается от обычного распределительного шкафа?
Распределительный шкаф в первую очередь подаёт и защищает электрические линии, а панель автоматизации дополнительно реализует технологическую последовательность и обмен сигналами.
В одном проекте обе функции могут быть объединены, если это соответствует расчёту и требованиям предприятия.
3. Каким оборудованием может управлять панель?
К ней подключают двигатели норий, конвейеров, шнеков, вентиляторов, очистительных машин, дозаторов, затворов и других согласованных механизмов.
Состав нагрузок фиксируют до проектирования, поскольку от него зависят аппараты защиты, коммутация, кабели и тепловой режим.
4. Можно ли подключить панель к существующей АСУ ТП?
Интеграция возможна при согласовании протокола связи, перечня передаваемых данных, архитектуры сети и границ управления.
Перед модернизацией проверяют совместимость контроллеров, адресацию, кибербезопасность и актуальность документации действующей системы.
5. Какие датчики поддерживает система управления?
В проект могут входить датчики уровня, температуры, вибрации, тока, давления, положения и другие устройства с согласованными выходными сигналами.
Количество и тип каналов выбирают по технологической задаче, требуемой диагностике и доступному резерву контроллера.
6. Обязательно ли использовать ПЛК и сенсорную панель?
Для простой локальной машины может быть достаточно релейно-контакторной схемы, кнопок и индикации, тогда как сложная линия требует программного управления.
Решение принимают по числу операций, необходимости менять уставки, хранить события и обмениваться данными с другими системами.
7. Как панель защищают от пыли и перегрева?
Применяют подходящую оболочку, герметизированные кабельные вводы, фильтрованную вентиляцию, термостаты или другое климатическое оснащение по условиям помещения.
Эффективность защиты сохраняется только при закрытых дверях, чистых фильтрах и соблюдении регламента технического обслуживания.
8. Как обслуживать панели управления?
Проверяют вентиляцию, соединения, аппараты коммутации и защиты, источники питания, индикацию, связь и отсутствие следов нагрева или загрязнения.
Работы внутри шкафа выполняет допущенный электротехнический персонал после безопасного отключения и проверки отсутствия напряжения.
9. От чего зависит стоимость панели управления?
Цена определяется числом и мощностью нагрузок, типами пуска, количеством сигналов, составом ПЛК и HMI, интерфейсами, корпусом, климатизацией и программированием.
Расчёт подготавливают после получения технологической схемы, перечня двигателей и датчиков, требований к режимам, электроснабжению, АСУ ТП, монтажу и адресу объекта.
Смотрите также