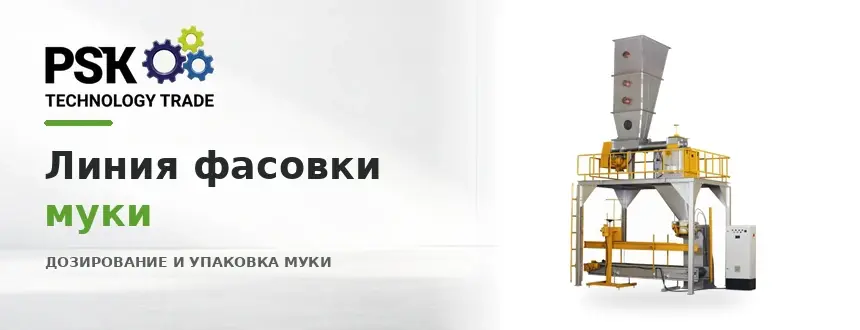
Линия фасовки муки: как свойства муки влияют на точность дозирования и скорость фасовки
В технологической схеме оборудование «Фасовочная машина для муки» связывает предыдущую и последующую стадии через операцию: формирует заданную массу муки в таре с разделением грубой и точной стадии дозирования и последующим закрытием упаковки. Это означает, что качество работы нельзя подтвердить положением регуляторов. Его подтверждают пробами, материальным балансом и устойчивостью следующего процесса.
Настройка начинается с исходных параметров продукта: насыпная плотность, аэрация, текучесть, влажность и стабильность подачи из бункера. Далее технолог отслеживает средняя масса упаковки, разброс массы и скорость фасовки. Если один из этих показателей меняется вслед за сырьём, прежние установки нельзя автоматически переносить на новую партию.
Как работает фасовочная машина для муки
Внутри рабочей зоны продукт проходит последовательное воздействие, цель которого — формирует заданную массу муки в таре с разделением грубой и точной стадии дозирования и последующим закрытием упаковки. Качество формируется не в одной точке: «Режим грубой и точной дозировки» определяет начальный режим, а «Стабильность насыпной плотности» влияет на его устойчивость по всей загрузке. Поэтому кратковременный пик производительности мало говорит о фактической селективности или равномерности.
Условия «Деаэрация продукта» и «Контроль массы и тарирование» определяют, как результат рабочей зоны превращается в стабильный выход. Если они не согласованы с последующей операцией, разброс массы упаковок, пылеобразование и производительность упаковочного участка нарушается даже при корректной механике основной машины. Поэтому диагностика всегда охватывает питание, рабочую часть и разгрузку.
Оборудование для фасовки муки: параметры, влияющие на результат
Весовыбойный аппарат для муки: настройки «Режим грубой и точной дозировки» и «Стабильность насыпной плотности»
Режим грубой и точной дозировки
Параметр «Режим грубой и точной дозировки» рассматривают в связи с физической задачей узла «Линия фасовки муки». Его изменение должно давать измеримый эффект, который подтверждается показателями «средняя масса упаковки» и «разброс массы». Если результат не воспроизводится после стабилизации потока, настройку пересматривают.
Стабильность насыпной плотности
Для узла «Линия фасовки муки» параметр «Стабильность насыпной плотности» имеет смысл только в рабочем диапазоне сырья и подачи. Изменение выполняют по одному фактору за раз и после стабилизации сравнивают «средняя масса упаковки» и «разброс массы». Такой подход позволяет отличить действие настройки от колебаний партии.
Контроль процесса: «Деаэрация продукта» и «Контроль массы и тарирование»
Деаэрация продукта
Параметр «Деаэрация продукта» рассматривают в связи с физической задачей узла «Линия фасовки муки». Его изменение должно давать измеримый эффект, который подтверждается показателями «средняя масса упаковки» и «разброс массы». Если результат не воспроизводится после стабилизации потока, настройку пересматривают.
Контроль массы и тарирование
Параметр «Контроль массы и тарирование» нельзя оценивать одной контрольной точкой. На узле «Линия фасовки муки» важны повторяемость измерения, отсутствие внешней механической нагрузки и корректная проверка эталонной массой. Любое изменение подтверждают серией циклов и сопоставляют с «средняя масса упаковки» и «разброс массы».
Контроль качества и производительности: Линия фасовки муки
Стабильность узла «Линия фасовки муки» подтверждают измерениями на входе и выходе. Одной визуальной оценки недостаточно; в производственном контроле отслеживают:
- средняя масса упаковки;
- разброс массы;
- скорость фасовки;
- пылеобразование;
- герметичность закрытия;
- остаток продукта в дозаторе.
Контроль не сводят к максимизации одного значения. Если «средняя масса упаковки» улучшается, а «разброс массы» выходит за допустимый диапазон, режим требует корректировки. Такой подход позволяет сохранять материальный баланс и качество продукта.
Производительность без потери качества: Линия фасовки муки
Для «Линия фасовки муки» реальная производительность — это устойчивый поток с заданным качеством. Если ускорение приводит к ухудшению «средняя масса упаковки» или «разброс массы», такой режим нельзя считать более производительным в технологическом смысле.
Запас мощности полезен только тогда, когда соседние машины способны принять увеличенный поток. Если после ускорения ухудшается «средняя масса упаковки» либо растёт «разброс массы», реальным ограничением становится качество, а не привод. Такое ограничение нужно закладывать в расчёт сменного выпуска.
Рабочий журнал должен связывать характеристики партии — насыпная плотность, аэрация, текучесть, влажность и стабильность подачи из бункера — с изменённым параметром и результатом пробы. Накопленные записи позволяют формировать проверяемые диапазоны настроек и сокращают время переналадки без превращения режима в «универсальную цифру».
Техническое задание и выбор оборудования: Линия фасовки муки
При выборе узла «Линия фасовки муки» каталожные цифры переводят в проверяемые требования: свойства продукта, диапазон производительности, регулировки «Режим грубой и точной дозировки» и «Деаэрация продукта», доступ к обслуживанию и критерии по «средняя масса упаковки» и «разброс массы». Это упрощает пусконаладку и приёмку.
- описание входного продукта и диапазона его свойств: насыпная плотность, аэрация, текучесть, влажность и стабильность подачи из бункера;
- рабочую, пиковую и минимально устойчивую производительность соседних участков;
- диапазон регулирования параметров «Режим грубой и точной дозировки» и «Стабильность насыпной плотности», а не только их номинальное положение;
- способ контроля «Деаэрация продукта» и «Контроль массы и тарирование» во время эксплуатации и пусконаладки;
- точки отбора проб и критерии приёмки по показателям «средняя масса упаковки» и «разброс массы»;
- требования следующей операции: разброс массы упаковок, пылеобразование и производительность упаковочного участка.
У производителя запрашивают допустимые свойства продукта, диапазоны «Режим грубой и точной дозировки» и «Деаэрация продукта», схему подключения и точки обслуживания. Приёмку связывают с «средняя масса упаковки» и «разброс массы». Характеристики похожих моделей без подтверждения в проект не переносят.
Частые вопросы
Достаточно ли паспортной производительности для узла «Линия фасовки муки»?
Нет. Производительность оценивают вместе с качеством и диапазоном регулирования. Если при заявленной нагрузке ухудшаются «средняя масса упаковки» или «разброс массы», паспортный максимум не является рабочей производительностью.
Когда нужно перепроверять параметр «Режим грубой и точной дозировки» после смены партии?
Параметр «Режим грубой и точной дозировки» проверяют после смены сырья, рецептуры или режима подачи. Даже небольшое изменение входных свойств может изменить время пребывания продукта и фактическую эффективность обработки.
Может ли автоматика узла «Линия фасовки муки» заменить контроль качества?
Автоматика снижает вариабельность процесса, но не отменяет контроль качества. Для текущей партии нужно подтверждать, что при заданных уставках сохраняются «средняя масса упаковки» и «разброс массы».
Как определить, что узел «Линия фасовки муки» ограничивает производительность линии?
Сравнивают фактические потоки до и после узла. Если рост загрузки вызывает очередь, возвратный поток или ухудшение «средняя масса упаковки» и «разброс массы», а соседние машины ещё имеют резерв, узел стал реальным ограничением.
Вывод
Проектная ценность узла «Линия фасовки муки» проявляется в стабильности процесса. Если регулировки «Режим грубой и точной дозировки» и «Стабильность насыпной плотности» позволяют удерживать «средняя масса упаковки» и «разброс массы» при изменении партии и нагрузки, оборудование работает в требуемом режиме. Максимальную подачу рассматривают только после подтверждения качества.
Источники
1. F. Kruppa, Uta Weiß, B. Oberdorfer, B. Wilke. Increasing the dosing accuracy of a screw dosing device by inline measurement of the product density. Packaging Technology and Science, 2022, 36: 185–194.
2. D. S. Shah, K. Moravkar, D. Jha, Vijay Lonkar, Purnima D. Amin, S. Chalikwar. A concise summary of powder processing methodologies for flow enhancement. Heliyon, 2023, 9.
3. Genç Değirmen — gencdegirmen.com.tr. Официальный сайт производителя; разделы оборудования и технологических решений.