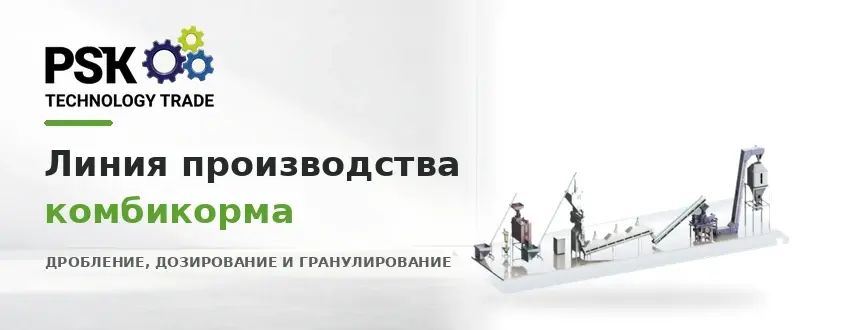
Линия производства комбикорма: как найти узкое место между дроблением, дозированием, смешиванием и гранулированием
Рабочая эффективность оборудования «Линия производства комбикорма» определяется тем, насколько воспроизводимо оно решает задачу: объединяет подготовку сырья, дозирование, смешивание и при необходимости гранулирование, охлаждение и просев в общий материальный поток. Увеличение подачи само по себе не подтверждает улучшение процесса; результат нужно проверять по выходным фракциям, потерям, состоянию продукта и нагрузке соседнего оборудования.
Настройка начинается с исходных параметров продукта: рецептура, число компонентов, размеры партий, требуемая форма продукта и режим работы. Далее технолог отслеживает фактическая производительность, точность рецептуры и однородность смеси. Если один из этих показателей меняется вслед за сырьём, прежние установки нельзя автоматически переносить на новую партию.
Как работает линия производства комбикорма
Оборудование не исправляет неравномерную подачу автоматически. После распределения продукта комбикормовая технологическая линия объединяет подготовку сырья, дозирование, смешивание и при необходимости гранулирование, охлаждение и просев в общий материальный поток; именно здесь «Баланс производительности участков» и «Буферные ёмкости» задают полезное воздействие. При отклонении сырья сначала проверяют вход, а затем корректируют рабочие параметры.
Даже хорошо настроенная рабочая зона теряет эффективность, если «Управление рецептурами» и «Маршрутизация возвратных потоков» не удерживаются в рабочем диапазоне. Эти параметры проверяют по фактическим потокам и состоянию оборудования.
Технологическая линия производства комбикормов: параметры, влияющие на результат
Комбикормовое оборудование: настройки «Баланс производительности участков» и «Буферные ёмкости»
Баланс производительности участков
Для «Линия производства комбикорма» параметр «Баланс производительности участков» относится к организации всей технологической цепочки. Его задача — не улучшить продукт напрямую, а исключить накопление, смешение партий или конфликт производительностей. Эффект проверяют по «фактическая производительность», «точность рецептуры» и фактическому балансу линии.
Буферные ёмкости
«Буферные ёмкости» влияет на согласование узла «Линия производства комбикорма» с соседними операциями. Неправильная логика маршрута или недостаточный буфер могут создавать остановки даже при достаточной мощности отдельных машин. Параметр оценивают по устойчивости потока, «фактическая производительность» и «точность рецептуры».
Контроль процесса: «Управление рецептурами» и «Маршрутизация возвратных потоков»
Управление рецептурами
Для «Линия производства комбикорма» параметр «Управление рецептурами» относится к организации всей технологической цепочки. Его задача — не улучшить продукт напрямую, а исключить накопление, смешение партий или конфликт производительностей. Эффект проверяют по «фактическая производительность», «точность рецептуры» и фактическому балансу линии.
Маршрутизация возвратных потоков
«Маршрутизация возвратных потоков» влияет на согласование узла «Линия производства комбикорма» с соседними операциями. Неправильная логика маршрута или недостаточный буфер могут создавать остановки даже при достаточной мощности отдельных машин. Параметр оценивают по устойчивости потока, «фактическая производительность» и «точность рецептуры».
Контроль качества и производительности: Линия производства комбикорма
Для «Линия производства комбикорма» производительность имеет смысл только вместе с качеством разделения, обработки или транспортирования. Практический контроль строят на нескольких взаимосвязанных показателях:
- фактическая производительность;
- точность рецептуры;
- однородность смеси;
- доля крошки;
- энергозатраты;
- время переналадки между рецептами.
Отдельный показатель легко улучшить ценой другого. Поэтому «фактическая производительность» сопоставляют с «точность рецептуры» и фактической нагрузкой. Настройку принимают только после того, как результат повторяется на нескольких контрольных пробах.
Производительность без потери качества: Линия производства комбикорма
Для «Линия производства комбикорма» реальная производительность — это устойчивый поток с заданным качеством. Если ускорение приводит к ухудшению «фактическая производительность» или «точность рецептуры», такой режим нельзя считать более производительным в технологическом смысле.
Сравнивать режимы следует по одинаковому временному интервалу и одной категории сырья. Критерии «фактическая производительность» и «однородность смеси» показывают, стало ли больше годного продукта, а не просто быстрее прошло сырьё. Этот подход отделяет технологическую эффективность от кратковременного рекорда подачи.
При смене партии сначала проверяют рецептура, число компонентов, размеры партий, требуемая форма продукта и режим работы. Затем изменяют один чувствительный параметр, отбирают пробу и фиксируют результат. Одновременная корректировка нескольких настроек лишает технолога возможности установить причинную связь и затрудняет возврат к стабильному режиму.
Техническое задание и выбор оборудования: Линия производства комбикорма
При выборе узла «Линия производства комбикорма» каталожные цифры переводят в проверяемые требования: свойства продукта, диапазон производительности, регулировки «Баланс производительности участков» и «Управление рецептурами», доступ к обслуживанию и критерии по «фактическая производительность» и «точность рецептуры». Это упрощает пусконаладку и приёмку.
- описание входного продукта и диапазона его свойств: рецептура, число компонентов, размеры партий, требуемая форма продукта и режим работы;
- рабочую, пиковую и минимально устойчивую производительность соседних участков;
- диапазон регулирования параметров «Баланс производительности участков» и «Буферные ёмкости», а не только их номинальное положение;
- способ контроля «Управление рецептурами» и «Маршрутизация возвратных потоков» во время эксплуатации и пусконаладки;
- точки отбора проб и критерии приёмки по показателям «фактическая производительность» и «точность рецептуры»;
- требования следующей операции: фактическая производительность, точность рецептуры и себестоимость тонны готового корма.
У производителя запрашивают допустимые свойства продукта, диапазоны «Баланс производительности участков» и «Управление рецептурами», схему подключения и точки обслуживания. Приёмку связывают с «фактическая производительность» и «точность рецептуры». Характеристики похожих моделей без подтверждения в проект не переносят.
Частые вопросы
Достаточно ли паспортной производительности для узла «Линия производства комбикорма»?
Недостаточно. Номинальная подача должна подтверждаться качеством продукта. Практический критерий — стабильные «фактическая производительность» и «точность рецептуры» при длительной рабочей нагрузке, а не кратковременный максимум.
Когда нужно перепроверять параметр «Баланс производительности участков» после смены партии?
Да, если новая партия отличается по физическим свойствам или нагрузке. Сначала фиксируют исходные показатели, затем изменяют «Баланс производительности участков» и сравнивают результат на одинаковом временном интервале.
Может ли автоматика узла «Линия производства комбикорма» заменить контроль качества?
Нет. Контроллер хорошо поддерживает заданный режим, но не заменяет технологическую оценку продукта. Если меняются «фактическая производительность» или «точность рецептуры», оператор должен проверить причину и при необходимости скорректировать уставки.
Как определить, что узел «Линия производства комбикорма» ограничивает производительность линии?
Ограничение видно по балансу линии: предыдущий участок способен подать больше, следующий готов принять поток, но «фактическая производительность» или «точность рецептуры» выходят из допуска именно на этом узле. Тогда требуется перенастройка или увеличение его мощности.
Вывод
Проектная ценность узла «Линия производства комбикорма» проявляется в стабильности процесса. Если регулировки «Баланс производительности участков» и «Буферные ёмкости» позволяют удерживать «фактическая производительность» и «точность рецептуры» при изменении партии и нагрузки, оборудование работает в требуемом режиме. Максимальную подачу рассматривают только после подтверждения качества.
Источники
1. Soroush Iravani, Fatemeh Aziz-Aliabadi, Reza Vakili. Feed processing: a review of the impacts of conditioning time and temperature on feed quality and broilers performance. World’s Poultry Science Journal, 2024, 80: 657–679.
2. M. Rueda, A. A. Rubio, C. Starkey, F. Mussini, W. Pacheco. Effect of conditioning temperature on pellet quality, performance, nutrient digestibility, and processing yield of broilers. Journal of Applied Poultry Research, 2022.
3. Viteral — www.viteral.com.tr/en/. Официальный сайт производителя; разделы оборудования и технологических решений.