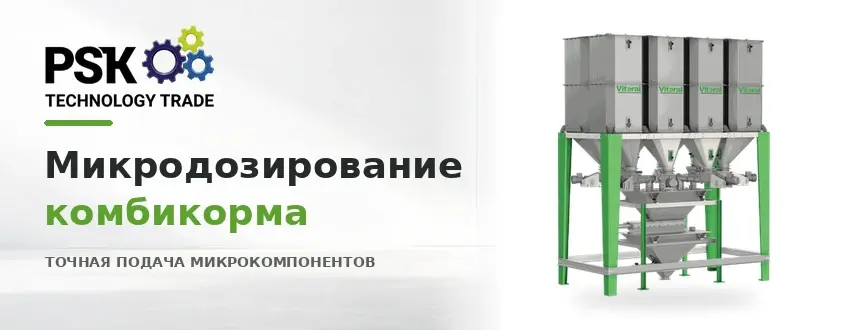
Оборудование для производства комбикорма: как дозировать микрокомпоненты без систематической ошибки рецептуры
При выборе оборудования «Микродозатор для комбикормового производства» главный вопрос — какой результат должен обеспечить узел. В рабочем режиме он взвешивает и вводит малые дозы компонентов, вклад которых критичен при небольшом массовом расходе. Номинальная пропускная способность отвечает только на часть задачи. Реальный проект должен учитывать диапазон сырья, способы регулирования, точки отбора проб и влияние режима на последующие машины.
Настройка начинается с исходных параметров продукта: сыпучесть, минимальная стабильная доза, разрешение весовой системы и остатки в бункере. Далее технолог отслеживает ошибка дозирования, повторяемость доз и остаток в бункере. Если один из этих показателей меняется вслед за сырьём, прежние установки нельзя автоматически переносить на новую партию.
Как работает микродозатор для комбикормового производства
Процесс начинается с равномерного питания. В рабочей зоне дозирующий узел комбикормовой линии взвешивает и вводит малые дозы компонентов, вклад которых критичен при небольшом массовом расходе. На результат одновременно влияют «Минимальная стабильная доза» и «Разрешение весовой системы»: первый параметр определяет интенсивность воздействия, второй — условия контакта или перемещения материала. При пульсациях подачи локальный режим отклоняется даже при нормальном среднем расходе.
После основной операции результат формируют «Скорость грубой и точной подачи» и «Свойства сыпучести компонента». Эти параметры отвечают за доведение процесса и корректный отвод продукта. Если следующий участок должен обеспечить точность рецептуры, однородность смеси и прослеживаемость дозирования, проверку проводят по всей цепочке, потому что ошибка разгрузки способна выглядеть как проблема рабочей части.
Комбикормовое оборудование: параметры, влияющие на результат
Технология производства комбикормов: настройки «Минимальная стабильная доза» и «Разрешение весовой системы»
Минимальная стабильная доза
Параметр «Минимальная стабильная доза» рассматривают в связи с физической задачей узла «Оборудование для производства комбикорма». Его изменение должно давать измеримый эффект, который подтверждается показателями «ошибка дозирования» и «повторяемость доз». Если результат не воспроизводится после стабилизации потока, настройку пересматривают.
Разрешение весовой системы
Параметр «Разрешение весовой системы» нельзя оценивать одной контрольной точкой. На узле «Оборудование для производства комбикорма» важны повторяемость измерения, отсутствие внешней механической нагрузки и корректная проверка эталонной массой. Любое изменение подтверждают серией циклов и сопоставляют с «ошибка дозирования» и «повторяемость доз».
Контроль процесса: «Скорость грубой и точной подачи» и «Свойства сыпучести компонента»
Скорость грубой и точной подачи
«Скорость грубой и точной подачи» меняет частоту взаимодействий продукта с рабочим органом и фактическое время пребывания в зоне обработки. Для «Оборудование для производства комбикорма» рост скорости полезен только до момента, когда начинают ухудшаться «ошибка дозирования» или «повторяемость доз». Поэтому частоту изменяют ступенчато, не компенсируя ею проблемы подачи или распределения.
Свойства сыпучести компонента
Для узла «Оборудование для производства комбикорма» параметр «Свойства сыпучести компонента» имеет смысл только в рабочем диапазоне сырья и подачи. Изменение выполняют по одному фактору за раз и после стабилизации сравнивают «ошибка дозирования» и «повторяемость доз». Такой подход позволяет отличить действие настройки от колебаний партии.
Контроль качества и производительности: Оборудование для производства комбикорма
Работу узла «Оборудование для производства комбикорма» оценивают по совокупности параметров, а не только по т/ч. Чтобы видеть причину отклонения, технолог связывает свойства сырья, положение регуляторов и результат контрольной пробы. Основные показатели:
- ошибка дозирования;
- повторяемость доз;
- остаток в бункере;
- время дозирования;
- зависания;
- соответствие фактической рецептуре.
Между показателями есть технологический компромисс. Например, попытка максимально улучшить «ошибка дозирования» может ухудшить «повторяемость доз». Рабочей считают настройку, при которой оба критерия остаются в принятом диапазоне на протяжении стабильного периода.
Производительность без потери качества: Оборудование для производства комбикорма
Для «Оборудование для производства комбикорма» реальная производительность — это устойчивый поток с заданным качеством. Если ускорение приводит к ухудшению «ошибка дозирования» или «повторяемость доз», такой режим нельзя считать более производительным в технологическом смысле.
Экономический результат определяет выпуск годного продукта за смену. Для процесса, в котором узел взвешивает и вводит малые дозы компонентов, вклад которых критичен при небольшом массовом расходе, учитывают возвраты, отходы, простои, энергию и частоту очистки. Если номинальная подача растёт, а «ошибка дозирования» или «остаток в бункере» ухудшаются, дополнительный поток не превращается в полезную производительность.
Если качество начало дрейфовать, проверку начинают с входных условий: сыпучесть, минимальная стабильная доза, разрешение весовой системы и остатки в бункере. После этого анализируют питание, рабочую часть и разгрузку по порядку. Такой алгоритм быстрее находит первичную причину, чем попытка компенсировать отклонение скоростью или нагрузкой.
Техническое задание и выбор оборудования: Оборудование для производства комбикорма
При выборе узла «Оборудование для производства комбикорма» каталожные цифры переводят в проверяемые требования: свойства продукта, диапазон производительности, регулировки «Минимальная стабильная доза» и «Скорость грубой и точной подачи», доступ к обслуживанию и критерии по «ошибка дозирования» и «повторяемость доз». Это упрощает пусконаладку и приёмку.
- описание входного продукта и диапазона его свойств: сыпучесть, минимальная стабильная доза, разрешение весовой системы и остатки в бункере;
- рабочую, пиковую и минимально устойчивую производительность соседних участков;
- диапазон регулирования параметров «Минимальная стабильная доза» и «Разрешение весовой системы», а не только их номинальное положение;
- способ контроля «Скорость грубой и точной подачи» и «Свойства сыпучести компонента» во время эксплуатации и пусконаладки;
- точки отбора проб и критерии приёмки по показателям «ошибка дозирования» и «повторяемость доз»;
- требования следующей операции: точность рецептуры, однородность смеси и прослеживаемость дозирования.
У производителя запрашивают допустимые свойства продукта, диапазоны «Минимальная стабильная доза» и «Скорость грубой и точной подачи», схему подключения и точки обслуживания. Приёмку связывают с «ошибка дозирования» и «повторяемость доз». Характеристики похожих моделей без подтверждения в проект не переносят.
Частые вопросы
Достаточно ли паспортной производительности для узла «Оборудование для производства комбикорма»?
Нет. Одинаковая цифра в т/ч не означает одинакового технологического результата. Для сравнения вариантов проверяют «ошибка дозирования», «повторяемость доз» и устойчивость работы на наиболее сложной ожидаемой партии сырья.
Когда нужно перепроверять параметр «Минимальная стабильная доза» после смены партии?
Перепроверка нужна всякий раз, когда свойства входного продукта заметно изменились. «Минимальная стабильная доза» корректируют не по привычке оператора, а по результату контрольной пробы и состоянию следующего участка.
Может ли автоматика узла «Оборудование для производства комбикорма» заменить контроль качества?
Не полностью. Система управления стабилизирует подачу и исполнительные механизмы, однако изменение сырья может сделать прежнюю уставку неверной. Поэтому «ошибка дозирования» и «повторяемость доз» проверяют независимо от уровня автоматизации.
Как определить, что узел «Оборудование для производства комбикорма» ограничивает производительность линии?
Признак узкого места — устойчивое накопление продукта перед узлом либо необходимость снижать подачу ради сохранения «ошибка дозирования» и «повторяемость доз». Проверку проводят при стабильной работе соседних участков.
Вывод
Проектная ценность узла «Оборудование для производства комбикорма» проявляется в стабильности процесса. Если регулировки «Минимальная стабильная доза» и «Разрешение весовой системы» позволяют удерживать «ошибка дозирования» и «повторяемость доз» при изменении партии и нагрузки, оборудование работает в требуемом режиме. Максимальную подачу рассматривают только после подтверждения качества.
Источники
1. F. N. Santamaría Alvarez, P. Kleinebudde, J. Thies. Influence of refilling on dosing accuracy of loss-in-weight powder feeders in continuous manufacturing. Powder Technology, 2024, 436: 119501.
2. William E. Engisch, Fernando J. Muzzio. Method for characterization of loss-in-weight feeder equipment. Powder Technology, 2012, 228: 395–403.
3. Viteral — www.viteral.com.tr/en/. Официальный сайт производителя; разделы оборудования и технологических решений.