Автомат для фасовки фасоли
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Автомат для фасовки фасоли — исполнение FO-001-10 для работы с выбранным продуктом. Рабочий этап: автоматическая установка, наполнение и последующее закрытие мешка; грузовая или упаковочная единица — тканый или бумажный открытый мешок. Две рабочие позиции задают компоновку; способ подачи подбирают под материал. Если предыдущая операция подаёт упаковку или продукт рывками, номинальная скорость механизма не равна количеству отгруженных единиц за смену.
Для рабочей партии технолог фиксирует: размер бобов, влажность и долю повреждённых зёрен. Для испытания возьмите самую крупную и самую мелкую фасоль из закупаемых партий. Изменения этих свойств должны входить в программу испытания, потому что результат другой партии нельзя автоматически перенести на этот режим.
Второй вопрос — внешний вид целой фасоли после наполнения. Размер бобов важен для прохода через питатель и выпуск; застревание нельзя оценить по мелкому зерну. Проверять следует и начало, и конец непрерывной серии: первые мешки после запуска часто показывают другие условия, чем установившийся поток.
В заявке на выбор оборудования укажите:
- материал и крайние свойства рабочих партий: размер бобов, влажность и долю повреждённых зёрен;
- формат тары и грузовой единицы: тканый или бумажный открытый мешок;
- массу, сменный объём и способ подачи: подача выбранного продукта к упаковочным весам;
- критерий качества: внешний вид целой фасоли после наполнения;
- место в линии и следующий этап: между подачей продукта и закрытием наполненного открытого мешка.
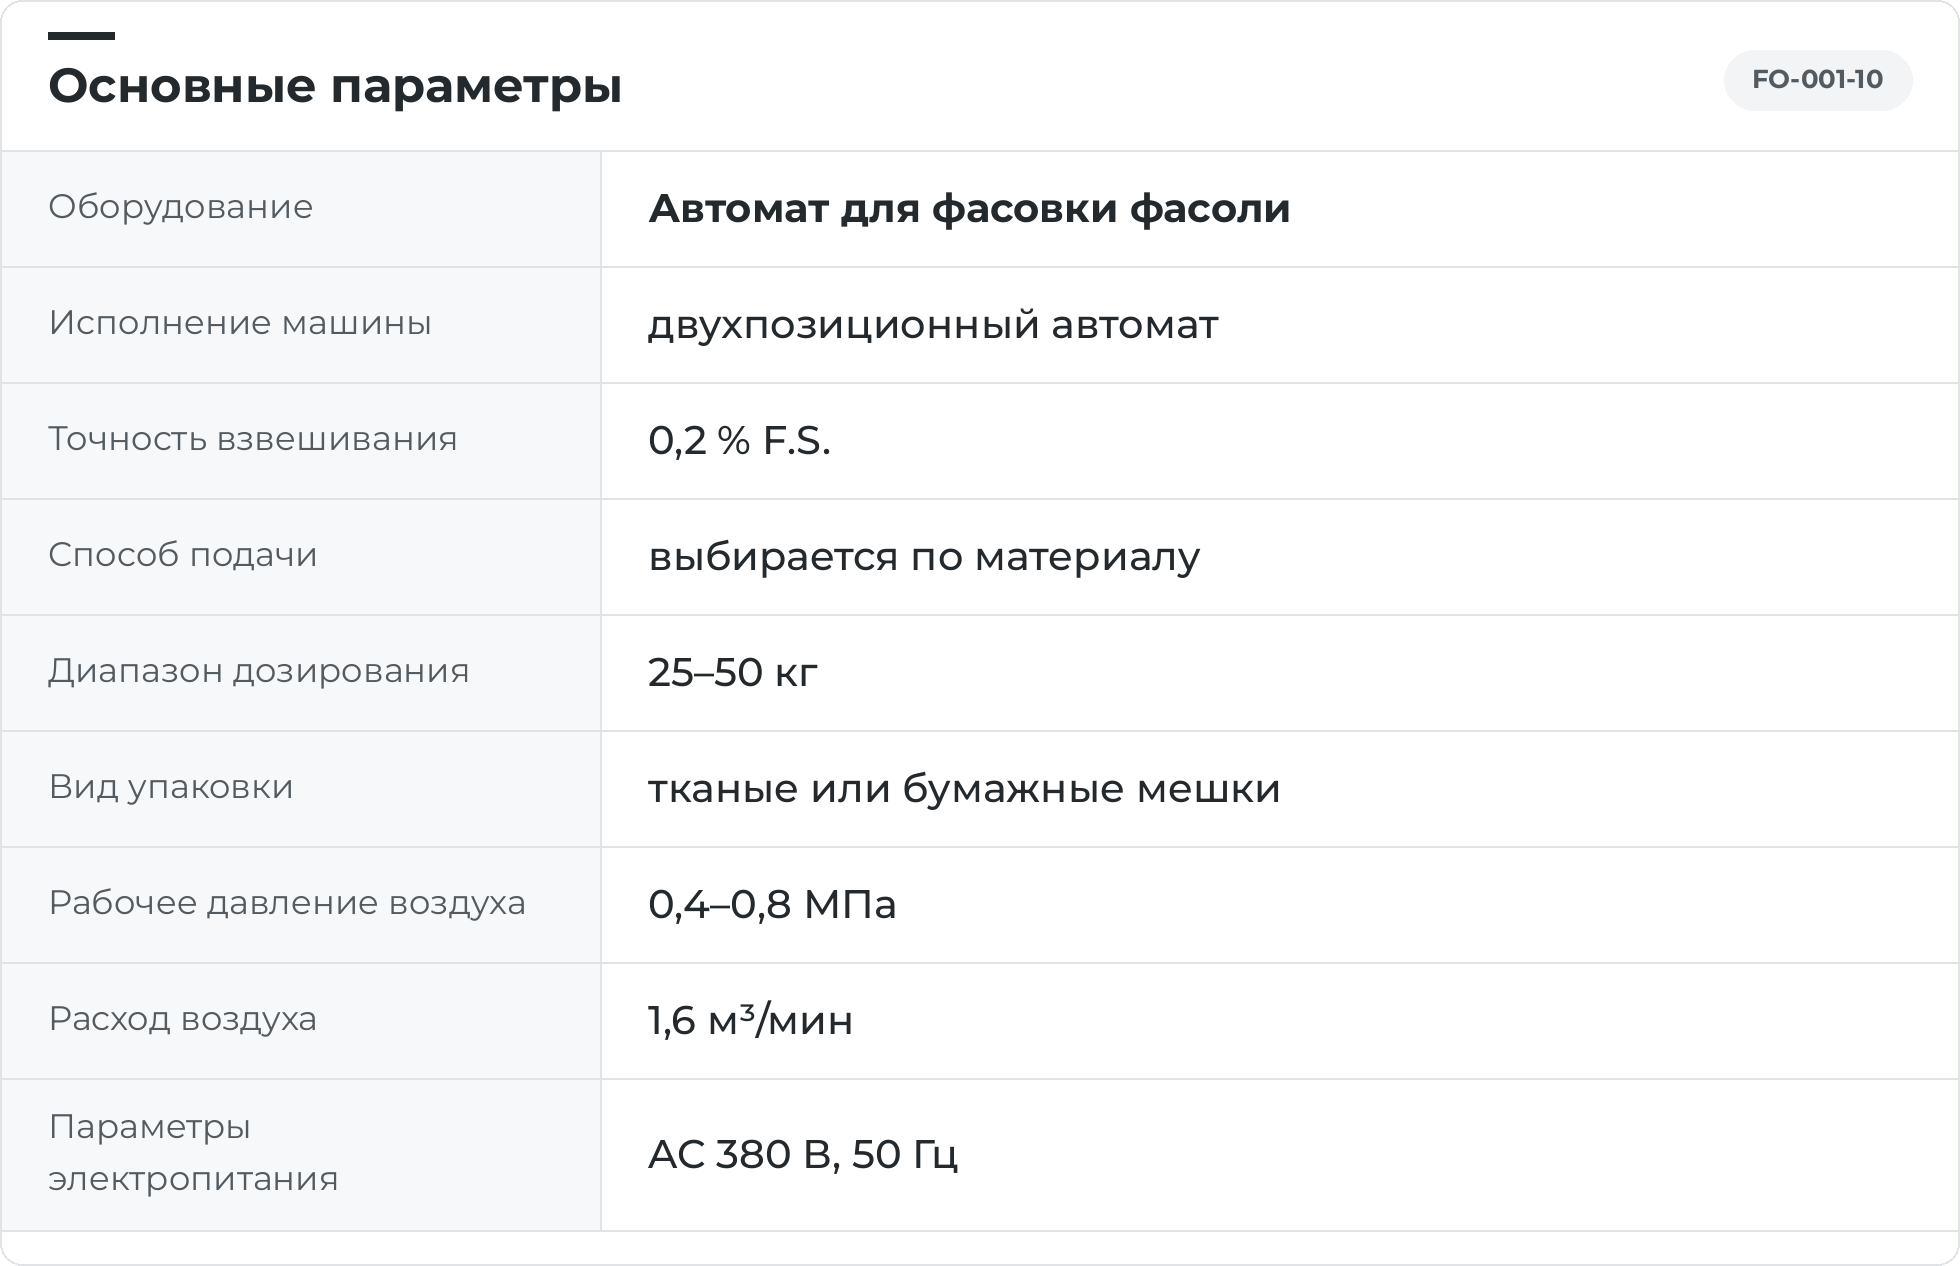
Оборудование FO-001-10 предназначено для фасовки фасоли дозами 25–50 кг. Двухпозиционный автомат работает с ткаными или бумажными мешками и оснащён весовым узлом с точностью 0,2 % F.S.
Способ подачи выбирается с учётом свойств фасуемой фасоли.
Для подключения используются электросеть AC 380 В, 50 Гц и пневмосеть с давлением 0,4–0,8 МПа. Расход сжатого воздуха составляет 1,6 м³/мин.
Двухпозиционный автомат фасует продукт в открытые тканые или бумажные мешки. Установка тары и наполнение выполняются в автоматическом цикле; способ подачи продукта выбирают по его свойствам.
Размер бобов определяет требования к проходу через питатель и выпуск. Крупная фасоль чувствительна к ударам при пересыпании, а разные товарные партии могут заметно отличаться по объёмной плотности.
Оборудование располагают между подачей готового продукта и участком закрытия наполненной тары. Две рабочие позиции определяют компоновку автомата, но сами по себе не задают производительность всей линии.
Используются открытые тканые или бумажные мешки, пригодные для автоматического захвата и установки. Важны размеры горловины, стабильность формы и качество партии пустой тары. Размер мешка, его прочность и способ укладки проверяют на наполненной таре: крупные бобы меняют распределение нагрузки.
Закрытие тары, контроль готовой упаковки и её дальнейшее транспортирование увязывают с ритмом наполнения. Состав этих узлов определяется комплектацией линии.
Практические особенности конструкции:
- Автоматическая установка открытого мешка сокращает повторяющиеся ручные операции у зоны наполнения.
- Весовой контроль связывает подачу продукта с заданной массой упаковки.
- Возможность работы с тканой или бумажной тарой при подходящем формате мешка.
Сравнивают внешний вид целых бобов и долю повреждений до и после фасовки. У готовой упаковки проверяют массу, прочность шва и устойчивость при укладке.
Эффект автоматизации оценивают по выпуску пригодной упаковки за смену с учётом подачи, смены тары и остановок соседних узлов.
Рабочий цикл включает следующие операции:
- Пустые мешки подаются в механизм автоматической установки.
- Мешок раскрывается и устанавливается в зоне наполнения.
- Питающий узел подаёт продукт, весовой механизм контролирует заданную дозу.
- По завершении дозирования поток продукта прекращается.
- Наполненный мешок передаётся на подготовку горловины и закрытие, затем выводится на следующий участок.
Крупная фасоль должна проходить через питающий узел без застревания и избыточных ударов. Испытание на мелком зерне не заменяет проверку самых крупных рабочих бобов.
После наполнения мешок передают дальше без потерь продукта и повреждения горловины. Остановка следующего узла учитывается в управлении подачей и расчёте выработки участка.
Можно ли фасовать фасоль именно на FO-001-10?
Это исполнение рассматривается для фасовки фасоли с учётом рабочего формата тары. Двухпозиционный автомат фасует продукт в открытые тканые или бумажные мешки. Установка тары и наполнение выполняются в автоматическом цикле; способ подачи продукта выбирают по его свойствам. Размер бобов определяет требования к проходу через питатель и выпуск.
Какая партия фасоли подходит для пробного запуска?
Для проверки берут самую крупную и самую мелкую фасоль из планируемых закупок. Описывают влажность и исходную долю повреждённых бобов, чтобы оценить изменения именно при фасовке. Пробная серия должна включать пуск, устойчивую работу и возобновление после остановки.
Как проверить мешки для фасоли в автоматическом цикле?
Мешок для фасоли проверяют по объёму дозы, свободной горловине и возможности автоматического надевания. При заполнении наблюдают прохождение наиболее крупного используемого калибра и сохранность оболочки. Затем упаковка должна штатно перейти на закрывающий участок. Номинальная вместимость мешка в килограммах не описывает эти условия, поэтому пробу проводят на фактической фасоли и обычной таре вашего поставщика.
Как оценить сменный выпуск автомата на партии фасоли?
Производительность определяется выбранным исполнением, продуктом, дозой и тарой. Её оценивают по полному циклу установки, наполнения и отвода мешка. При расчёте смены учитываются остановки подачи, очистка и переналадка.
Как связать подачу фасоли с установкой пустых мешков?
Оборудование располагают между подачей готового продукта и участком закрытия наполненной тары. Две рабочие позиции определяют компоновку автомата, но сами по себе не задают производительность всей линии. Крупная фасоль должна проходить через питающий узел без застревания и избыточных ударов. Испытание на мелком зерне не заменяет проверку самых крупных рабочих бобов.
Как задать допуск массы для автоматической фасовки фасоли?
Диапазон массы дозы — 25–50 кг. Показатель 0,2 % F.S. относится к полной шкале весового узла, а не автоматически к каждой выбранной дозе. Допуск готовой упаковки в единицах массы устанавливают с учётом диапазона весов и подтверждают контрольным взвешиванием.
Нужна ли дополнительная очистка при смене фасоли?
После смены сорта или размера фасоли осматривают доступные зоны выпуска на остатки и застрявшие бобы. Затем проверяют устойчивость потока и массу первых упаковок. Объём очистки зависит от состояния машины, смены продукта и требований производства.
Что согласовать между автоматом фасоли и устройством закрытия мешков?
Согласуют свободную высоту горловины, положение наполненной упаковки и отсутствие частиц в зоне закрытия. Проверку проводят на крупнейшей планируемой фасоли и выбранном мешке. Затем наблюдают непрерывную передачу и остановку следующего узла. Возможность удержания и закрытия конкретного формата подтверждают испытанием; её нельзя вывести только из допустимого диапазона массы дозы.
Как подтвердить качество готовой партии фасоли?
Сравнивают внешний вид целых бобов и долю повреждений до и после фасовки. У готовой упаковки проверяют массу, прочность шва и устойчивость при укладке. Контроль проводят на нескольких последовательных упаковках, включая начало и конец рабочей серии.
Что включить в заявку на автомат упаковки фасоли?
Подготовьте образцы фасоли из реального диапазона калибров и мешки выбранного формата. Укажите массу, требования к внешнему виду продукта и планируемый ритм отгрузки. Для автоматического участка дополнительно нужны условия подачи пустой тары и параметры закрытия. Испытание показывает, как размер бобов влияет на прохождение тракта и заполнение горловины, при сохранении контроля массы каждой рабочей серии.