Автомат для фасовки булгура
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Автомат для фасовки булгура — исполнение FO-001-08 для работы с выбранным продуктом. Рабочий этап: автоматическая установка, наполнение и последующее закрытие мешка; грузовая или упаковочная единица — тканый или бумажный открытый мешок. Две рабочие позиции задают компоновку; способ подачи подбирают под материал. Если предыдущая операция подаёт упаковку или продукт рывками, номинальная скорость механизма не равна количеству отгруженных единиц за смену.
Для рабочей партии технолог фиксирует: смешение фракций, влагу и долю мелких частиц. Разные фракции булгура могут распределяться по потоку неравномерно. Сравните первые и последние мешки серии. Изменения этих свойств должны входить в программу испытания, потому что результат другой партии нельзя автоматически перенести на этот режим.
Второй вопрос — равномерность состава в первой и последней упаковке партии. Насыпная плотность и доля мелочи определяют объём наполнения при одном номинале массы. Проверять следует и начало, и конец непрерывной серии: первые мешки после запуска часто показывают другие условия, чем установившийся поток.
В заявке на выбор оборудования укажите:
- материал и крайние свойства рабочих партий: смешение фракций, влагу и долю мелких частиц;
- формат тары и грузовой единицы: тканый или бумажный открытый мешок;
- массу, сменный объём и способ подачи: подача выбранного продукта к упаковочным весам;
- критерий качества: равномерность состава в первой и последней упаковке партии;
- место в линии и следующий этап: между подачей продукта и закрытием наполненного открытого мешка.
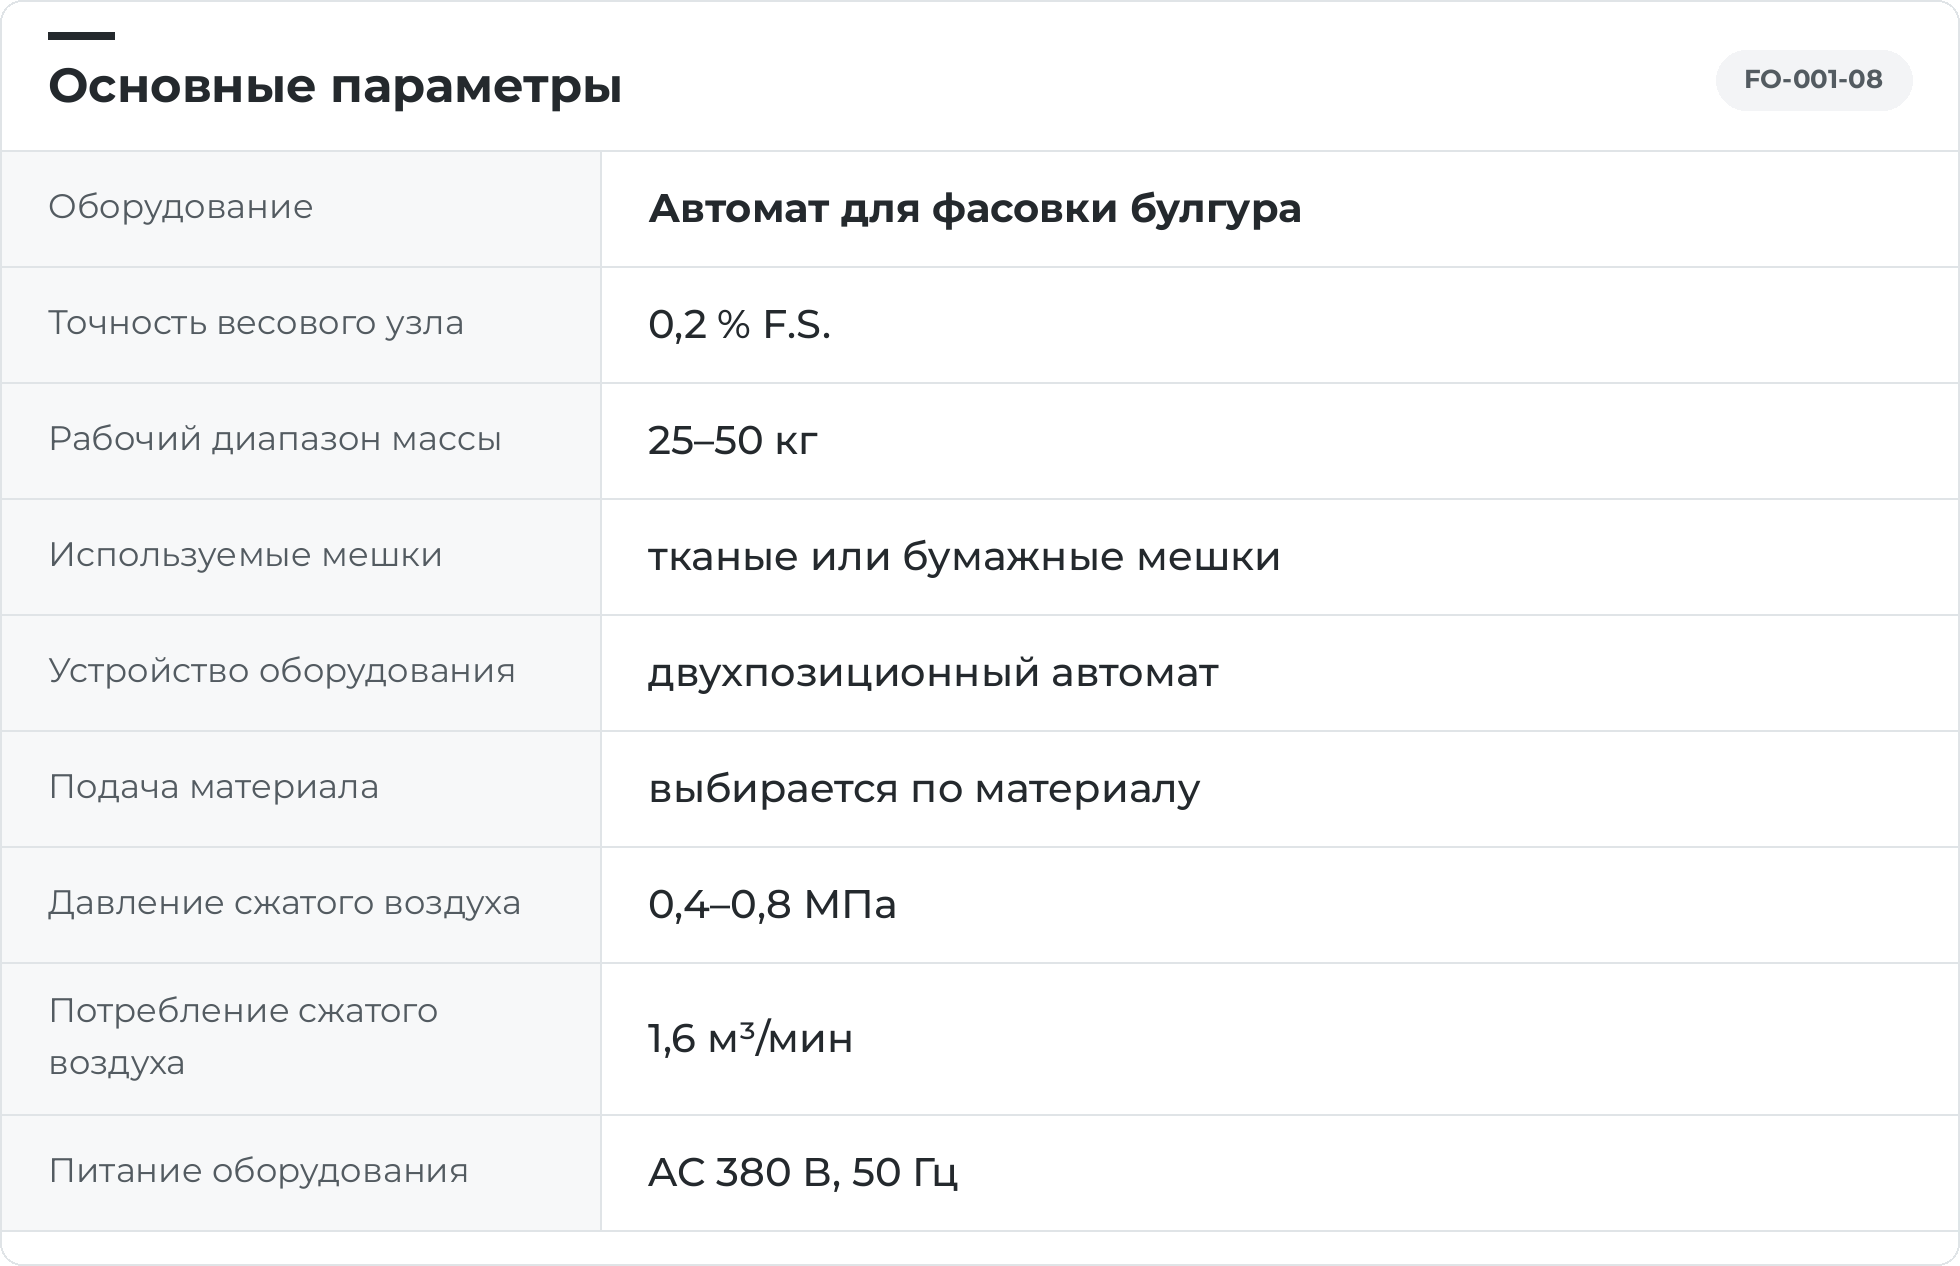
Двухпозиционная машина FO-001-08 используется для автоматической фасовки булгура в тканые и бумажные мешки. Диапазон дозирования составляет 25–50 кг.
Точность весов — 0,2 % F.S. Способ подачи выбирается по свойствам фасуемого материала.
Оборудование подключается к сети переменного тока 380 В, 50 Гц. Требуемое давление воздуха составляет 0,4–0,8 МПа, расход — 1,6 м³/мин.
Двухпозиционный автомат фасует продукт в открытые тканые или бумажные мешки. Установка тары и наполнение выполняются в автоматическом цикле; способ подачи продукта выбирают по его свойствам.
Разные фракции булгура могут неравномерно распределяться при хранении и пересыпании. Насыпная плотность и доля мелочи определяют объём заполнения при одной и той же массе.
Оборудование располагают между подачей готового продукта и участком закрытия наполненной тары. Две рабочие позиции определяют компоновку автомата, но сами по себе не задают производительность всей линии.
Используются открытые тканые или бумажные мешки, пригодные для автоматического захвата и установки. Важны размеры горловины, стабильность формы и качество партии пустой тары. Объём упаковки выбирают с учётом насыпной плотности рабочей фракции и необходимого места для закрытия горловины.
Закрытие тары, контроль готовой упаковки и её дальнейшее транспортирование увязывают с ритмом наполнения. Состав этих узлов определяется комплектацией линии.
Практические особенности конструкции:
- Автоматическая установка открытого мешка сокращает повторяющиеся ручные операции у зоны наполнения.
- Весовой контроль связывает подачу продукта с заданной массой упаковки.
- Возможность работы с тканой или бумажной тарой при подходящем формате мешка.
В начале и конце серии сравнивают массу упаковок и фракционный состав булгура. Отдельно оценивают дополнительное измельчение на переходах и сохранность готового мешка.
Эффект автоматизации оценивают по выпуску пригодной упаковки за смену с учётом подачи, смены тары и остановок соседних узлов.
Рабочий цикл включает следующие операции:
- Пустые мешки подаются в механизм автоматической установки.
- Мешок раскрывается и устанавливается в зоне наполнения.
- Питающий узел подаёт продукт, весовой механизм контролирует заданную дозу.
- По завершении дозирования поток продукта прекращается.
- Наполненный мешок передаётся на подготовку горловины и закрытие, затем выводится на следующий участок.
Питающий тракт должен обеспечивать ровный поток булгура без выраженного разделения по фракциям. Для оценки однородности сравнивают продукт в начале, середине и конце серии.
После наполнения мешок передают дальше без потерь продукта и повреждения горловины. Остановка следующего узла учитывается в управлении подачей и расчёте выработки участка.
Можно ли фасовать булгур именно на FO-001-08?
Это исполнение рассматривается для фасовки булгура с учётом рабочего формата тары. Двухпозиционный автомат фасует продукт в открытые тканые или бумажные мешки. Установка тары и наполнение выполняются в автоматическом цикле; способ подачи продукта выбирают по его свойствам. Разные фракции булгура могут неравномерно распределяться при хранении и пересыпании.
Какая партия булгура подходит для пробного запуска?
Для проверки берут булгур каждой рабочей фракции и смеси, которые действительно поступают на фасовку. В образцах сохраняют характерные влажность и долю мелких частиц. Пробная серия должна включать пуск, устойчивую работу и возобновление после остановки.
Как проверить мешки для булгура в автоматическом цикле?
Бумажный или тканый открытый мешок подбирают для конкретной массы и фракции булгура. Проверяют, как автомат берёт тару из магазина, устанавливает её и передаёт заполненный мешок на закрытие. В пробу включают реальный вкладыш, если он нужен. Качество наполнения оценивают на обычном продукте: одинаковая масса мелкой и крупной фракции не гарантирует одинакового поведения упаковки.
Как оценить сменный выпуск автомата на партии булгура?
Производительность определяется выбранным исполнением, продуктом, дозой и тарой. Её оценивают по полному циклу установки, наполнения и отвода мешка. При расчёте смены учитываются остановки подачи, очистка и переналадка.
Как связать подачу булгура с установкой пустых мешков?
Оборудование располагают между подачей готового продукта и участком закрытия наполненной тары. Две рабочие позиции определяют компоновку автомата, но сами по себе не задают производительность всей линии. Питающий тракт должен обеспечивать ровный поток булгура без выраженного разделения по фракциям. Для оценки однородности сравнивают продукт в начале, середине и конце серии.
Как задать допуск массы для автоматической фасовки булгура?
Диапазон массы дозы — 25–50 кг. Показатель 0,2 % F.S. относится к полной шкале весового узла, а не автоматически к каждой выбранной дозе. Допуск готовой упаковки в единицах массы устанавливают с учётом диапазона весов и подтверждают контрольным взвешиванием.
Нужна ли дополнительная очистка при смене булгура?
При смене размера крупы удаляют остатки из доступных участков питателя и выпуска. Контроль первых упаковок показывает, не смешались ли фракции и сохранилась ли заданная масса. Объём очистки зависит от состояния машины, смены продукта и требований производства.
Как согласовать автомат булгура с маркировкой разных фракций?
Уточняют момент смены производственного задания и местонахождение мешков, уже проходящих упаковочный цикл. Маркировку связывают с фактическим содержимым, а переходные упаковки учитывают отдельно. Для этого согласуют взаимодействие автомата и выбранного маркиратора. Само наличие программируемого управления фасовкой не подтверждает включение устройства маркировки или готового обмена данными с ним.
Как подтвердить качество готовой партии булгура?
В начале и конце серии сравнивают массу упаковок и фракционный состав булгура. Отдельно оценивают дополнительное измельчение на переходах и сохранность готового мешка. Контроль проводят на нескольких последовательных упаковках, включая начало и конец рабочей серии.
Что включить в заявку на автомат упаковки булгура?
В расчёт включают ассортимент булгура по фракциям, рабочую массу и образцы открытых мешков. Опишите длительность партий, очистку при переходе между ними и требуемый выпуск закрытой продукции. Нужны также схема верхней подачи и параметры следующего конвейера. Для проверки автомата оценивают полный цикл установки тары и наполнения, сохраняя раздельные результаты по каждому товарному виду булгура.