Оборудование для фасовки крупы в биг бэги
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Оборудование для фасовки крупы в биг бэги — исполнение FB-001-04 для работы с выбранным продуктом. Рабочий этап: автоматическая установка мешка, дозирование, термосварка и нанесение информации; грузовая или упаковочная единица — биг-бэг с плёночным закрытием горловины. Способ подачи зависит от свойств материала, а пустой мешок устанавливается автоматически. Если предыдущая операция подаёт упаковку или продукт рывками, номинальная скорость механизма не равна количеству отгруженных единиц за смену.
Для рабочей партии технолог фиксирует: размер фракции, доля дроблёного продукта и насыпная плотность. Перечислите реальные культуры и долю мелкой фракции. Слово «крупа» объединяет продукты с разной формой и текучестью. Изменения этих свойств должны входить в программу испытания, потому что результат другой партии нельзя автоматически перенести на этот режим.
Второй вопрос — целостность продукта и ровность наполненного мешка. Переход с одной крупы на другую требует оценки остатка в загрузочном тракте и доступности очистки. Проверять следует и начало, и конец непрерывной серии: первые мешки после запуска часто показывают другие условия, чем установившийся поток.
В заявке на выбор оборудования укажите:
- материал и крайние свойства рабочих партий: размер фракции, доля дроблёного продукта и насыпная плотность;
- формат тары и грузовой единицы: биг-бэг с плёночным закрытием горловины;
- массу, сменный объём и способ подачи: подача сыпучего материала к выбранному питателю;
- критерий качества: целостность продукта и ровность наполненного мешка;
- место в линии и следующий этап: после подготовки сыпучего продукта и перед перемещением наполненного биг-бэга.
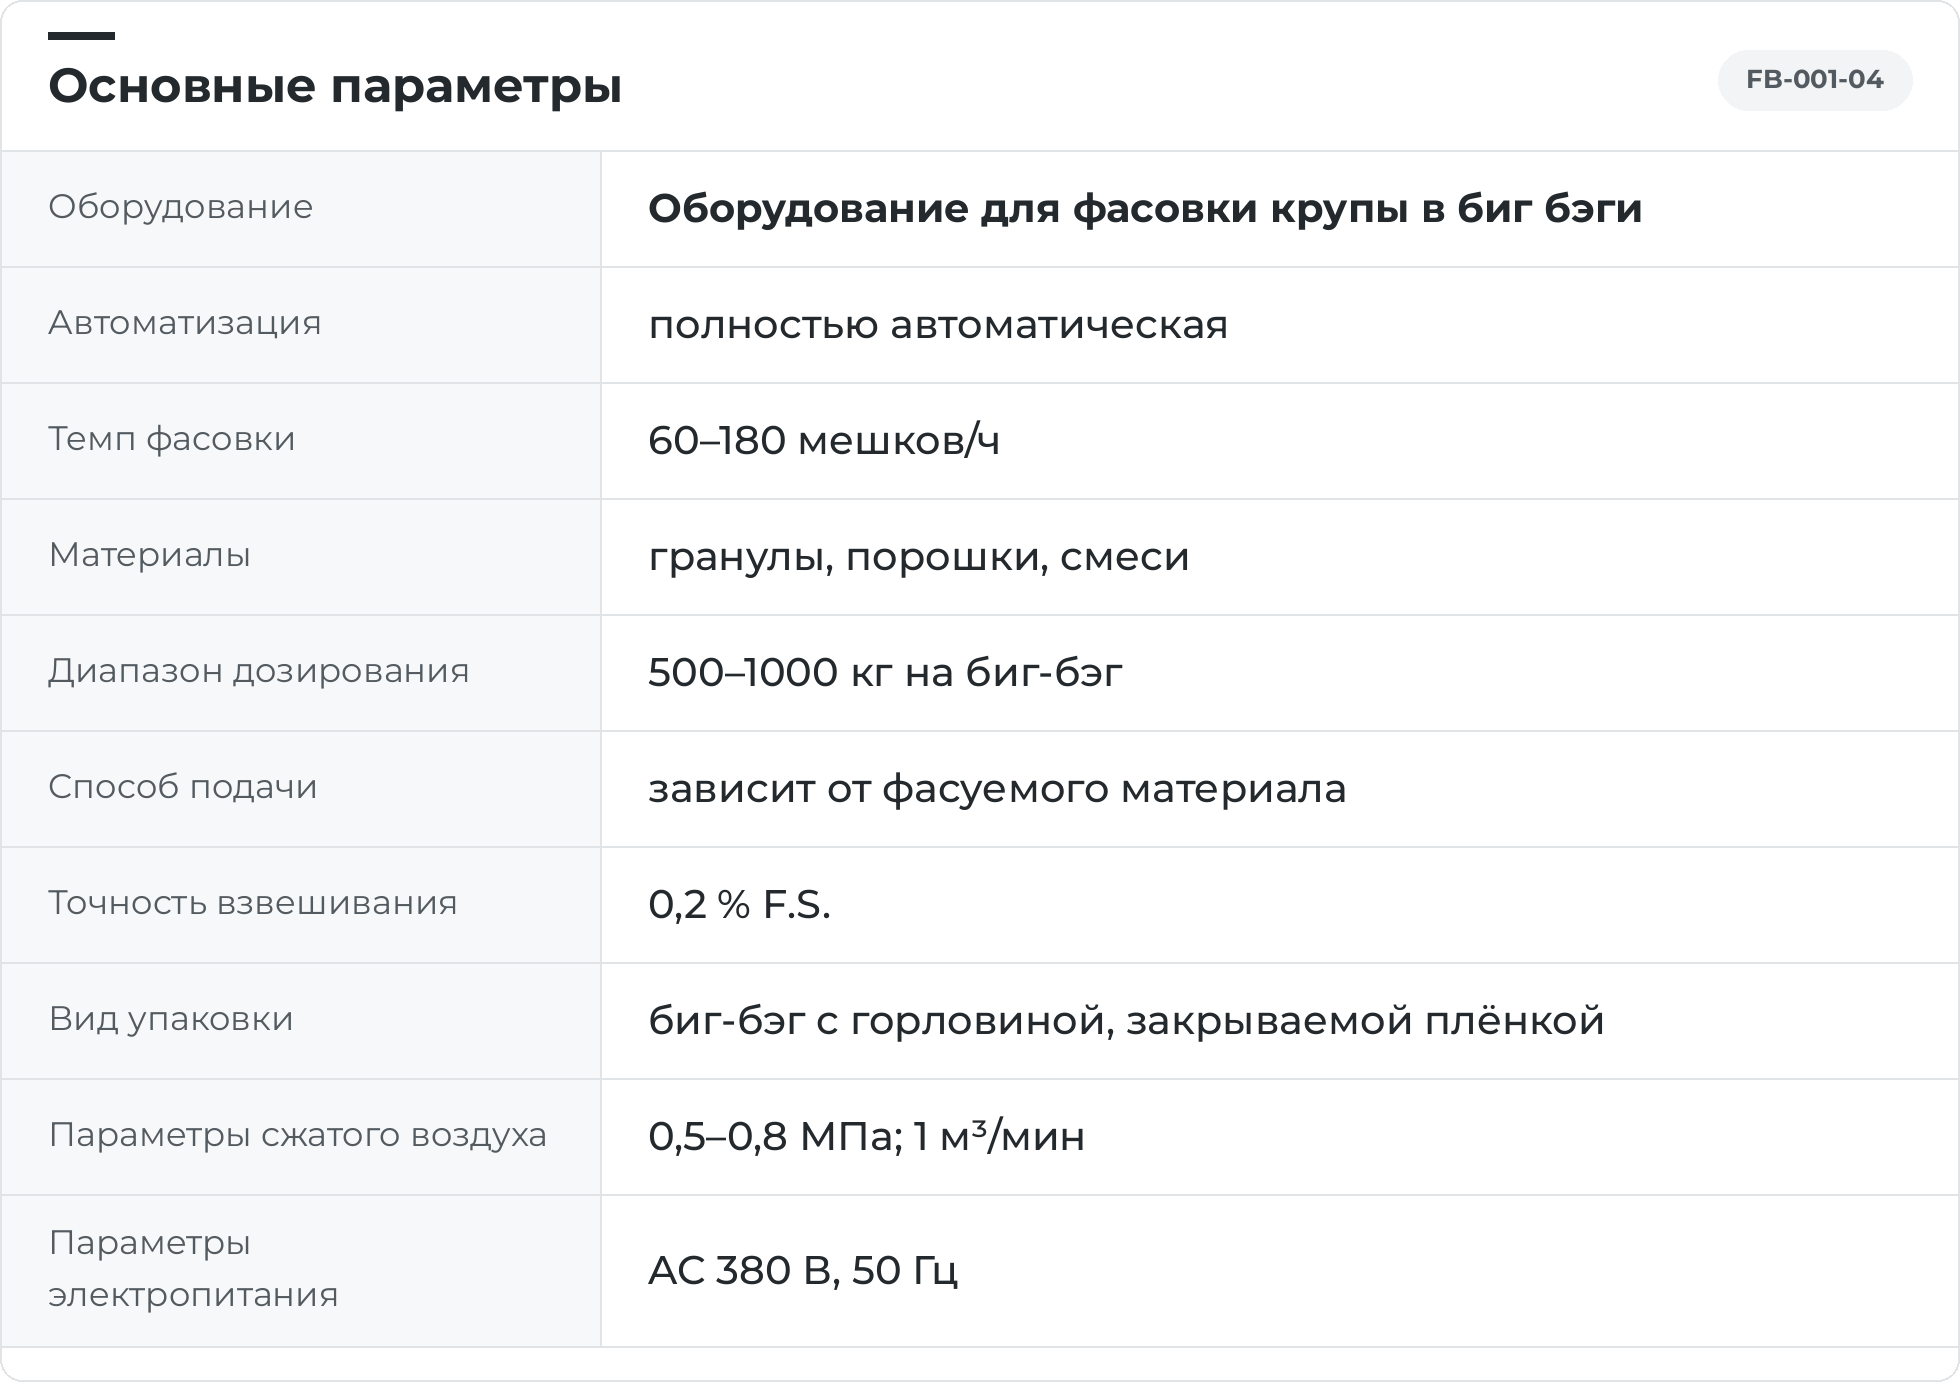
Модель FB-001-04 рассчитана на полностью автоматическую фасовку крупы в биг-бэги по 500–1000 кг. Рабочий темп составляет 60–180 мешков/ч. Точность весового оборудования — 0,2 % F.S.
Для наполнения применяется биг-бэг с горловиной, закрываемой плёнкой. Машина предназначена для гранул, порошков и смесей, а способ подачи подбирается по фасуемому материалу.
Станция подключается к сети переменного тока 380 В, 50 Гц и к пневмосети с давлением 0,5–0,8 МПа. Расход сжатого воздуха составляет 1 м³/мин.
Автоматическая станция устанавливает биг-бэг, взвешивает продукт и выполняет наполнение. Упаковочный цикл предусматривает последующее закрытие и вывод готовой тары.
Крупяные продукты различаются формой, размером частиц и текучестью. При одинаковой массе разные виды крупы занимают разный объём, поэтому режим подачи и формат упаковки подбирают для рабочего ассортимента.
Способ подачи выбирают по свойствам продукта. Автоматизация установки тары отличает станцию от дозаторов, у которых каждый пустой биг-бэг закрепляет оператор.
Используется биг-бэг с горловиной, закрываемой плёнкой. Его геометрия, петли и загрузочная горловина должны соответствовать механизму установки. Размер мешка увязывают с объёмом конкретной крупы при заданной массе и с принятой технологией закрытия.
Закрытие тары, контроль готовой упаковки и её дальнейшее транспортирование увязывают с ритмом наполнения. Состав этих узлов определяется комплектацией линии.
Практические особенности конструкции:
- Автоматическая установка пустого биг-бэга вместо ручного закрепления каждой единицы тары.
- Весовой контроль наполнения крупнотоннажной упаковки.
- Объединение наполнения, закрытия и вывода тары в упаковочном цикле.
В готовой партии контролируют массу упаковки и сохранность крупы. Сравнение проб до и после дозирования позволяет заметить рост доли дроблёных частиц, который не виден при одном только взвешивании.
Ориентир для согласования с соседними узлами — 60–180 мешков/ч. Выработка участка также зависит от дозы, тары и времени её установки и отвода.
Рабочий цикл включает следующие операции:
- В подающий узел поступает продукт, а к установке подготавливается пустая тара.
- Станция автоматически устанавливает биг-бэг в рабочее положение.
- Материал подаётся в тару, весовой узел контролирует набор дозы.
- После достижения заданной массы подача прекращается и выполняются предусмотренные операции закрытия.
- Наполненный биг-бэг выводится из рабочей зоны, затем начинается следующий цикл.
Равномерность наполнения зависит от размера частиц, доли мелочи и устойчивой подачи из предыдущего узла. Условия, подходящие для одной крупы, не следует автоматически переносить на другую.
Вывод заполненного биг-бэга должен освобождать рабочую зону без ожидания следующего цикла. Подъём и перемещение выполняются средствами, подходящими к таре и её полной массе.
Можно ли фасовать крупу именно на FB-001-04?
Это исполнение рассматривается для фасовки крупы с учётом рабочего формата тары. Автоматическая станция устанавливает биг-бэг, взвешивает продукт и выполняет наполнение. Упаковочный цикл предусматривает последующее закрытие и вывод готовой тары. Крупяные продукты различаются формой, размером частиц и текучестью.
Какая партия крупы подходит для пробного запуска?
Для проверки берут каждую рабочую крупу и её основные фракции. Образцы должны соответствовать обычной производственной партии по влажности, доле мелочи и размеру частиц. Пробная серия должна включать пуск, устойчивую работу и возобновление после остановки.
Какая тара нужна для автоматической загрузки крупы в биг-бэги?
Крупу испытывают в биг-бэге выбранной вместимости, с рабочими петлями и согласованной загрузочной горловиной. При наполнении оценивают распределение продукта и состояние частиц, а после выдачи — форму контейнера и доступность его петель. Для автоматической постановки важна повторяемость геометрии пустой тары. Подменять её обычным малым мешком при демонстрации нельзя: механизмы обращения с упаковкой решают другую задачу.
Как оценить сменный выпуск участка автоматической загрузки крупы в биг-бэги?
Для модели указана производительность 60–180 мешков/ч. Фактический выпуск зависит от рабочей дозы, свойств продукта, времени установки тары и её отвода. Сменную выработку считают с учётом остановок подачи, очистки и переналадки, а не по длительности одного наполнения.
Как организовать поступление продукта для автоматической загрузки крупы в биг-бэги?
Способ подачи выбирают по свойствам продукта. Автоматизация установки тары отличает станцию от дозаторов, у которых каждый пустой биг-бэг закрепляет оператор. Равномерность наполнения зависит от размера частиц, доли мелочи и устойчивой подачи из предыдущего узла. Условия, подходящие для одной крупы, не следует автоматически переносить на другую.
Как задать допуск массы для автоматической загрузки крупы в биг-бэги?
Диапазон массы дозы — 500–1000 кг. Показатель 0,2 % F.S. относится к полной шкале весового узла, а не автоматически к каждой выбранной дозе. Допуск готовой упаковки в единицах массы устанавливают с учётом диапазона весов и подтверждают контрольным взвешиванием.
Нужна ли дополнительная очистка при смене крупы?
При смене вида крупы освобождают доступные полости подачи и выпуска, затем проверяют первые упаковки новой партии. Это помогает не смешивать ассортимент и своевременно скорректировать режим дозирования. Объём очистки зависит от состояния машины, смены продукта и требований производства.
Как подготовить место выдачи биг-бэга с крупой?
Определяют опору контейнера, способ его дальнейшего перемещения и доступ к закрываемой горловине. Проверяют размеры наполненного биг-бэга на рабочей крупе и отсутствие контакта с соседними конструкциями. Затем согласуют остановку фасовки при неготовности выдачи. Подъёмное и складское оборудование включают в проект отдельно, поскольку автоматическая фасовка не описывает весь последующий маршрут груза.
Как подтвердить качество готовой партии крупы?
В готовой партии контролируют массу упаковки и сохранность крупы. Сравнение проб до и после дозирования позволяет заметить рост доли дроблёных частиц, который не виден при одном только взвешивании. Контроль проводят на нескольких последовательных упаковках, включая начало и конец рабочей серии.
Какие исходные данные нужны для автоматической загрузки крупы в биг-бэги?
Перечислите культуры и размерные фракции крупы, которые предстоит упаковывать в мягкие контейнеры. Нужны образцы продукта и тары, номинальная масса биг-бэга, частота смены ассортимента и маршрут дальнейшего перемещения. Укажите требования к доле дроблёного продукта после подачи. Это позволяет проверить автоматическую работу станции на реальной крупяной партии и согласовать очистку при переходе между товарными видами.