Дозатор фасоли
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Дозатор фасоли — исполнение DV-001-10 для работы с выбранным продуктом. Рабочий этап: зажим, взвешивание и заполнение мешка; грузовая или упаковочная единица — открытый тканый или бумажный мешок, надеваемый вручную. В конструкции предусмотрены два бункера; мешок устанавливает оператор. Если предыдущая операция подаёт упаковку или продукт рывками, номинальная скорость механизма не равна количеству отгруженных единиц за смену.
В заявке на выбор оборудования укажите:
- материал и крайние свойства рабочих партий: размер бобов, влажность и долю повреждённых зёрен;
- формат тары и грузовой единицы: открытый тканый или бумажный мешок, надеваемый вручную;
- массу, сменный объём и способ подачи: самотёчная подача гранулированного материала к весам;
- критерий качества: внешний вид целой фасоли после наполнения;
- место в линии и следующий этап: после промежуточного хранения продукта и перед закрытием заполненного мешка.
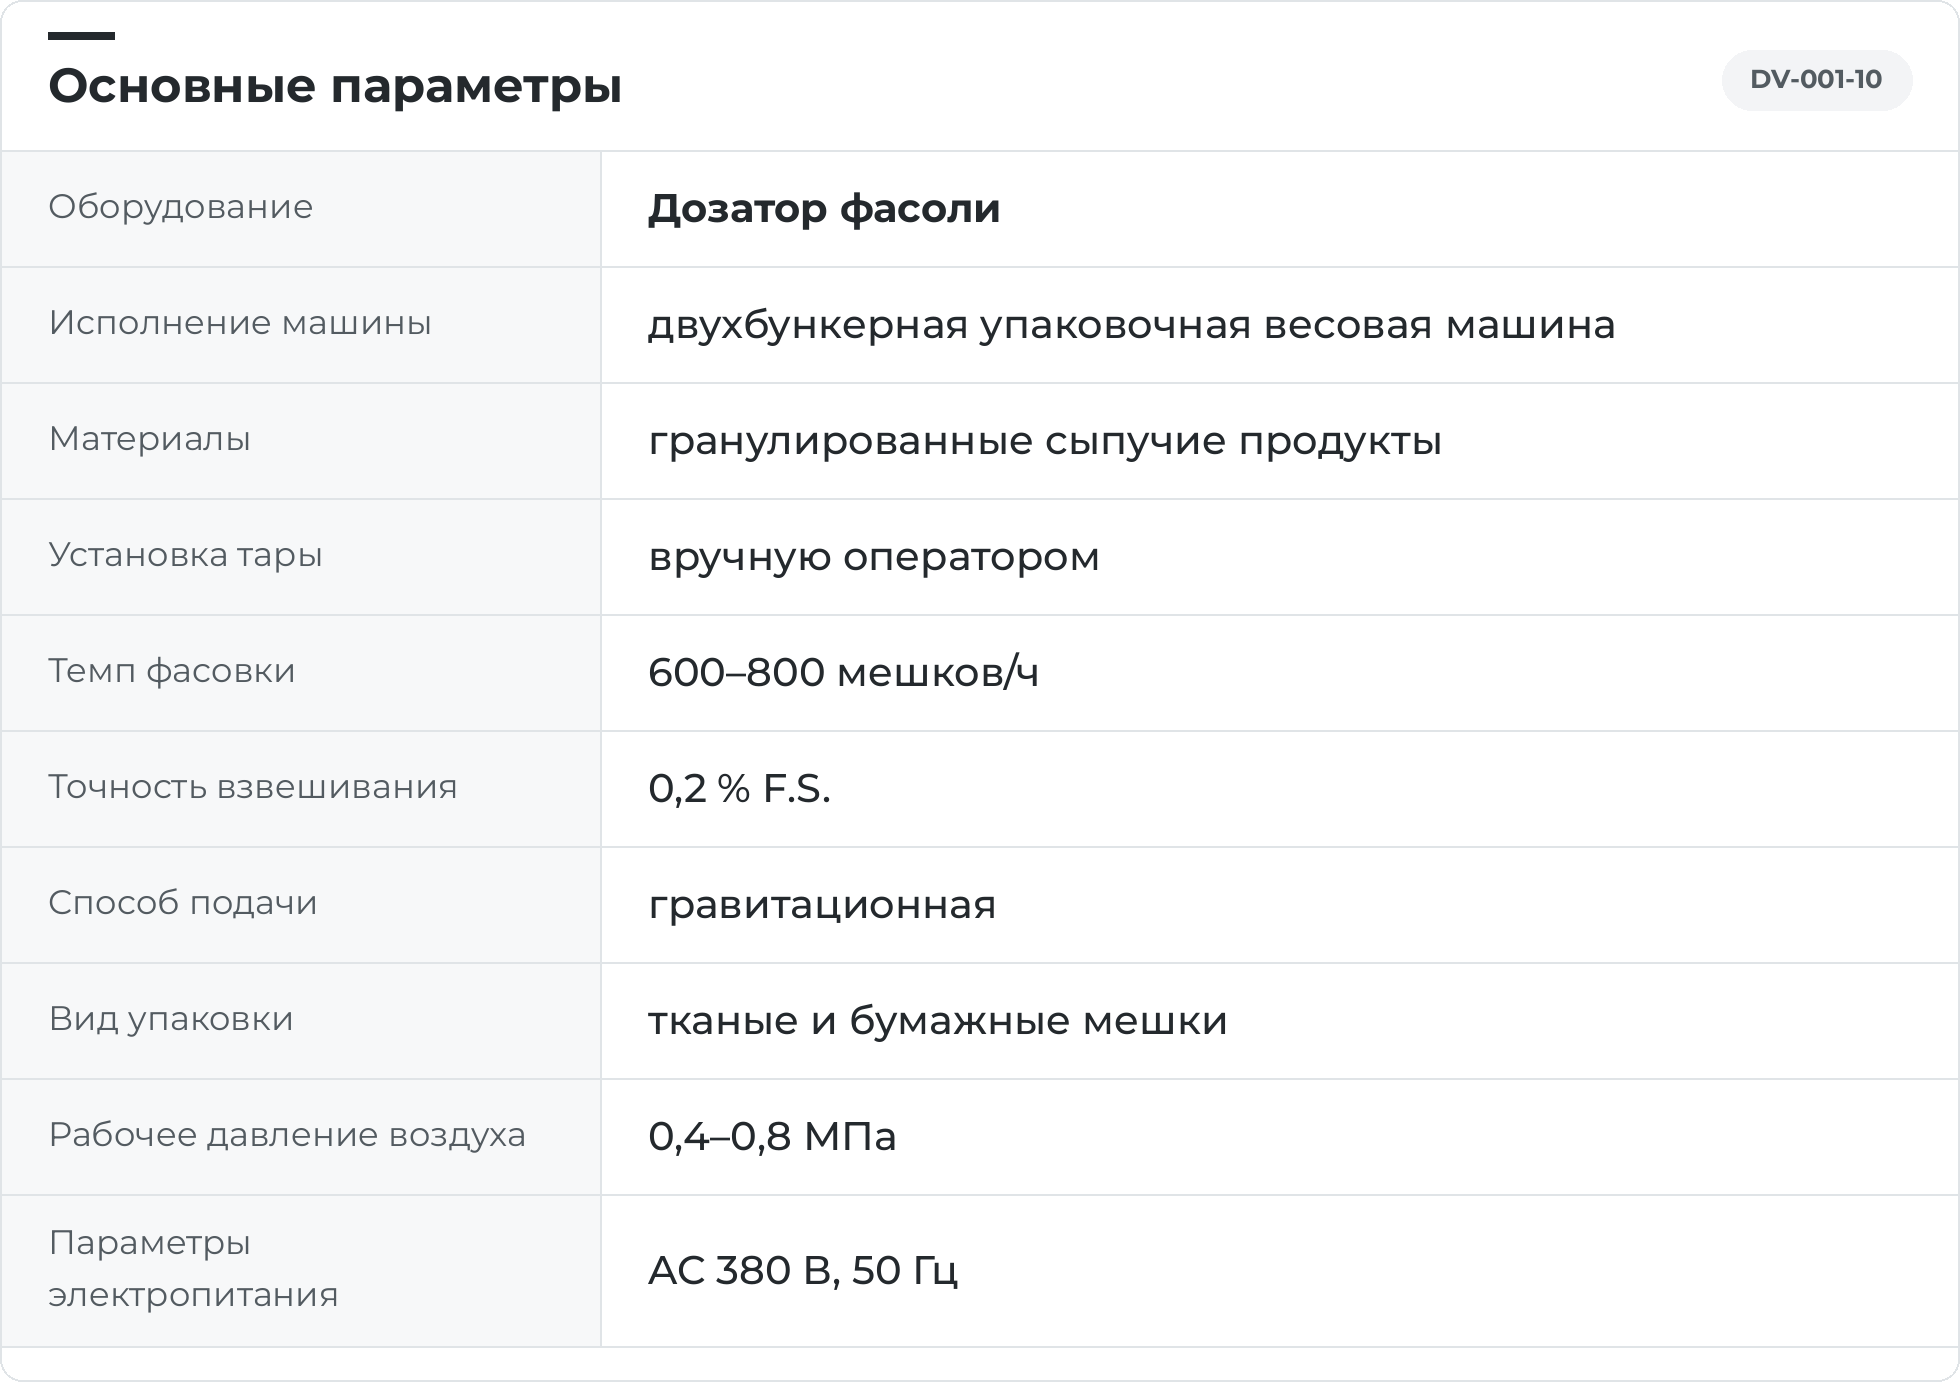
Модель DV-001-10 фасует фасоль с производительностью 600–800 мешков/ч. Весовая машина имеет двухбункерную конструкцию и использует гравитационную подачу гранулированных сыпучих продуктов.
Тканые или бумажные мешки устанавливаются вручную оператором. Точность весового оборудования составляет 0,2 % F.S.
Машина работает от сети переменного тока 380 В, 50 Гц. Давление сжатого воздуха составляет 0,4–0,8 МПа.
Двухбункерный весовой дозатор фасует гранулированные сыпучие продукты с гравитационной подачей. Оператор вручную устанавливает тканый или бумажный мешок, который удерживается в зоне выдачи дозы.
Размер бобов определяет требования к проходу через питатель и выпуск. Крупная фасоль чувствительна к ударам при пересыпании, а разные товарные партии могут заметно отличаться по объёмной плотности.
Продукт поступает к весовому узлу самотёком из внешнего накопителя. Двухбункерная конструкция организует подготовку и выдачу порций; последовательность работы бункеров определяется исполнением машины.
Применяются тканые или бумажные открытые мешки с ручной установкой. Горловина должна подходить к выпуску и удерживающему устройству, а объём — к рабочей дозе продукта. Размер мешка, его прочность и способ укладки проверяют на наполненной таре: крупные бобы меняют распределение нагрузки.
Закрытие тары, контроль готовой упаковки и её дальнейшее транспортирование увязывают с ритмом наполнения. Состав этих узлов определяется комплектацией линии.
Практические особенности конструкции:
- Двухбункерная конструкция для организации подготовки и выдачи весовых порций.
- Самотёчная подача свободно текущего продукта без шнекового перемещения в питающем узле.
- Работа с тканой или бумажной тарой, устанавливаемой оператором.
Сравнивают внешний вид целых бобов и долю повреждений до и после фасовки. У готовой упаковки проверяют массу, прочность шва и устойчивость при укладке.
Ориентир для согласования с соседними узлами — 600–800 мешков/ч. Выработка участка также зависит от дозы, тары и времени её установки и отвода.
Рабочий цикл включает следующие операции:
- Продукт поступает самотёком к весовым бункерам из внешнего накопителя.
- Оператор устанавливает открытый мешок под выпуском и включает предусмотренный зажим.
- Оборудование отмеряет продукт и выдаёт порцию в закреплённую тару.
- После завершения наполнения мешок освобождается в установленном порядке.
- Тару передают на закрытие, а рабочую позицию подготавливают к следующему мешку.
Крупная фасоль должна проходить через питающий узел без застревания и избыточных ударов. Испытание на мелком зерне не заменяет проверку самых крупных рабочих бобов.
Непрерывность фасовки зависит от поступления продукта и своевременной установки следующего мешка. Закрытие тары выполняется на следующем участке; оно не заменяется весовым дозированием.
Можно ли фасовать фасоль именно на DV-001-10?
Это исполнение рассматривается для фасовки фасоли с учётом рабочего формата тары. Двухбункерный весовой дозатор фасует гранулированные сыпучие продукты с гравитационной подачей. Оператор вручную устанавливает тканый или бумажный мешок, который удерживается в зоне выдачи дозы. Размер бобов определяет требования к проходу через питатель и выпуск.
Как выбирать фасоль для пробного дозирования?
Берут реальные товарные позиции, особенно отличающиеся размером и формой частиц. Для каждой передают рабочий мешок и задают массу. Во время серии проверяют обе ветви, устойчивость потока и сохранность продукта. Исходные пробы сохраняют отдельно. Результат на мелкой фасоли не используют как единственное доказательство работы с крупной, даже если общий номинал упаковки одинаков.
Как проверить закрепление мешка при дозировании фасоли?
Мешок для фасоли проверяют под рабочим выпуском дозатора, включая ручное закрепление и снятие. Учитывают калибр бобов, объём дозы и достаточную свободную горловину для последующего закрытия. Во время выдачи наблюдают прохождение продукта и сохранность оболочки. Для разных размеров тары повторно проверяют предусмотренную опору мешка и его передачу оператором, не ограничиваясь контрольным значением массы.
Как оценить два весовых канала на партии фасоли?
Для модели указан темп 600–800 мешков/ч. При испытании учитывают выдачу обеих весовых ветвей, ручную установку мешков и передачу на закрытие. Массу проверяют по каждой ветви отдельно, чтобы средний результат не скрывал отклонение одного канала.
Как подготовить самотёчную подачу фасоли к дозатору?
Продукт поступает к весовому узлу самотёком из внешнего накопителя. Двухбункерная конструкция организует подготовку и выдачу порций; последовательность работы бункеров определяется исполнением машины. Крупная фасоль должна проходить через питающий узел без застревания и избыточных ударов. Испытание на мелком зерне не заменяет проверку самых крупных рабочих бобов.
Как проверить отклонение дозы фасоли после выдачи из бункера?
Рабочий диапазон дозирования определяется выбранным исполнением и подтверждается его паспортом. Показатель 0,2 % F.S. относится к полной шкале весового узла, а не автоматически к каждой выбранной дозе. Допуск готовой упаковки в единицах массы устанавливают с учётом диапазона весов и подтверждают контрольным взвешиванием.
Как отделять партии фасоли при смене ассортимента?
Освобождают доступные полости и согласованную верхнюю подачу, проверяя возможные места удержания крупных частиц. Первую серию нового задания контролируют на примесь прежней позиции. Маркировку тары меняют согласованно с фактическим продуктом. Порядок обращения с остатками определяет предприятие; их автоматическое возвращение в новый ассортимент не следует считать частью штатного дозирования.
Какие размеры нужны для встраивания дозатора фасоли?
Нужны габаритный чертёж исполнения, отметки входа продукта, высота удержания мешка и положение выходного транспортёра. Дополнительно проверяют проходное сечение продуктового тракта по выбранной фасоли и доступ для обслуживания. Значения запрашивают у поставщика, не оценивая их по фотографии. На схеме также оставляют рабочее место для установки тары и контрольного взвешивания.
Какие дефекты фасоли отслеживать после упаковочного участка?
Сравнивают целостность и состояние поверхности частиц до и после согласованного пути прохождения. Отдельно контролируют массу, просыпание и сохранность мешка после закрытия. При появлении дефекта используют промежуточный отбор, чтобы определить место воздействия. Такой порядок позволяет адресовать замечание конкретному узлу и не смешивать качество исходного продукта с результатом работы весов.
Что нужно для подбора двухбункерной машины под фасовку фасоли?
Для предложения нужны фасоль из используемого диапазона калибров, рабочие мешки и номиналы массы. Укажите желаемый выпуск, схему внешнего накопления и способ закрытия упаковки. Отдельно опишите ручные действия при выдаче порции. Приёмку двухбункерного дозатора проводят по каналам, сопоставляя весовую стабильность с повреждением оболочки и отсутствием задержек при прохождении наиболее крупного рабочего продукта.