Шнековый фасовщик клапанных мешков
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Шнековый фасовщик клапанных мешков — модель FK-005. Её назначение: шнековая фасовка в мешок с клапанной горловиной. Входная операция: подача продукта шнековым механизмом; рабочий этап: дозирование порошка или смеси через клапан; результат — наполненный клапанный мешок. Шнековая подача отличается от лопастной и пневматической и требует проверки на конкретном порошке. Эти операции важно сопоставлять с действующим производственным потоком, поскольку соседние узлы могут ограничивать выпуск сильнее самой машины.
При подборе учитывают условия работы: диаметр и конструкция клапана, материал мешка, плотность продукта и возможное загрязнение горловины. При работе с продуктом предъявляют реальную пробу, а не только название продукта. Тонкий крахмал пылит и может удерживать воздух. Массу и форму мешка проверяют после наполнения и оседания.
Что проверить до выбора исполнения:
- клапанный мешок с ручной установкой: размеры, состояние и способ передачи на рабочую позицию;
- входной поток: подача продукта шнековым механизмом и возможные паузы;
- результат операции: стабильность дозы и герметичность клапана после перемещения;
- место установки: между питателем сыпучего продукта и отводом наполненного клапанного мешка;
- образец для испытания: состояние горловины влияет на закрытие, поэтому испытание выполняют на рабочей таре со штатным вкладышем.
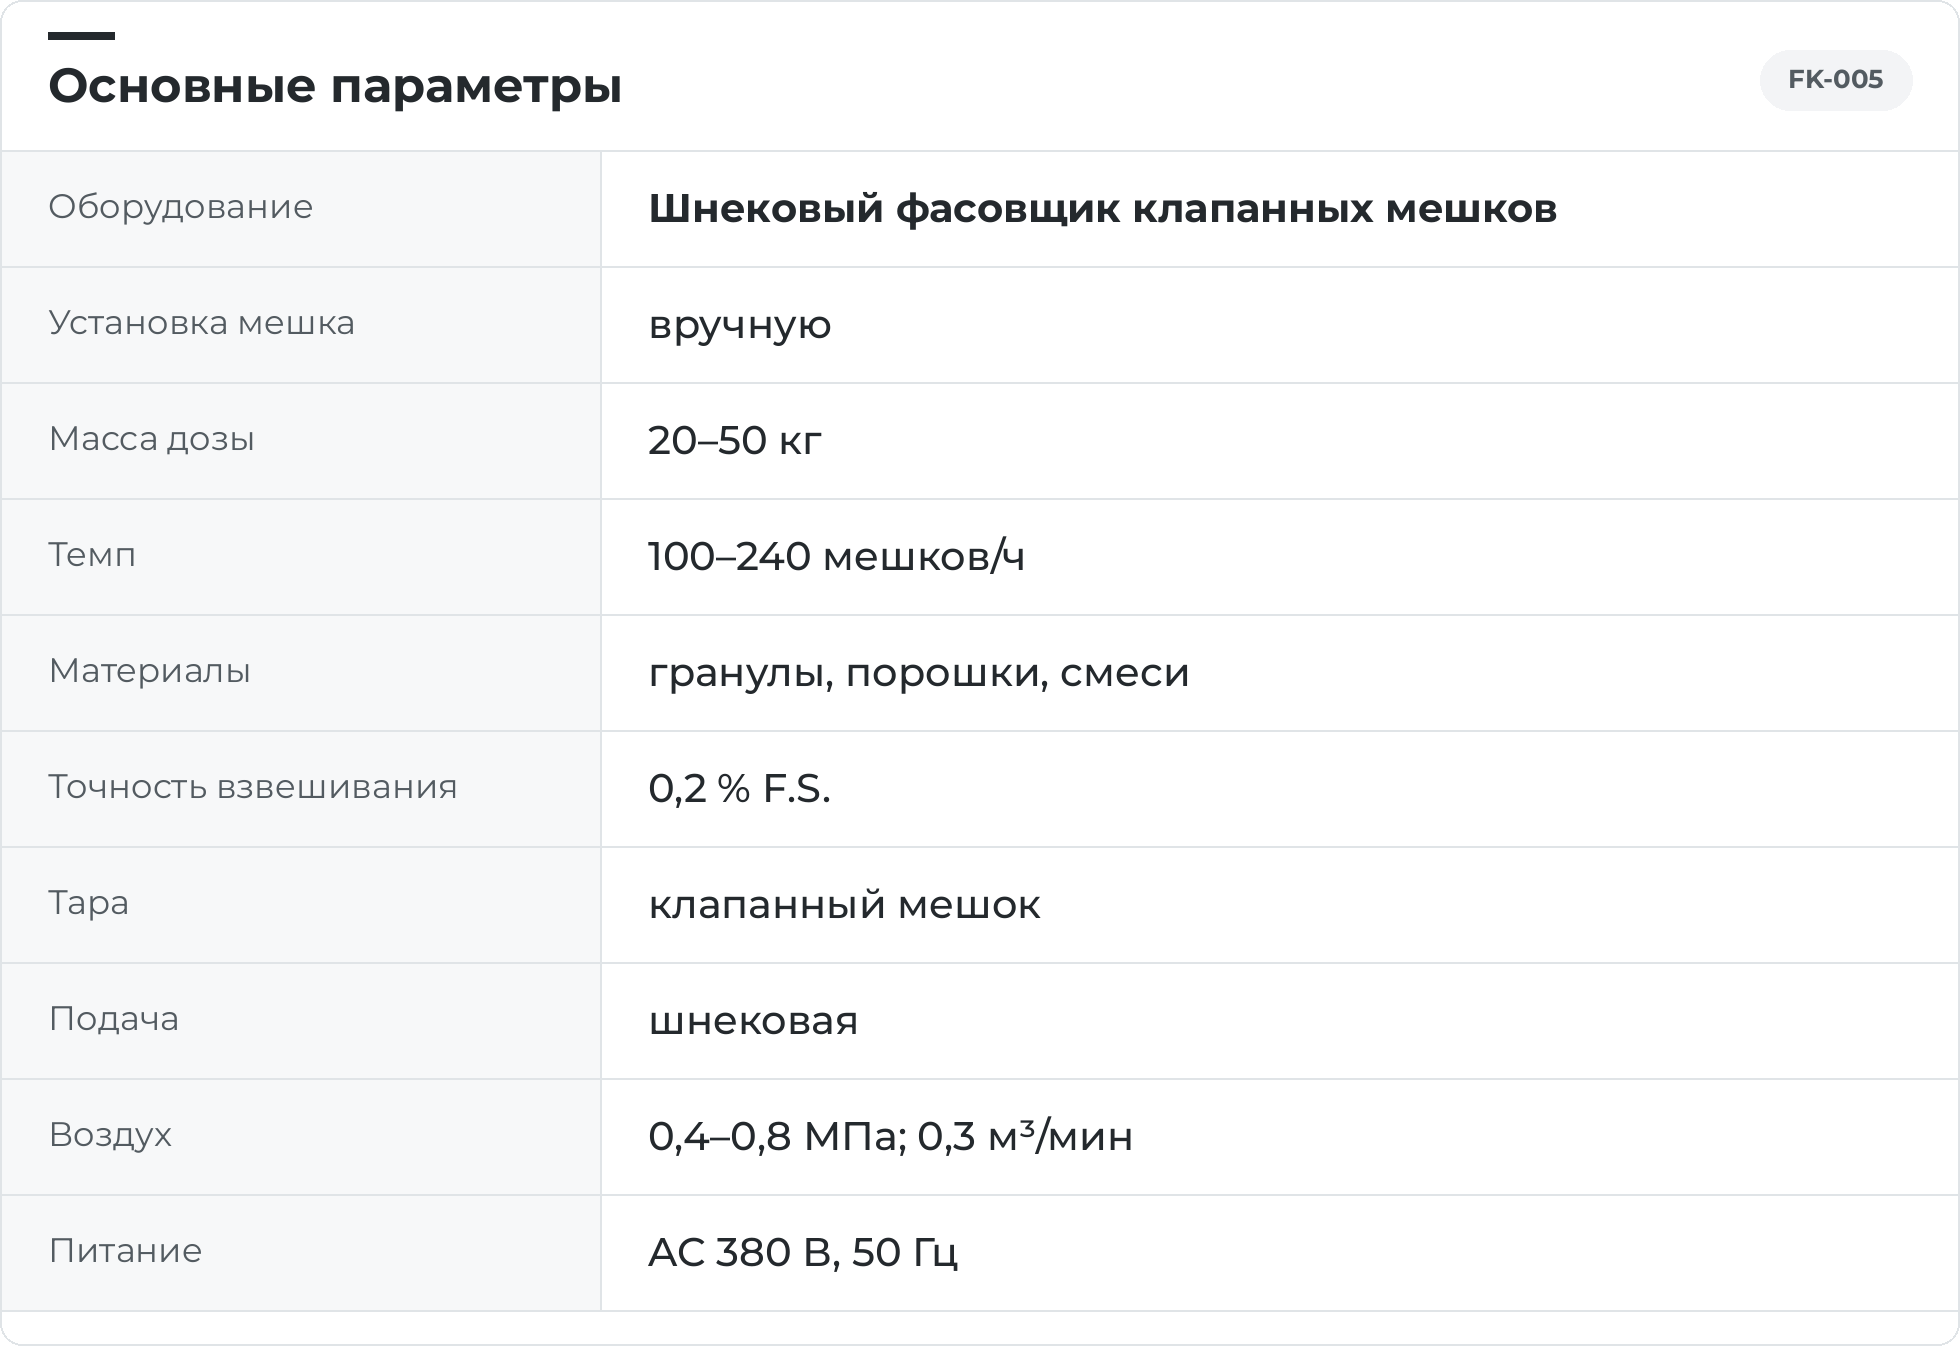
Фасовщик FK-005 оснащён шнековой подачей и наполняет клапанные мешки дозами 20–50 кг. Производительность составляет 100–240 мешков/ч. Оборудование предназначено для гранул, порошков и смесей.
Пустой мешок устанавливается вручную. Точность взвешивания составляет 0,2 % F.S.
Электропитание — AC 380 В, 50 Гц. Для пневматической системы требуется сжатый воздух давлением 0,4–0,8 МПа при расходе 0,3 м³/мин.
Шнековый фасовщик дозирует гранулы, порошки и смеси через клапан мешка. Пустая тара устанавливается вручную; весовой контроль определяет окончание наполнения.
Тонкодисперсный крахмал может пылить, удерживать воздух и оставаться на контактных поверхностях. Его состояние после транспортирования влияет на текучесть и объём наполненного мешка.
Шнек механически направляет продукт к наполнительному патрубку. Режим зависит от текучести материала, заполнения питающего тракта и остатка, поступающего после остановки шнека.
Используют клапанные мешки, которые оператор надевает вручную. Клапан должен подходить к патрубку и сохранять целостность во время наполнения и снятия тары. Вместимость и конструкция горловины должны учитывать объём порошка после подачи и способ последующего закрытия.
После наполнения важны удержание продукта клапаном и сохранность тары при снятии. Способ окончательного закрытия зависит от конструкции мешка; наличие клапана само по себе не подтверждает герметичность упаковки.
Практические особенности конструкции:
- Механическая шнековая подача к клапанному патрубку.
- Окончание дозирования по весовому контролю.
- Ручная установка мешка и контроль состояния клапана перед пуском.
Проверяют массу нетто, форму упаковки после оседания и отсутствие потерь порошка при закрытии. Пыление и загрязнение горловины оценивают отдельно от показаний весового узла.
Ориентир для согласования с соседними узлами — 100–240 мешков/ч. Выработка участка также зависит от дозы, тары и времени её установки и отвода.
Рабочий цикл включает следующие операции:
- Оператор надевает клапанный мешок на наполнительный патрубок.
- Шнек начинает перемещать продукт к клапану.
- Весовой механизм контролирует набор дозы.
- По завершении наполнения шнековая подача останавливается.
- Мешок снимают и передают далее с учётом принятого способа закрытия клапана.
Стабильность подачи крахмала зависит от налипания, возможного слёживания и равномерности поступления к питателю. Режим оценивают после непрерывной работы и повторного пуска.
После снятия мешка оценивают массу и удержание продукта клапаном. При необходимости дополнительное закрытие выполняет отдельный узел выбранной упаковочной линии.
Подойдёт ли FK-005 для крахмала?
Для фасовки крахмала решающими являются свойства продукта и выбранный питающий узел. Шнековый фасовщик дозирует гранулы, порошки и смеси через клапан мешка. Пустая тара устанавливается вручную; весовой контроль определяет окончание наполнения. Тонкодисперсный крахмал может пылить, удерживать воздух и оставаться на контактных поверхностях.
Какую тару нужно предоставить для испытания FK-005?
Используют клапанные мешки, которые оператор надевает вручную. Клапан должен подходить к патрубку и сохранять целостность во время наполнения и снятия тары. Вместимость и конструкция горловины должны учитывать объём порошка после подачи и способ последующего закрытия.
Как оценить производительность модели FK-005?
Для модели указана производительность 100–240 мешков/ч. Фактический выпуск зависит от рабочей дозы, свойств продукта, времени установки тары и её отвода. Сменную выработку считают с учётом остановок подачи, очистки и переналадки, а не по длительности одного наполнения.
Как принимать дозу шнекового клапанного фасовщика?
Готовую упаковку принимают по массе нетто, состоянию тары и пригодности к дальнейшему перемещению. Проверяют массу нетто, форму упаковки после оседания и отсутствие потерь порошка при закрытии. Пыление и загрязнение горловины оценивают отдельно от показаний весового узла. Допуск массы задаётся для рабочей дозы и проверяется независимо от внешнего вида мешка.
От чего зависит стабильность подачи крахмала в машине FK-005?
Стабильность подачи крахмала зависит от налипания, возможного слёживания и равномерности поступления к питателю. Режим оценивают после непрерывной работы и повторного пуска. Шнек механически направляет продукт к наполнительному патрубку. Режим зависит от текучести материала, заполнения питающего тракта и остатка, поступающего после остановки шнека.
Как подготовить место для ручного снятия клапанного мешка?
Машину размещают под питающим участком с доступом к наполнительному патрубку и маршруту отвода мешка. При автоматической установке требуется место для запаса пустой тары, при ручной — рабочая зона оператора. Размеры и опоры определяют по монтажному чертежу. Электропитание — AC 380 В, 50 Гц. Давление сжатого воздуха — 0,4–0,8 МПа, расход — 0,3 м³/мин.
Какие действия выполняет оператор при работе FK-005?
Оператор устанавливает клапанный мешок, выбирает задание и запускает шнековую подачу. После достижения дозы снимает тару и передаёт её на следующую операцию. В ходе работы проверяет массу и отсутствие повреждения или загрязнения клапана.
Как проверить новый крахмал на шнековой клапанной машине?
При смене партии или вида продукта очищают доступные контактные поверхности и проверяют выпуск на налипший порошок. Порядок очистки должен соответствовать руководству машины и требованиям производства.
Как проверяют сохранность продукта и тары при работе FK-005?
Проверяют массу нетто, форму упаковки после оседания и отсутствие потерь порошка при закрытии. Пыление и загрязнение горловины оценивают отдельно от показаний весового узла. Контроль после переноса помогает отличить повреждения при наполнении от повреждений на следующем участке.
Что отправить для расчёта и приёмки FK-005?
Для расчёта нужны образец крахмала, рабочая тара, целевая масса и требуемая выработка за смену. Дополнительно необходимы схема помещения, условия подачи и отвода продукта, способ закрытия упаковки и доступные подключения. Состав поставки фиксируется по этим данным.