Дозатор булгура
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Дозатор булгура — исполнение DV-001-08 для работы с выбранным продуктом. Рабочий этап: зажим, взвешивание и заполнение мешка; грузовая или упаковочная единица — открытый тканый или бумажный мешок, надеваемый вручную. В конструкции предусмотрены два бункера; мешок устанавливает оператор. Если предыдущая операция подаёт упаковку или продукт рывками, номинальная скорость механизма не равна количеству отгруженных единиц за смену.
В заявке на выбор оборудования укажите:
- материал и крайние свойства рабочих партий: смешение фракций, влагу и долю мелких частиц;
- формат тары и грузовой единицы: открытый тканый или бумажный мешок, надеваемый вручную;
- массу, сменный объём и способ подачи: самотёчная подача гранулированного материала к весам;
- критерий качества: равномерность состава в первой и последней упаковке партии;
- место в линии и следующий этап: после промежуточного хранения продукта и перед закрытием заполненного мешка.
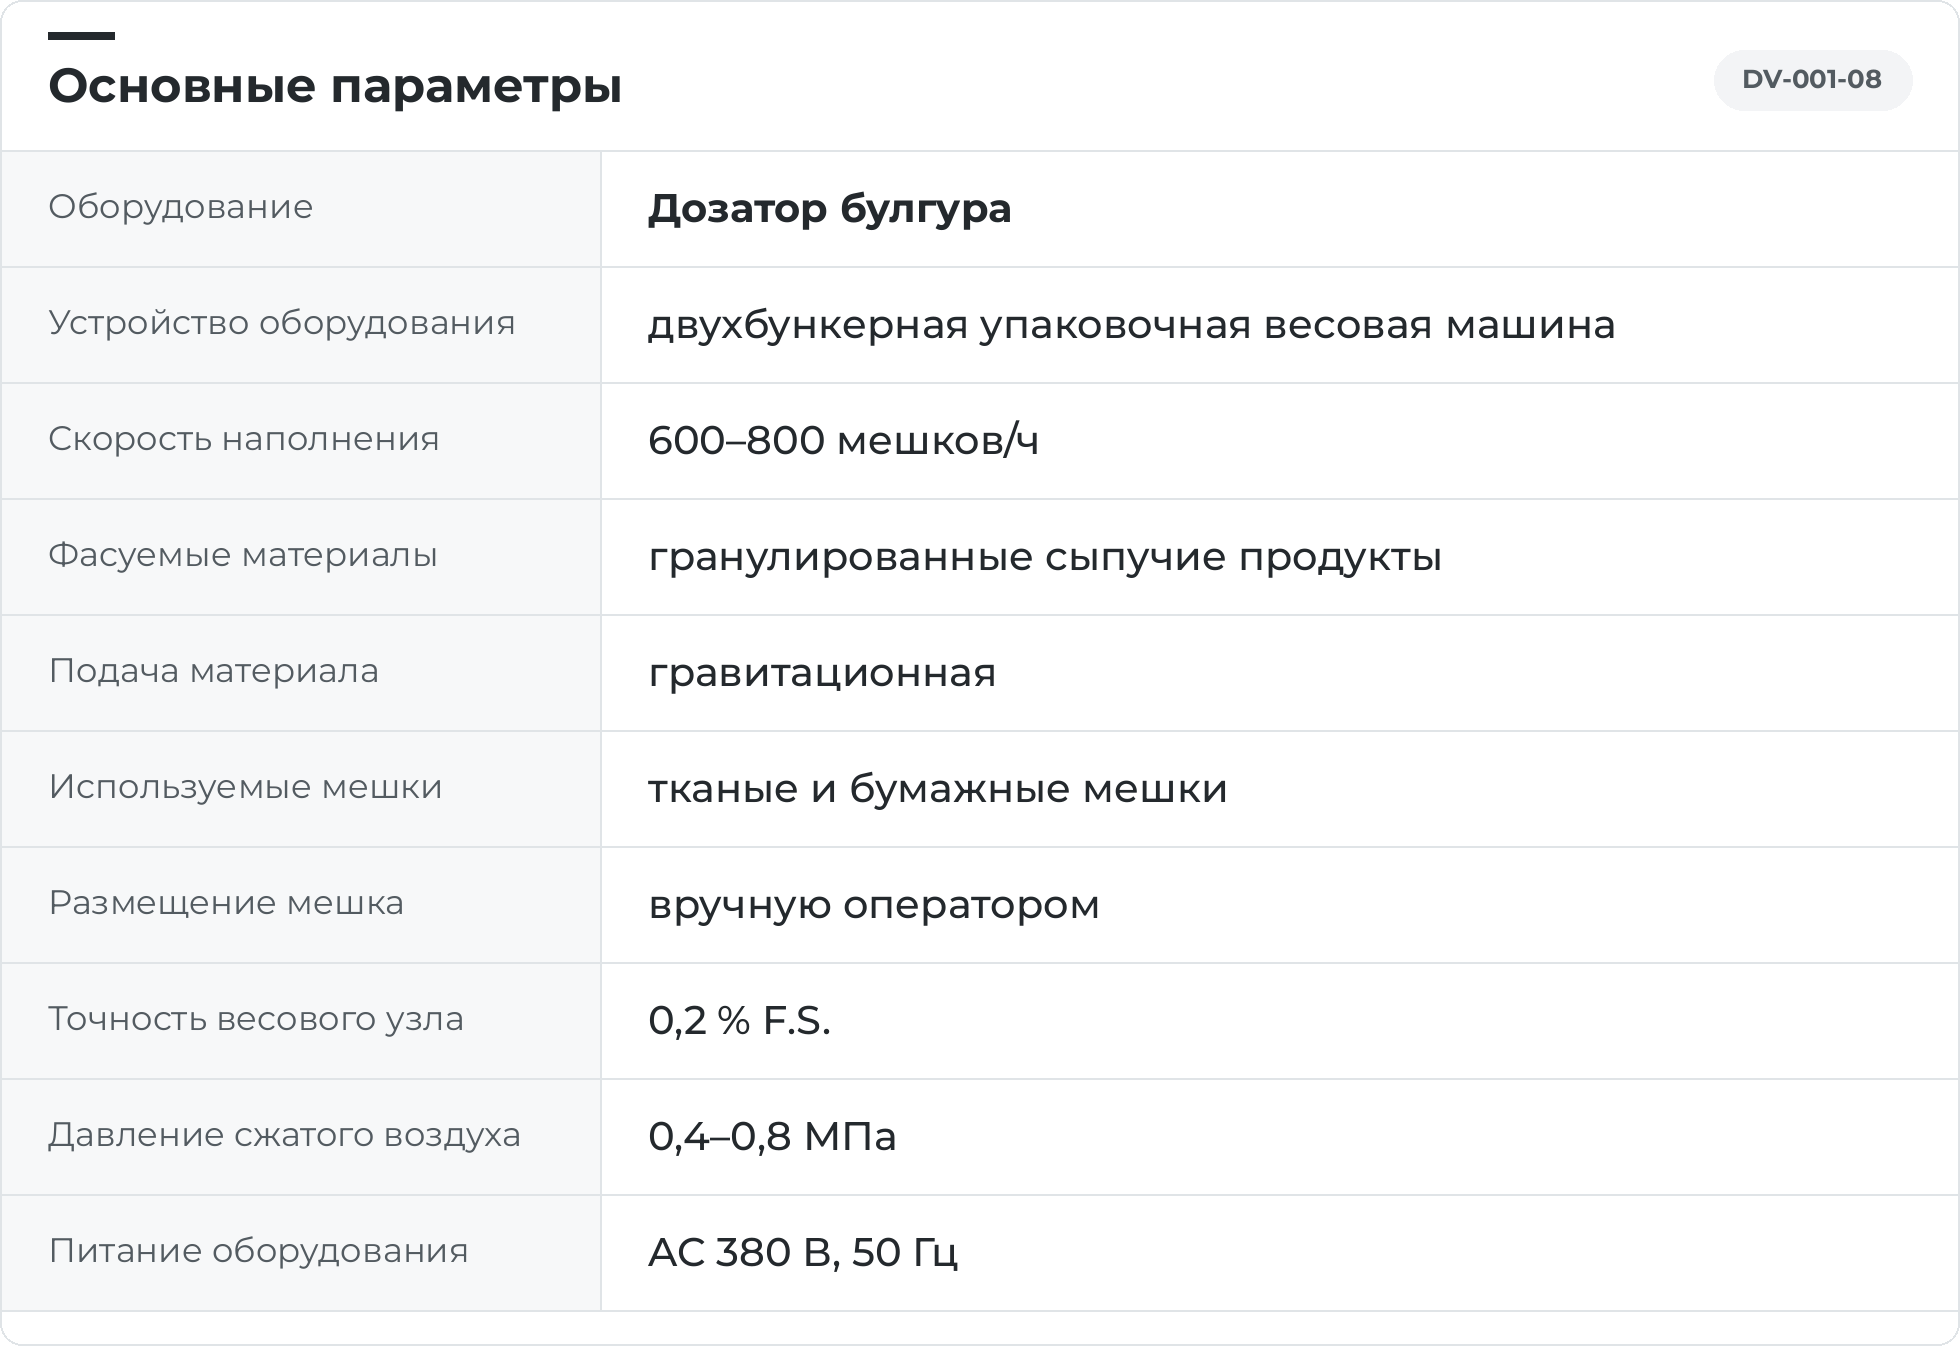
Модель DV-001-08 используется для фасовки булгура в мешки. В конструкции предусмотрены два бункера и гравитационная подача материала. Производительность составляет 600–800 мешков/ч, точность весов — 0,2 % F.S.
Машина работает с гранулированными сыпучими продуктами. Для упаковки применяются тканые или бумажные мешки с ручной установкой оператором.
Подключение к электросети — AC 380 В, 50 Гц. Пневмосистеме требуется сжатый воздух давлением 0,4–0,8 МПа.
Двухбункерный весовой дозатор фасует гранулированные сыпучие продукты с гравитационной подачей. Оператор вручную устанавливает тканый или бумажный мешок, который удерживается в зоне выдачи дозы.
Разные фракции булгура могут неравномерно распределяться при хранении и пересыпании. Насыпная плотность и доля мелочи определяют объём заполнения при одной и той же массе.
Продукт поступает к весовому узлу самотёком из внешнего накопителя. Двухбункерная конструкция организует подготовку и выдачу порций; последовательность работы бункеров определяется исполнением машины.
Применяются тканые или бумажные открытые мешки с ручной установкой. Горловина должна подходить к выпуску и удерживающему устройству, а объём — к рабочей дозе продукта. Объём упаковки выбирают с учётом насыпной плотности рабочей фракции и необходимого места для закрытия горловины.
Закрытие тары, контроль готовой упаковки и её дальнейшее транспортирование увязывают с ритмом наполнения. Состав этих узлов определяется комплектацией линии.
Практические особенности конструкции:
- Двухбункерная конструкция для организации подготовки и выдачи весовых порций.
- Самотёчная подача свободно текущего продукта без шнекового перемещения в питающем узле.
- Работа с тканой или бумажной тарой, устанавливаемой оператором.
В начале и конце серии сравнивают массу упаковок и фракционный состав булгура. Отдельно оценивают дополнительное измельчение на переходах и сохранность готового мешка.
Ориентир для согласования с соседними узлами — 600–800 мешков/ч. Выработка участка также зависит от дозы, тары и времени её установки и отвода.
Рабочий цикл включает следующие операции:
- Продукт поступает самотёком к весовым бункерам из внешнего накопителя.
- Оператор устанавливает открытый мешок под выпуском и включает предусмотренный зажим.
- Оборудование отмеряет продукт и выдаёт порцию в закреплённую тару.
- После завершения наполнения мешок освобождается в установленном порядке.
- Тару передают на закрытие, а рабочую позицию подготавливают к следующему мешку.
Питающий тракт должен обеспечивать ровный поток булгура без выраженного разделения по фракциям. Для оценки однородности сравнивают продукт в начале, середине и конце серии.
Непрерывность фасовки зависит от поступления продукта и своевременной установки следующего мешка. Закрытие тары выполняется на следующем участке; оно не заменяется весовым дозированием.
Можно ли фасовать булгур именно на DV-001-08?
Это исполнение рассматривается для фасовки булгура с учётом рабочего формата тары. Двухбункерный весовой дозатор фасует гранулированные сыпучие продукты с гравитационной подачей. Оператор вручную устанавливает тканый или бумажный мешок, который удерживается в зоне выдачи дозы. Разные фракции булгура могут неравномерно распределяться при хранении и пересыпании.
Нужны ли образцы разных фракций булгура для настройки дозирования?
Да, если эти фракции входят в планируемый ассортимент. Для каждого образца задают массу мешка и сохраняют исходную пробу. На испытании сравнивают работу весовых ветвей, вместимость тары и изменение доли мелочи. Режим, принятый на крупной фракции, не используют как единственное подтверждение для мелкой: проверка должна отражать реальные производственные задания.
Как проверить закрепление мешка при дозировании булгура?
Открытую тару для булгура проверяют на ручной установке и выдаче дозы из весового бункера. Мешок должен вмещать реальную фракцию продукта и сохранять свободную горловину для закрытия. При испытании наблюдают освобождение зажима и дальнейшую передачу упаковки. Для крупного и мелкого булгура сохраняют отдельные результаты, включая просыпь и остаток в тракте после завершения партии.
Как оценить два весовых канала на партии булгура?
Для модели указан темп 600–800 мешков/ч. При испытании учитывают выдачу обеих весовых ветвей, ручную установку мешков и передачу на закрытие. Массу проверяют по каждой ветви отдельно, чтобы средний результат не скрывал отклонение одного канала.
Как подготовить самотёчную подачу булгура к дозатору?
Продукт поступает к весовому узлу самотёком из внешнего накопителя. Двухбункерная конструкция организует подготовку и выдачу порций; последовательность работы бункеров определяется исполнением машины. Питающий тракт должен обеспечивать ровный поток булгура без выраженного разделения по фракциям. Для оценки однородности сравнивают продукт в начале, середине и конце серии.
Как проверить отклонение дозы булгура после выдачи из бункера?
Рабочий диапазон дозирования определяется выбранным исполнением и подтверждается его паспортом. Показатель 0,2 % F.S. относится к полной шкале весового узла, а не автоматически к каждой выбранной дозе. Допуск готовой упаковки в единицах массы устанавливают с учётом диапазона весов и подтверждают контрольным взвешиванием.
Как исключить остаток крупного булгура при переходе на мелкий?
Проверяют освобождение весовых ёмкостей, выпуска и согласованной части верхней подачи. Первые упаковки нового задания контролируют по фракционному составу и при необходимости отделяют до принятия результата. Если крупные частицы появляются повторно, ищут участок их удержания выше по тракту. Одно переключение массы на терминале не обеспечивает разделения товарных фракций.
Как предусмотреть контрольную выборку мешков с булгуром?
На компоновке выделяют место для отбора, независимого взвешивания и возврата принятой упаковки в общий поток. Эти действия должны быть совместимы с движением мешков к закрывающей машине. Испытание проводят с обычным порядком выборки, включая остановки, которые он вызывает. Так становится понятно, какой выпуск сохраняется при реальном контроле качества, а не только без него.
Что записать в протоколе приёмки дозатора булгура?
Указывают фракцию и партию продукта, формат тары, массу задания и результаты последовательных контрольных мешков по каждой ветви. Отдельно отмечают просыпание, состояние шва и изменение доли мелочи. Добавляют условия отбора проб и события остановки. Такой протокол позволяет повторить проверку после переналадки и отделить замечания к весам от работы подачи и зашивки.
Что нужно для подбора двухбункерной машины под фасовку булгура?
Нужны образцы каждой планируемой фракции булгура, рабочие мешки, номинал массы и продолжительность партий. Опишите источник самотёчной подачи и действия оператора после выдачи порции. Для двух весовых каналов согласуют отдельную запись контрольных результатов. При смене фракции проверяют очистку и первые упаковки, чтобы оценка дозатора учитывала разделение товарных видов и реальные условия крупяного производства.