Дозатор перловки
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Дозатор перловки — исполнение DV-001-07 для работы с выбранным продуктом. Рабочий этап: зажим, взвешивание и заполнение мешка; грузовая или упаковочная единица — открытый тканый или бумажный мешок, надеваемый вручную. В конструкции предусмотрены два бункера; мешок устанавливает оператор. Если предыдущая операция подаёт упаковку или продукт рывками, номинальная скорость механизма не равна количеству отгруженных единиц за смену.
В заявке на выбор оборудования укажите:
- материал и крайние свойства рабочих партий: крупность шлифованного зерна и диапазон насыпной плотности;
- формат тары и грузовой единицы: открытый тканый или бумажный мешок, надеваемый вручную;
- массу, сменный объём и способ подачи: самотёчная подача гранулированного материала к весам;
- критерий качества: массу мешка и сохранность крупы при пересыпании;
- место в линии и следующий этап: после промежуточного хранения продукта и перед закрытием заполненного мешка.
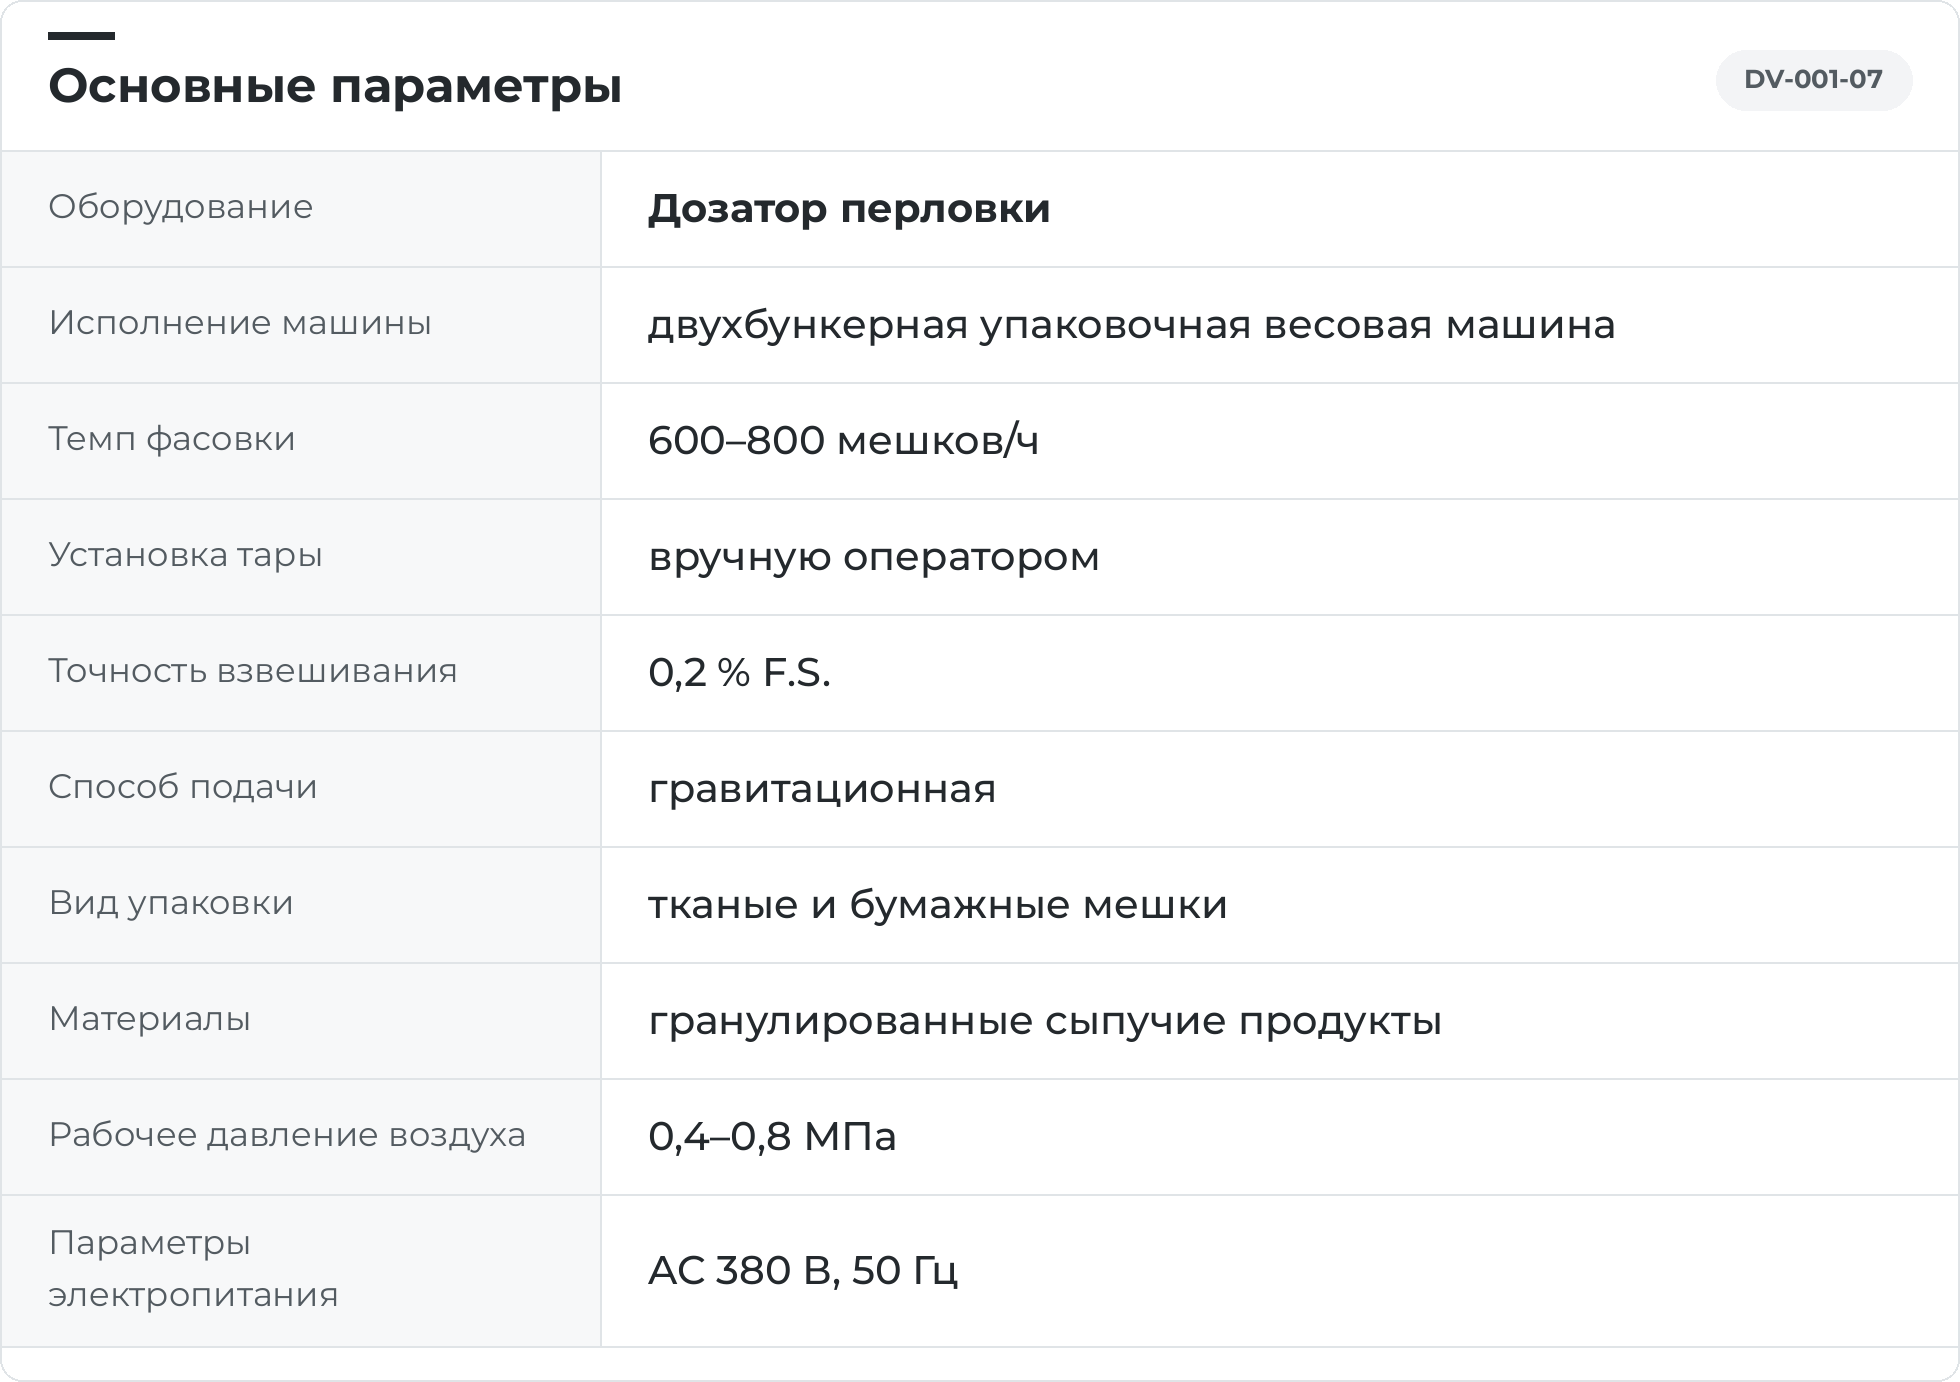
Машина DV-001-07 фасует перловую крупу в тканые или бумажные мешки с производительностью 600–800 мешков/ч. Дозатор имеет двухбункерную конструкцию и гравитационную подачу.
Основная группа материалов — гранулированные сыпучие продукты. Мешки устанавливаются оператором вручную. Точность весового узла составляет 0,2 % F.S.
Требуемое давление воздуха — 0,4–0,8 МПа. Для электропитания используется сеть переменного тока 380 В, 50 Гц.
Двухбункерный весовой дозатор фасует гранулированные сыпучие продукты с гравитационной подачей. Оператор вручную устанавливает тканый или бумажный мешок, который удерживается в зоне выдачи дозы.
Размер и степень обработки перловой крупы влияют на насыпную плотность и прохождение через питатель. При смене фракции меняются объём дозы и распределение продукта внутри мешка.
Продукт поступает к весовому узлу самотёком из внешнего накопителя. Двухбункерная конструкция организует подготовку и выдачу порций; последовательность работы бункеров определяется исполнением машины.
Применяются тканые или бумажные открытые мешки с ручной установкой. Горловина должна подходить к выпуску и удерживающему устройству, а объём — к рабочей дозе продукта. Вместимость мешка проверяют по фактической плотности перловки; после закрытия оценивают форму и прочность упаковки.
Закрытие тары, контроль готовой упаковки и её дальнейшее транспортирование увязывают с ритмом наполнения. Состав этих узлов определяется комплектацией линии.
Практические особенности конструкции:
- Двухбункерная конструкция для организации подготовки и выдачи весовых порций.
- Самотёчная подача свободно текущего продукта без шнекового перемещения в питающем узле.
- Работа с тканой или бумажной тарой, устанавливаемой оператором.
После фасовки проверяют массу дозы, долю разрушенных частиц и состояние упаковки. Сопоставление проб до подачи и после наполнения позволяет отделить повреждение крупы от погрешности весов.
Ориентир для согласования с соседними узлами — 600–800 мешков/ч. Выработка участка также зависит от дозы, тары и времени её установки и отвода.
Рабочий цикл включает следующие операции:
- Продукт поступает самотёком к весовым бункерам из внешнего накопителя.
- Оператор устанавливает открытый мешок под выпуском и включает предусмотренный зажим.
- Оборудование отмеряет продукт и выдаёт порцию в закреплённую тару.
- После завершения наполнения мешок освобождается в установленном порядке.
- Тару передают на закрытие, а рабочую позицию подготавливают к следующему мешку.
Режим подачи зависит от размерной фракции перловки и количества мелких частиц. Стабильное течение продукта важно как при полном, так и при уменьшающемся запасе в питающем узле.
Непрерывность фасовки зависит от поступления продукта и своевременной установки следующего мешка. Закрытие тары выполняется на следующем участке; оно не заменяется весовым дозированием.
Можно ли фасовать перловку именно на DV-001-07?
Это исполнение рассматривается для фасовки перловки с учётом рабочего формата тары. Двухбункерный весовой дозатор фасует гранулированные сыпучие продукты с гравитационной подачей. Оператор вручную устанавливает тканый или бумажный мешок, который удерживается в зоне выдачи дозы. Размер и степень обработки перловой крупы влияют на насыпную плотность и прохождение через питатель.
Какие позиции перловки включить в испытание весов?
Включают те варианты крупности и качества, которые предприятие собирается регулярно фасовать. Для каждого фиксируют рабочую тару и массу порции. Если образцы заметно различаются по занимаемому объёму, проверяют вместимость мешка и запас места для закрытия. Полученные результаты хранят по отдельным заданиям, чтобы впоследствии не переносить режим одной позиции на другую без контроля.
Как проверить закрепление мешка при дозировании перловки?
Для ручной фасовки перловки проверяют мешок в установленном и наполненном состоянии. Горловина должна подходить к зажиму, а нижняя часть — располагаться согласно предусмотренной схеме машины. После выдачи порции контролируют просыпь и передачу на закрытие. При смене размерной фракции крупы повторно оценивают заполненный объём; одинаковая масса не исключает изменения формы мешка и поведения продукта при выгрузке.
Как оценить два весовых канала на партии перловки?
Для модели указан темп 600–800 мешков/ч. При испытании учитывают выдачу обеих весовых ветвей, ручную установку мешков и передачу на закрытие. Массу проверяют по каждой ветви отдельно, чтобы средний результат не скрывал отклонение одного канала.
Как подготовить самотёчную подачу перловки к дозатору?
Продукт поступает к весовому узлу самотёком из внешнего накопителя. Двухбункерная конструкция организует подготовку и выдачу порций; последовательность работы бункеров определяется исполнением машины. Режим подачи зависит от размерной фракции перловки и количества мелких частиц. Стабильное течение продукта важно как при полном, так и при уменьшающемся запасе в питающем узле.
Как проверить отклонение дозы перловки после выдачи из бункера?
Рабочий диапазон дозирования определяется выбранным исполнением и подтверждается его паспортом. Показатель 0,2 % F.S. относится к полной шкале весового узла, а не автоматически к каждой выбранной дозе. Допуск готовой упаковки в единицах массы устанавливают с учётом диапазона весов и подтверждают контрольным взвешиванием.
Когда требуется освобождать обе ветви при смене перловой крупы?
Освобождение необходимо в объёме, который обеспечивает установленное предприятием разделение товарных позиций. Остаток ищут в обеих весовых ёмкостях и в подаче перед ними. Первую продукцию нового задания проверяют на примесь прежней крупности. Допустимость смешивания и обращения с остатками задаёт технолог предприятия; она не определяется самим наличием двух бункеров.
Что проверить при подключении дозатора перловки к существующей зашивке?
Сверяют высоту и направление движения мешка, возможность удержания горловины и ритм передачи. Испытание проводят с заполненной рабочей тарой, поскольку пустой мешок не воспроизводит её форму и устойчивость. Отдельно проверяют реакцию участка на остановку зашивки. Если следующий узел задерживает выпуск, увеличение скорости подготовки навески не устранит ограничение всей линии.
Как принимать мешки с перловкой после весового участка?
Проверяют нетто, состояние закрытия и отсутствие просыпания после предусмотренных перемещений. Для сохранности крупы сопоставляют исходную и прошедшую тракт пробы. Результаты по двум весовым ветвям записывают раздельно. Если меняется тара или крупность продукта, контроль повторяют на новом сочетании: прежний успешный запуск подтверждает только испытанные условия.
Что нужно для подбора двухбункерной машины под фасовку перловки?
Передайте перловую крупу нужных фракций, рабочую тару и желаемые номиналы массы. Укажите, как поступает продукт к двум бункерам и сколько людей обслуживает выдачу порций. Требуемый выпуск задают вместе с возможностями закрывающего участка. Для приёмки разделяют контроль каналов, сохранность крупы и время ручных операций, чтобы подобрать режим по всей последовательности фасовки, а не только по набору дозы.