Группировочно-термоусадочная машина для пакетов с мукой Sagbil Paketto 3035 OTM
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Sagbil Paketto 3035 OTM формирует транспортную упаковку из отдельных закрытых пакетов с мукой. Пакеты объединяются в группу, получают плёночную обёртку и проходят термоусадку. Этот участок располагается после фасовки, запечатывания и нанесения даты в линии 3035K.
Основные операции и особенности исполнения:
- Группирование поступающих пакетов в упаковочные блоки.
- Оборачивание сформированной группы термоусадочной плёнкой.
- Прохождение блока через термотоннель для усадки плёнки.
- Электрическая мощность группировочно-термоусадочного узла — 19 кВт.
- Расход сжатого воздуха — 1100 Нл/мин при предусмотренном для линии давлении 6–8 бар.
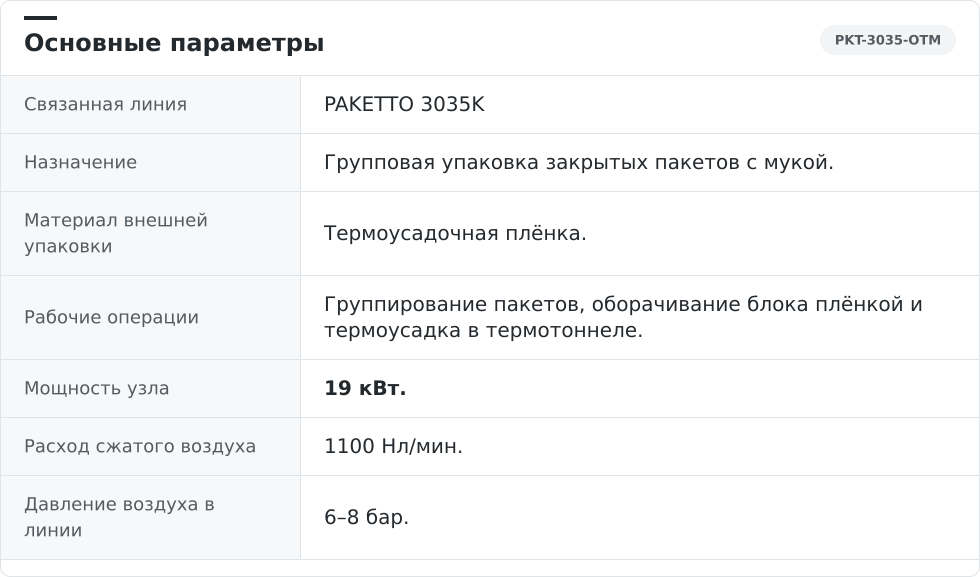
Машина 3035 OTM предназначена для групповой упаковки закрытых пакетов с мукой в составе линии 3035K. В качестве внешней упаковки применяется термоусадочная плёнка. Рабочие операции включают группирование пакетов, оборачивание блока и термоусадку. Мощность узла составляет 19 кВт, расход сжатого воздуха — 1100 Нл/мин. Давление воздуха в линии — 6–8 бар. Количество пакетов в группе, размеры блока, параметры плёнки и производительность в блоках в минуту определяют для конкретной упаковки. Электрическое подключение отдельного узла уточняют в спецификации.
Sagbil Paketto 3035 OTM объединяет закрытые пакеты с мукой в группы и формирует внешнюю упаковку из термоусадочной плёнки. Потребительские пакеты поступают после фасовки, обработки горловины и, при наличии соответствующего узла, нанесения даты. На этом этапе муку уже не дозируют: машина работает с готовой бумажной упаковкой.
Сначала из поступающих пакетов формируется блок по выбранной схеме расположения. Его оборачивают плёнкой и направляют в термотоннель, где под действием нагрева оболочка усаживается вокруг группы. Число пакетов, габариты блока и свойства плёнки рассматривают совместно, поскольку они определяют требования к группированию и тепловой обработке.
Узел предусмотрен в составе комплекса 3035K. При отдельной поставке уточняют способ передачи пакетов, организацию их накопления перед группированием и отвод готовых блоков. Требуемый выпуск задают в блоках в минуту с указанием количества пакетов в каждом. Темп всей фасовочной линии нельзя без пересчёта и проверки считать производительностью группировочной машины.
Группирование, оборачивание и термоусадка объединены в последовательный технологический процесс. Это позволяет организовать конечный участок упаковки вокруг одного результата — блока из заданного числа закрытых пакетов. При наладке проверяют согласованность этих операций с поступлением продукции от фасовочной линии.
Плёночная оболочка удерживает пакеты в группе и подготавливает их к дальнейшему перемещению и укладке. Схему блока выбирают с учётом размеров потребительской тары и общей массы упаковки. Устойчивость готовой группы оценивают на реальных пакетах, поскольку она зависит и от раскладки, и от выбранной плёнки.
Отдельный узел групповой упаковки можно рассматривать при оснащении уже действующего участка фасовки и заклейки. Для проектирования известны мощность 19 кВт и расход воздуха 1100 Нл/мин; окончательные подключения и комплектность согласуют по исполнению. Такой подбор позволяет заранее сопоставить требования машины с доступными ресурсами площадки.
К группированию допускают пакеты после завершения наполнения и закрытия горловины. Дальше оборудование формирует общую плёночную оболочку в следующем порядке:
- На вход поступают закрытые пакеты с мукой, подготовленные к групповой упаковке.
- Механизм собирает из них блок по согласованной схеме расположения.
- Группа оборачивается термоусадочной плёнкой.
- Блок проходит через термотоннель, где плёнка усаживается вокруг пакетов.
- Готовая групповая упаковка передаётся на последующие операции по принятой на предприятии схеме.
Темп группирования зависит от поступления пакетов, их количества в блоке и режима термоусадки. Для расчёта выпуска необходимо различать число отдельных пакетов и число готовых блоков.
При проверке готового блока оценивают расположение пакетов и фиксацию плёнкой. Если меняются размеры потребительской упаковки или схема группы, заново согласуют раскладку, параметры плёнки и режим прохождения термотоннеля.
1. Что подают в машину — муку или готовые пакеты?
На вход поступают уже заполненные и закрытые пакеты с мукой. Машина объединяет их в транспортные блоки и оборачивает плёнкой; дозирование продукта выполняется ранее.
2. Какие операции включает узел?
Группирование пакетов, оборачивание сформированного блока термоусадочной плёнкой и обработку в термотоннеле. Схему подачи и отвода продукции согласуют при компоновке.
3. Для чего нужна термоусадочная плёнка?
Она образует внешнюю оболочку, удерживающую пакеты в группе. Материал и толщину выбирают под массу блока, его геометрию и предполагаемое обращение с упакованной продукцией.
4. Можно ли менять число пакетов в блоке?
Требуемые схемы группирования нужно перечислить при подборе. Возможность перехода между ними и необходимую переналадку подтверждают для конкретного исполнения машины. Для проверки передают все требуемые варианты раскладки и размеры наполненных пакетов.
5. Какую мощность учитывать при проектировании?
Для группировочно-термоусадочного узла указано 19 кВт. Дополнительные потребители участка учитывают отдельно, а окончательное электрическое подключение принимают по согласованной спецификации.
6. Какой расход воздуха у 3035 OTM?
В технических данных указан расход 1100 Нл/мин. Для линии предусмотрено давление 6–8 бар; пневмоснабжение рассчитывают с учётом остальных одновременно работающих машин.
7. В каких единицах задавать производительность?
Для этого участка удобно задавать готовые блоки в минуту, дополнительно указывая количество пакетов в каждом блоке. Это позволяет корректно сопоставить группировщик с подающей линией. Одного значения в пакетах в минуту недостаточно, если количество пакетов в группе ещё не определено.
8. Нужно ли отдельно закрывать бумажные пакеты?
Да, горловина должна быть закрыта до группирования. Термоусадочная оболочка объединяет пакеты, но не выполняет операцию заклейки каждого бумажного пакета.
9. Можно ли подключить машину после другой фасовочной линии?
Совместимость проверяют по размерам пакетов, стабильности подачи, высоте передачи и управлению потоком. Нужны схема существующего участка и образцы наполненной упаковки.
10. Какие данные необходимы для заказа?
Размеры и вес пакета, схема блока, требуемая производительность в блоках, параметры плёнки и план размещения. Если плёнка ещё не выбрана, её подбор включают в согласование. Сведения о принимающем оборудовании помогают определить способ отвода готовых блоков.