Полуавтоматический модуль фасовки муки в бумажные пакеты Sagbil Paketto 2020YDS
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Sagbil Paketto 2020YDS сочетает дозированную подачу муки с ручным обращением с бумажным пакетом. Оператор задаёт массу наполнения, подготавливает тару у горловины и включает выдачу порции педалью. После окончания цикла заполненный пакет переносится на отдельный виброуплотнитель или другой согласованный участок дальнейшей обработки.
Основные операции и особенности исполнения:
- Шнековое дозирование муки в готовые бумажные пакеты с плоским дном.
- Полуавтоматический цикл с участием оператора и педальным запуском.
- Предусмотренные номинальные массы фасовки — 1, 2 и 5 кг.
- Бункер из нержавеющей стали вместимостью 200 кг.
- Настройка через сенсорную панель системы управления ПЛК.
- Аспирация пыли в составе фасовочного исполнения и нержавеющие поверхности контакта с продуктом.
- Мощность основной фасовочной машины — 3,15 кВт.
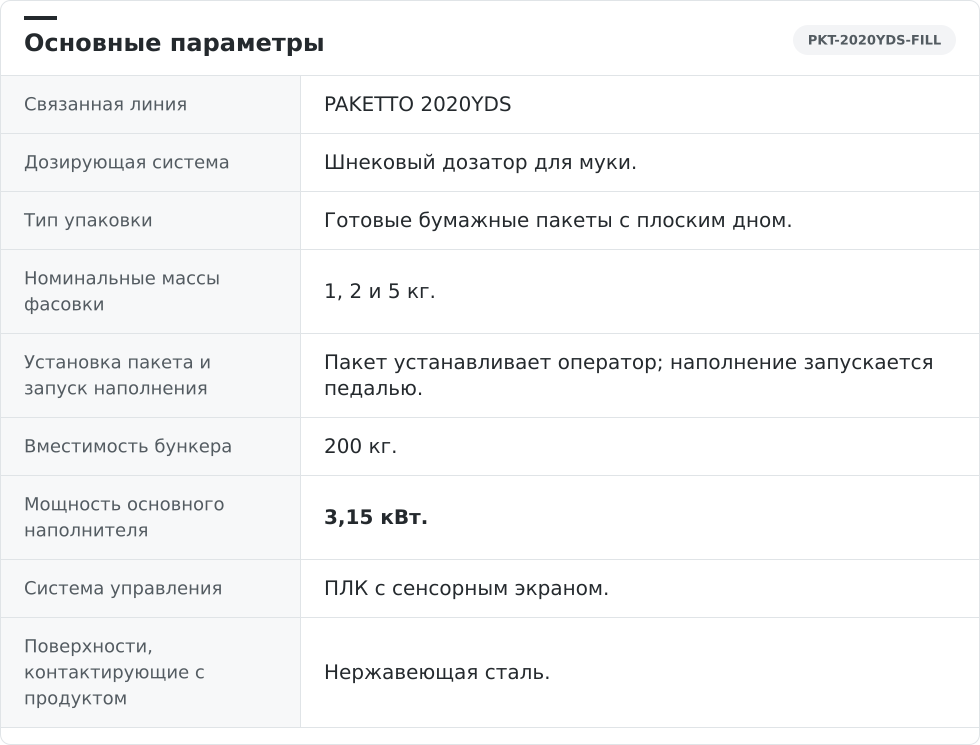
Фасовочный узел линии 2020YDS предназначен для шнекового дозирования муки в готовые бумажные пакеты с плоским дном. Номинальные массы наполнения: 1, 2 и 5 кг. Пакет устанавливает оператор, запуск наполнения выполняется педалью. Вместимость бункера составляет 200 кг, мощность основного наполнителя — 3,15 кВт. Управление осуществляется через ПЛК с сенсорным экраном. Контактирующие с продуктом поверхности выполнены из нержавеющей стали. Состав отдельного наполнителя, электропитание, требования к воздуху и аспирации согласуют в спецификации. Рабочий темп зависит от свойств муки, формата пакета и выполнения ручных операций.
Полуавтоматический фасовочный модуль Sagbil Paketto 2020YDS рассчитан на наполнение готовых бумажных пакетов мукой с участием оператора. Человек подготавливает и устанавливает тару у выпускной горловины, запускает дозирование педалью и переносит наполненный пакет на следующий участок. Выдачу порции выполняет шнековая система машины.
Продукт поступает из загрузочного оборудования в расходный бункер из нержавеющей стали вместимостью 200 кг. Настройки выполняются через сенсорный экран ПЛК; в зоне работы с мукой предусмотрена аспирация. Схему загрузки, рабочий запас продукта и состав пылеулавливающего оборудования согласуют при организации места фасовки.
В полной компоновке 2020YDS оператор после наполнения устанавливает пакет в лоток отдельного виброуплотнителя. Затем следуют подготовка горловины, запечатывание и последующие упаковочные операции. При заказе только наполнителя определяют, как эти этапы будут выполняться на предприятии. Фактический выпуск рассчитывают с учётом времени установки и переноса тары, а не только продолжительности выдачи муки.
Педальный запуск позволяет начинать дозирование после подготовки пакета у выпускной горловины. Оператор контролирует готовность тары, а шнековая система выполняет выдачу продукта. Такой порядок работы удобно оценивать на пробной фасовке вместе с временем установки и переноса каждого пакета.
Модуль рассчитан на готовую бумажную упаковку с плоским дном; в конфигурации указаны массы 1, 2 и 5 кг. Настройки выполняют через сенсорную панель, а расходный бункер на 200 кг создаёт запас муки у дозатора. Форматы пакетов и режим пополнения бункера согласуют с реальной организацией рабочего места.
Наполнение отделено от виброуплотнения и заклейки, поэтому состав участка можно прорабатывать по требуемым операциям. При наличии соседнего оборудования проверяют маршрут пакета и доступность рабочих мест для оператора. Аспирацию, загрузку и подключения включают в согласование модуля, чтобы его можно было использовать в выбранной производственной схеме.
Полуавтоматический цикл объединяет машинное дозирование и ручное обращение с тарой. Работа ведётся в такой последовательности:
- Система загрузки подаёт муку в расходный бункер наполнителя.
- Оператор задаёт требуемую массу, подготавливает бумажный пакет и устанавливает его у выпускной горловины.
- Нажатие педали запускает наполнение шнековым дозатором.
- После выдачи порции оператор переносит пакет на следующий участок. В схеме 2020YDS это лоток виброуплотнителя.
- Для очередной порции устанавливается следующий пустой пакет, и цикл повторяется.
Фасовочный модуль завершает свою операцию выдачей наполненного открытого пакета. Время его установки и переноса входит в общий рабочий цикл и влияет на фактическую производительность.
После изменения настройки массы или свойств муки проводят контрольные взвешивания. При оценке выпуска учитывают также доступность пустых пакетов и расстояние до следующей операции, поскольку перенос выполняет оператор.
1. Что означает полуавтоматическая фасовка?
Выдачу порции выполняет машина, а подготовка, установка и перенос пакета требуют участия оператора. Запуск дозирования производится педалью после подготовки тары.
2. Какой продукт предусмотрен для этого исполнения?
Мука, дозируемая шнековой системой. Другие порошкообразные продукты рассматривают по образцу с проверкой дозатора, упаковки и требований к очистке.
3. Подходит ли модуль для пакетов по 1, 2 и 5 кг?
Такие номинальные массы указаны в конфигурации 2020YDS. Размеры и конструкцию бумажных пакетов нужно согласовать для установки под горловиной и дальнейшей обработки.
4. Как задаётся масса наполнения?
Оператор выполняет настройки через сенсорную панель ПЛК. Корректность дозирования проверяют контрольным взвешиванием пакетов с используемой на производстве мукой. Проверку повторяют при смене настройки или продукта, если это предусмотрено принятой процедурой контроля.
5. Какой запас продукта помещается в бункере?
Для бункера из нержавеющей стали указана вместимость 200 кг. Это показатель по массе продукта; способ пополнения и рабочий уровень выбирают при организации участка.
6. Какую мощность учитывать для наполнителя?
Для основной фасовочной машины указано 3,15 кВт. Мощности виброуплотнителя, закрывающего узла и другого оборудования учитывают отдельно по составу проекта.
7. Нужен ли модулю сжатый воздух?
Потребность в сжатом воздухе проверяют по составу отдельного наполнителя и его вспомогательных устройств. До подготовки рабочего места следует получить согласованную схему подключений с требованиями к давлению и расходу. Отсутствие числового расхода в таблице комплектации не означает подтверждённого нулевого потребления.
8. Входит ли виброуплотнение в эту позицию?
Виброуплотнитель является отдельным узлом линии. Здесь описано наполнение пакета; необходимость утряски и её включение в поставку определяют при согласовании рабочего места.
9. От чего зависит фактический выпуск?
От свойств муки, массы порции, размеров пакета и времени ручной установки и переноса. При оценке темпа нужно учитывать весь цикл оператора, а не только время дозирования. Для проверки рассматривают рабочее место целиком, включая подачу пустой тары и передачу наполненных пакетов.
10. Как получить предложение на отдельный модуль?
Нужно передать массы фасовки, образцы муки и пакетов, требуемый выпуск и схему дальнейшей обработки. Затем согласуют границы поставки, загрузку бункера, аспирацию и подключения.