Автомат для фасовки комбикорма
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Автомат для фасовки комбикорма — исполнение FO-003-01 для работы с выбранным продуктом. Рабочий этап: установка мешка и наполнение на одной позиции; грузовая или упаковочная единица — бумажный или тканый открытый мешок. Одна рабочая позиция и диапазон 200–400 мешков/ч отличают эту машину от двух- и шестипозиционных вариантов. Если предыдущая операция подаёт упаковку или продукт рывками, номинальная скорость механизма не равна количеству отгруженных единиц за смену.
В заявке на выбор оборудования укажите:
- материал и крайние свойства рабочих партий: рецептура, доля мелочи и форма гранул или мучнистой смеси;
- формат тары и грузовой единицы: бумажный или тканый открытый мешок;
- массу, сменный объём и способ подачи: подача продукта к весовому механизму;
- критерий качества: массу дозы и сохранность гранул при передаче;
- место в линии и следующий этап: между подачей продукта и закрытием наполненного открытого мешка.
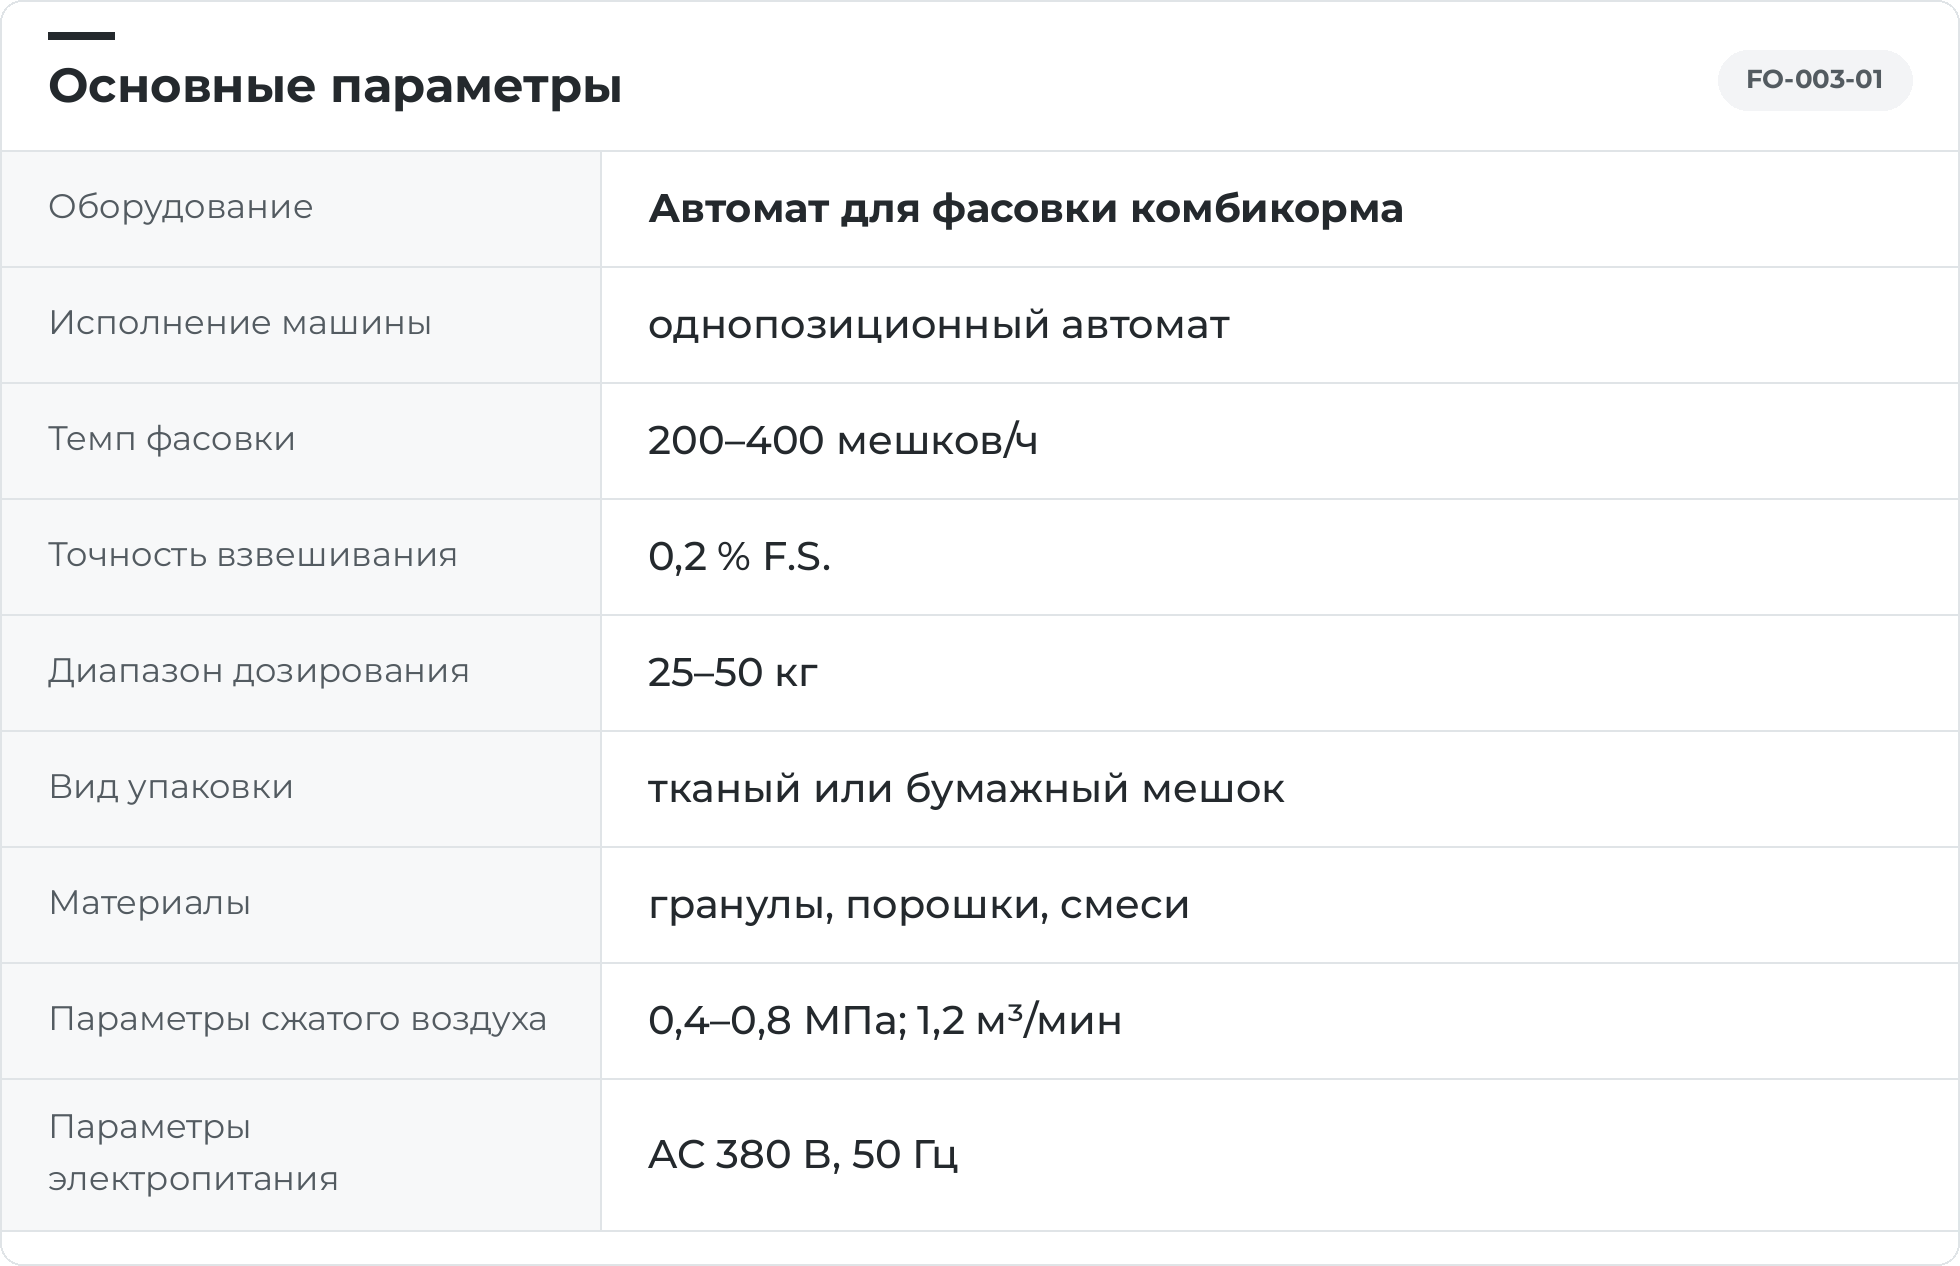
Автомат FO-003-01 используется для фасовки комбикорма в тканые и бумажные мешки. Однопозиционная машина формирует дозы по 25–50 кг и обеспечивает производительность 200–400 мешков/ч.
Оборудование рассчитано на гранулы, порошки и смеси. Точность взвешивания составляет 0,2 % F.S.
Электропитание — AC 380 В, 50 Гц. Для пневмосистемы требуется воздух давлением 0,4–0,8 МПа при расходе 1,2 м³/мин.
Однопозиционный автомат последовательно устанавливает и наполняет тканые или бумажные мешки. Он предназначен для гранул, порошков и смесей; рабочий питатель выбирают под конкретный продукт.
Гранулы, крошка и мучнистый комбикорм по-разному проходят через питающий узел. Изменение рецептуры, насыпной плотности и доли мелочи влияет на поток, пыление и объём наполненной упаковки.
Одна упаковочная позиция объединяет операции установки тары и наполнения. Следующий мешок поступает после освобождения рабочей зоны, поэтому ритм машины связан с подачей продукта и своевременным отводом готовой упаковки.
Машина работает с открытыми тканевыми или бумажными мешками. Формат тары должен подходить к механизму автоматической установки и выбранному способу закрытия. Объём мешка подбирают по фактической плотности рецептуры: одна масса гранул и мучнистого корма может занимать разный объём.
Закрытие тары, контроль готовой упаковки и её дальнейшее транспортирование увязывают с ритмом наполнения. Состав этих узлов определяется комплектацией линии.
Практические особенности конструкции:
- Автоматическая установка открытого мешка сокращает повторяющиеся ручные операции у зоны наполнения.
- Весовой контроль связывает подачу продукта с заданной массой упаковки.
- Возможность работы с тканой или бумажной тарой при подходящем формате мешка.
Для гранулированного корма сравнивают долю разрушенных гранул до и после подачи. У смеси дополнительно оценивают равномерность состава; одинаковая масса мешков сама по себе не исключает расслоения.
Ориентир для согласования с соседними узлами — 200–400 мешков/ч. Выработка участка также зависит от дозы, тары и времени её установки и отвода.
Рабочий цикл включает следующие операции:
- Пустые мешки подаются в механизм автоматической установки.
- Мешок раскрывается и устанавливается в зоне наполнения.
- Питающий узел подаёт продукт, весовой механизм контролирует заданную дозу.
- По завершении дозирования поток продукта прекращается.
- Наполненный мешок передаётся на подготовку горловины и закрытие, затем выводится на следующий участок.
Подающий участок должен сохранять равномерность потока без избыточного разрушения гранул и расслоения смеси. Для каждой рецептуры важны её текучесть, плотность и поведение на переходах.
После наполнения мешок передают дальше без потерь продукта и повреждения горловины. Остановка следующего узла учитывается в управлении подачей и расчёте выработки участка.
Можно ли фасовать комбикорм именно на FO-003-01?
Это исполнение рассматривается для фасовки комбикорма с учётом рабочего формата тары. Однопозиционный автомат последовательно устанавливает и наполняет тканые или бумажные мешки. Он предназначен для гранул, порошков и смесей; рабочий питатель выбирают под конкретный продукт. Гранулы, крошка и мучнистый комбикорм по-разному проходят через питающий узел.
Какой комбикорм передать для испытания автоматической установки и наполнения?
Передают рецептуры из плана производства, отмечая рассыпную или гранулированную форму, и рабочие пачки мешков. Серия должна включать автоматическую установку тары и её обычное пополнение. Массу, сохранность гранул либо состав смеси контролируют отдельно. Испытание одной удобной рецептуры не подтверждает весь кормовой ассортимент или мешки другого поставщика.
Какая тара нужна для однопозиционной автоматической фасовки комбикорма?
На однопозиционной машине испытывают открытые мешки из обычной рабочей пачки. Проверяют установку тары и освобождение единственной позиции после наполнения комбикормом. Для гранулы оценивают сохранность частиц, для рассыпной смеси — состояние и распределение продукта. Важно, чтобы время передачи мешка на закрытие согласовывалось со следующим циклом: ожидание на выходе напрямую ограничивает работу этой компоновки.
Как оценить сменный выпуск участка однопозиционной автоматической фасовки комбикорма?
Для модели указана производительность 200–400 мешков/ч. Фактический выпуск зависит от рабочей дозы, свойств продукта, времени установки тары и её отвода. Сменную выработку считают с учётом остановок подачи, очистки и переналадки, а не по длительности одного наполнения.
Как организовать поступление продукта для однопозиционной автоматической фасовки комбикорма?
Одна упаковочная позиция объединяет операции установки тары и наполнения. Следующий мешок поступает после освобождения рабочей зоны, поэтому ритм машины связан с подачей продукта и своевременным отводом готовой упаковки. Подающий участок должен сохранять равномерность потока без избыточного разрушения гранул и расслоения смеси. Для каждой рецептуры важны её текучесть, плотность и поведение на переходах.
Как задать допуск массы для однопозиционной автоматической фасовки комбикорма?
Диапазон массы дозы — 25–50 кг. Показатель 0,2 % F.S. относится к полной шкале весового узла, а не автоматически к каждой выбранной дозе. Допуск готовой упаковки в единицах массы устанавливают с учётом диапазона весов и подтверждают контрольным взвешиванием.
Как учитывать переходные мешки при смене кормовой рецептуры?
Определяют упаковки, которые уже находятся в цикле, и связывают их с фактическим продуктом. После освобождения согласованного тракта вводят новое задание и проверяют первую серию. Маркировку меняют одновременно с реальным переходом. Порядок использования остатков и переходной продукции устанавливает предприятие; автоматическая подача мешков сама по себе эту задачу не решает.
Как встроить однопозиционный автомат в кормовую линию?
Согласуют подачу выбранного корма, формат магазина мешков, закрытие и отвод продукции. На схеме показывают точки смены рецептуры и контроля качества. Для каждого соседнего узла задают готовность и порядок остановки. Если зашивка, маркировка или укладка приобретаются отдельно, их параметры проверяют совместно с автоматом на той же рабочей упаковке.
Что проверять после автоматической упаковки гранулированного корма?
Проверяют нетто, состояние мешка и долю мелочи относительно исходной пробы. Наблюдение продолжают после закрытия и предусмотренного перемещения к складу. Отклонения связывают с конкретной стадией цикла. Качественное наполнение одного мешка не подтверждает устойчивую работу магазина тары, поэтому в протокол включают также остановки и причины ручного вмешательства.
Какие исходные данные нужны для однопозиционной автоматической фасовки комбикорма?
Укажите рецептуры комбикорма, их товарную форму, массу мешка и требуемый выпуск готовой продукции. Нужны образцы тары и схема единственной упаковочной позиции с подачей сверху и отводом снизу. Опишите порядок смены рецептур и маркировки партий. Для расчёта проверяют полный последовательный цикл, включая обслуживание магазина мешков и остановки, вызванные соседним закрывающим оборудованием.