Пневматический затвор TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50
Toprakcilar Makina
Цена по запросу
*Базовая стоимость указана для самовывоза со склада.
*НДС включается в стоимость по условиям поставки.
Пневматический затвор TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50 применяют в составе технологической линии производства булгура. Производитель — Toprakcılar Makina (Топракчылар Макина).
Рабочее исполнение подбирают по свойствам исходного продукта, требуемому режиму участка и условиям подключения.
Ключевые возможности:
*Базовая стоимость указана для самовывоза со склада.
*НДС включается в стоимость по условиям поставки.
Пневматический затвор TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50 применяют в составе технологической линии производства булгура. Производитель — Toprakcılar Makina (Топракчылар Макина).
Рабочее исполнение подбирают по свойствам исходного продукта, требуемому режиму участка и условиям подключения.
Ключевые возможности:
- Назначение: открывает и закрывает продуктовый канал с помощью пневмоцилиндра.
- Рабочая операция: оперативное перекрытие и распределение потока.
- Принцип действия: сжатый воздух перемещает заслонку по направляющим между открытым и закрытым положением.
- Технологический результат: подача из бункера или транспортной линии управляется дистанционно и повторяемо.
- Модельный ряд: TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50.
- Критерий выбора: размер прохода согласуют с сечением продуктового канала, а цилиндр и ход — с требуемым перемещением заслонки и частотой переключений.
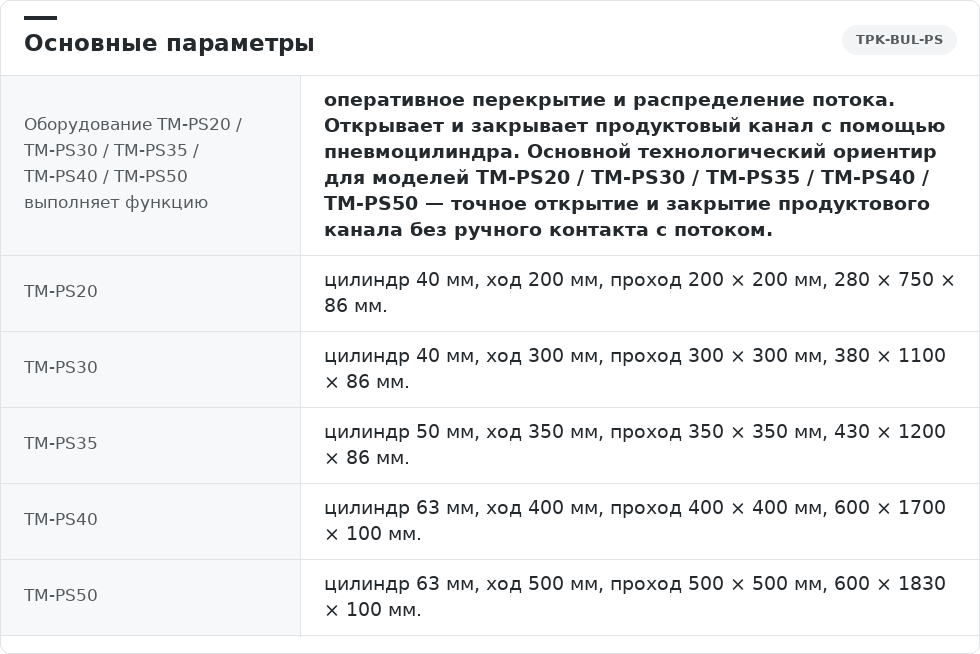
Технические характеристики пневматического затвора
Оборудование TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50 выполняет функцию: оперативное перекрытие и распределение потока. Открывает и закрывает продуктовый канал с помощью пневмоцилиндра. Основной технологический ориентир для моделей TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50 — точное открытие и закрытие продуктового канала без ручного контакта с потоком.Сжатый воздух перемещает заслонку по направляющим между открытым и закрытым положением. Подача из бункера или транспортной линии управляется дистанционно и повторяемо.
Модельный ряд TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50 включает следующие исполнения:
- TM-PS20 — цилиндр 40 мм, ход 200 мм, проход 200 × 200 мм, 280 × 750 × 86 мм.
- TM-PS30 — цилиндр 40 мм, ход 300 мм, проход 300 × 300 мм, 380 × 1100 × 86 мм.
- TM-PS35 — цилиндр 50 мм, ход 350 мм, проход 350 × 350 мм, 430 × 1200 × 86 мм.
- TM-PS40 — цилиндр 63 мм, ход 400 мм, проход 400 × 400 мм, 600 × 1700 × 100 мм.
- TM-PS50 — цилиндр 63 мм, ход 500 мм, проход 500 × 500 мм, 600 × 1830 × 100 мм.
Критерии выбора исполнения
Исполнение TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50 выбирают по проходному сечению 200–500 мм, ходу и диаметру цилиндра, давлению пневмосети и алгоритму распределения потока. Размер прохода согласуют с сечением продуктового канала, а цилиндр и ход — с требуемым перемещением заслонки и частотой переключений.До согласования модели проверяют:
- Соответствие прохода продуктопроводу.
- Полное открытие и закрытие заслонки.
- Давление и качество сжатого воздуха.
- Наличие сигналов положения в системе управления.
Рабочий контроль
Во время работы контролируют параметры:- Размер проходного сечения.
- Характер продукта.
- Рабочее давление воздуха.
- Частота циклов.
- Монтажное положение.
Требования к интеграции
При включении в технологическую схему проверяют:- Рабочие параметры сопоставляют с режимом связанного оборудования.
- Точки подключения и габариты выбранной модели проверяют по плану размещения.
- К приводу, рабочей зоне и обслуживаемым узлам оставляют безопасный доступ.
- Электропитание и необходимые технологические среды согласуют с подключениями затвора.
Описание пневматического затвора в линии булгура
Пневматические затворы TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50 предназначены для оперативного перекрытия и распределения потока. Продуктовый канал открывается и закрывается с помощью пневмоцилиндра. Для работы в технологической схеме необходимы стабильные входные условия и согласованность с соседними участками.Сжатый воздух приводит в действие механизм, перемещающий заслонку по направляющим между открытым и закрытым положением. Это обеспечивает дистанционное управление подачей из бункера или транспортной линии и повторяемость переключений. Работу оборудования оценивают по входным и выходным параметрам, а также по стабильности нагрузки.
Место в технологической последовательности
Для корректного включения в линию соблюдают следующую последовательность:- Сыпучий продукт поступает к заслонке из бункера или транспортного канала.
- Пневмоцилиндр переводит её в открытое или закрытое положение.
- Выполнение команды подтверждают по конечному положению исполнительного механизма.
- При исчезновении давления состояние потока определяют принятой схемой безопасности.
Исходный продукт и рабочие условия
На участок поступает сыпучий продукт из бункера или транспортной системы. При выборе рабочего режима учитывают размер проходного сечения, характер материала, рабочее давление воздуха, частоту циклов и монтажное положение.До пуска проверяют соответствие прохода продуктопроводу, полное открытие и закрытие заслонки, давление и качество сжатого воздуха, наличие сигналов положения в системе управления. Исходные данные повторно проверяют при изменении сырья или производительности участка.
Подключение и эксплуатационный доступ
Компоновка должна обеспечивать свободное прохождение технологического потока, доступ к приводу, рабочим органам и точкам обслуживания. Переходы, ограждения и кабельные трассы не должны перекрывать сервисные зоны.Регулярное обслуживание
План обслуживания включает следующие работы:- Очистка направляющих.
- Проверка пневмоцилиндра.
- Контроль уплотнений.
- Осмотр креплений.
Подачу продукта через оборудование «Пневматический затвор TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50» согласуют со схемой участка. Связанные решения представлены в разделе «Крупяные заводы».
Позиции группы «Оборудование для производства булгура — Toprakcilar Makina»:
Молотилка для пшеницы TM-BP20 / TM-BP50
Погрузочный ленточный конвейер TM-YB8 / TM-YB10 / TM-YB12
Спиральный транспортёр TM-NH4 / TM-NH55 / TM-NH75
Преимущества пневматического затвора
Практическая ценность затвора проявляется на участке оперативного перекрытия и распределения потока. Основной технологический ориентир для моделей TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50 — точное открытие и закрытие продуктового канала без ручного контакта с потоком.Корректный подбор и настройка обеспечивают следующие особенности работы:
- Продуктовый канал открывается и закрывается с помощью пневмоцилиндра при согласованных входных условиях.
- Дистанционное управление подачей из бункера или транспортной линии обеспечивает повторяемость переключений при соблюдении выбранного режима.
- Доступные исполнения позволяют сопоставить модель с производительностью участка.
- Размер прохода согласуют с сечением продуктового канала, а цилиндр и его ход — с требуемым перемещением заслонки и частотой переключений.
- При оценке работы учитывают размер проходного сечения.
Что учитывать при оценке оборудования
Для объективной оценки учитывают следующие условия:- Пропускную способность нельзя оценивать отдельно от свойств сыпучего продукта в бункере или транспортной системе.
- После изменения подачи повторно оценивают рабочий режим с учётом характера материала.
- Помимо габаритов корпуса предусматривают место для переходов, ограждений и обслуживания.
- Неисправность соседней машины может изменить режим переключений и качество результата.
Контроль эксплуатационного состояния
Внеплановую проверку проводят при изменении проходного сечения или свойств продукта, нестабильности подачи и выходного потока, нарушении заданного режима при штатной нагрузке. Основанием для проверки также служат сбои дистанционного управления и ухудшение повторяемости открытия и закрытия канала. Сначала устраняют техническую причину, затем восстанавливают рабочую настройку и оценивают результат.Осмотры, замены и регулировки затвора фиксируют по конкретному исполнению, чтобы планировать обслуживание по фактическому состоянию узлов.
Принцип работы пневматического затвора
Пневмоцилиндр под действием сжатого воздуха перемещает заслонку по направляющим между открытым и закрытым положением. Работа затвора рассчитана на устойчивую подачу и своевременную передачу продукта следующему участку. Управление потоком из бункера или транспортной линии выполняется дистанционно с обеспечением повторяемости переключений.Технологический цикл проходит по следующим этапам:
- К заслонке поступает сыпучий продукт из бункера или транспортной системы.
- Пневмопривод переводит её по направляющим в открытое или закрытое положение.
- Рабочий режим устанавливают с учётом размера проходного сечения и характера продукта.
- Подачей управляют дистанционно, обеспечивая повторяемость открытия и закрытия канала.
- Продукт направляют на следующий технологический этап без задержки.
Подготовка и запуск
Перед запуском необходимо:- Проверить чистоту и готовность рабочей зоны.
- Убедиться в исправности защит, аварийного останова и предусмотренных блокировок.
- Подтвердить готовность связанного оборудования, всех подключений и дальнейшего маршрута технологического потока.
- Выполнить пробный пуск без нагрузки и проверить отсутствие нештатных сигналов.
Действия при отклонениях
Если работа затвора стала нестабильной, выполняют следующие действия:- При отклонении входных условий проверяют подачу и рабочую настройку.
- При нестабильной нагрузке осматривают привод и регулирующие элементы.
- Если результат работы изменился, сопоставляют состояние механизма с фактической производительностью участка.
- При нарушении герметичности или защитной блокировки останавливают соответствующий контур и устраняют причину.
FAQ по оборудованию TM-PS20 / TM-PS30 / TM-PS35 / TM-PS40 / TM-PS50
Где в линии устанавливают оборудование?
Оборудование обеспечивает оперативное перекрытие и распределение потока, открывая и закрывая продуктовый канал с помощью пневмоцилиндра. Подачей из бункера или транспортной линии управляют дистанционно с обеспечением повторяемости переключений. Место установки затвора выбирают так, чтобы входные условия оставались устойчивыми, а продукт без задержки передавался на следующую операцию.Как выбрать исполнение?
Модель выбирают по размеру прохода 200–500 мм, ходу и диаметру пневмоцилиндра, давлению пневмосети и алгоритму распределения потока.TM-PS20 — диаметр цилиндра 40 мм, ход 200 мм, проход 200 × 200 мм, габариты 280 × 750 × 86 мм.
TM-PS50 — диаметр цилиндра 63 мм, ход 500 мм, проход 500 × 500 мм, габариты 600 × 1830 × 100 мм.
Характеристики выбранного исполнения сопоставляют с фактической производительностью участка, режимом работы и доступным пространством.
Какие исходные условия нужны для подбора?
На вход поступает сыпучий продукт из бункера или транспортной системы. При подборе учитывают соответствие прохода продуктопроводу, полное открытие и закрытие заслонки, давление и качество сжатого воздуха, наличие сигналов положения в системе управления. Эти условия проверяют в фактическом рабочем режиме до фиксации настройки.Как согласовать работу с линией?
Рабочие параметры сопоставляют с устойчивым режимом предыдущего участка и возможностью следующего узла принять продукт. Также учитывают кратковременные остановки, промежуточные накопители и условия дальнейшего перемещения материала. Проверку проводят с учётом фактического режима и свойств сыпучего продукта в бункере или транспортной системе.Какие условия проверить до монтажа?
Проверяют габариты, высоты входа и выхода, направление потока, нагрузку на опоры, монтажные проёмы и доступ к обслуживаемым узлам. Отдельно согласуют электропитание, автоматику и необходимые технологические среды. Учитывают фактический режим работы и свойства перемещаемого продукта.Как выполняют первый запуск?
Перед первым запуском проверяют чистоту рабочей зоны, крепления, ограждения, аварийный останов, необходимые подключения и свободный технологический маршрут. После холостого пуска подачу начинают с пониженного уровня. При этом учитывают размер проходного сечения и характер продукта, контролируют рабочее давление воздуха.Какие параметры контролируют во время работы?
Контролируют рабочее давление воздуха и частоту циклов. Результат оценивают с учётом размера проходного сечения, характера продукта и монтажного положения. Пробы и показания сравнивают при одинаковой нагрузке, поскольку переходный режим не отражает устойчивую работу.Что входит в регулярное обслуживание?
В регламент обслуживания затвора входят очистка направляющих, проверка пневмоцилиндра, контроль уплотнений, осмотр креплений и проверка полного хода заслонки. Периодичность связывают с наработкой, условиями эксплуатации и фактическим состоянием деталей. Выполненные действия фиксируют с учётом комплектации.Что проверить при ухудшении результата?
Сначала сравнивают входные условия и результат управления потоком. Затем проверяют соответствие прохода продуктопроводу, полное открытие и закрытие заслонки, давление и качество сжатого воздуха, наличие сигналов положения в системе управления. Пневмоцилиндр должен перемещать заслонку по направляющим между открытым и закрытым положением. Результат изменения настройки оценивают только после стабилизации процесса.Какие требования безопасности действуют?
Перед очисткой, регулировкой или осмотром снимают давление в пневмолинии, фиксируют заслонку и исключают поступление продукта к зоне доступа. Все источники энергии оборудования блокируют, самопроизвольное движение рабочих органов исключают. Повторный пуск разрешают после установки защит и проверки безопасного состояния рабочей зоны.Смотрите также