
Весы производительные для потокового учёта зерна
Milltech
MT- SCALES
100,00
р.
Цена по запросу
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Какие задачи решают производительные весы MillTech:
Ниже приведены сведения о размерах, конструкции, рабочем процессе, преимуществах и вопросах, которые обычно возникают при выборе такого оборудования.
*Базовая стоимость указана для самовывоза со склада
*НДС включается в стоимость по условиям поставки
Какие задачи решают производительные весы MillTech:
- учитывают массу продукта, прошедшего через конкретный технологический участок за смену, сутки или иной выбранный период;
- показывают текущую интенсивность потока и помогают обнаруживать снижение загрузки оборудования до появления длительного простоя;
- позволяют сопоставлять поступление и выход продукта для анализа технологической эффективности и материального баланса;
- передают измеренные значения в ПЛК, операторскую панель, компьютер либо общую систему диспетчеризации предприятия;
- сохраняют историю измерений и формируют табличные или графические отчёты в пределах возможностей установленного программного обеспечения;
- выдают предупреждение, если масса цикла, производительность или другой контролируемый параметр выходит за установленный диапазон;
- поддерживают автоматический режим учёта без необходимости вручную взвешивать каждую партию и переносить показания в журнал.
Ниже приведены сведения о размерах, конструкции, рабочем процессе, преимуществах и вопросах, которые обычно возникают при выборе такого оборудования.
Комплектация весов рассчитывается под фактический поток, а не выбирается только по названию продукта. Инженеру необходимы данные о минимальной и максимальной часовой нагрузке, насыпной плотности, текучести, запылённости, температуре, доступной высоте, требуемых отчётах и способе обмена сигналами с существующей автоматикой.
Рабочий диапазон желательно выбирать так, чтобы весовая камера регулярно заполнялась достаточной порцией, но не становилась ограничением для линии. Слишком большой объём увеличивает время одного цикла, а слишком малый при высоком потоке приводит к чрезмерно частым переключениям затворов. Поэтому вместимость, скорость загрузки и время выгрузки согласуют совместно.
При проектировании проверяют наличие прямого участка самотёка над машиной, высоту для полного опорожнения, опоры без передачи вибрации, место для демонтажа датчиков и доступ к ревизионным крышкам. Электрическую часть привязывают к шкафу управления, сети предприятия, протоколу связи и перечню параметров, которые должны попадать в архив.
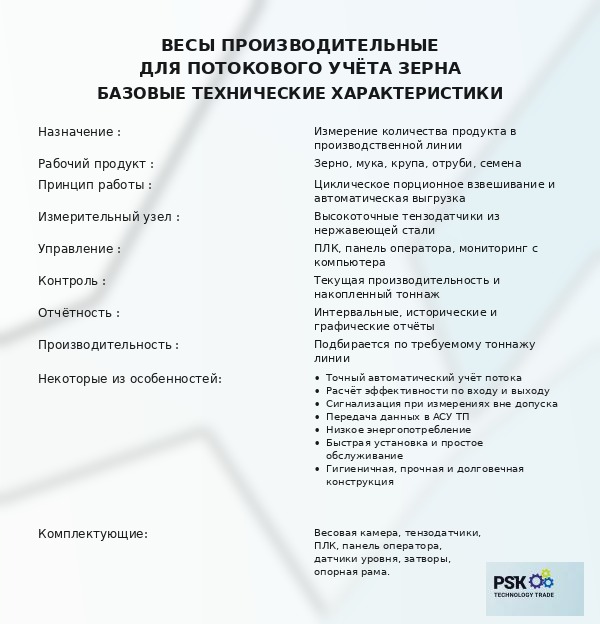
Характеристики:
Назначение: измерение количества продукта в производственной линии
Рабочий продукт: зерно, мука, крупа, отруби, семена
Принцип работы: циклическое порционное взвешивание и автоматическая выгрузка
Измерительный узел: высокоточные тензодатчики из нержавеющей стали
Управление: ПЛК, панель оператора, мониторинг с компьютера
Контроль: текущая производительность и накопленный тоннаж
Отчётность: интервальные, исторические и графические отчёты
Производительность: подбирается по требуемому тоннажу линии
Некоторые из особенностей:
- Точный автоматический учёт потока
- Расчёт эффективности по входу и выходу
- Сигнализация при измерениях вне допуска
- Передача данных в АСУ ТП
- Низкое энергопотребление
- Быстрая установка и простое обслуживание
- Гигиеничная, прочная и долговечная конструкция
Основу оборудования образуют приёмная секция, управляемый загрузочный затвор, весовая ёмкость, тензометрический узел, выпускной механизм, несущая рама и система управления. Контактные элементы подбирают с учётом пищевого продукта и санитарной обработки, а датчики размещают так, чтобы исключить паразитные нагрузки от трубопроводов и площадок.
Основные конструктивные и эксплуатационные особенности:
Во время эксплуатации контролируют чистоту камеры, отсутствие налипания, свободный ход заслонок, состояние пневматических или электрических приводов, стабильность нуля и целостность кабелей тензодатчиков. Любое касание корпуса соседней конструкцией, натяжение присоединённого рукава или отложение продукта способно внести дополнительную нагрузку и исказить результат.
Производительные весы, как оборудование для зерна, предназначены прежде всего для технологического учёта и анализа работы линии. Они не являются автоматически торговыми весами и не должны использоваться для коммерческих расчётов без требуемого метрологического исполнения, сертификации и поверки. Также машина не заменяет фасовочный дозатор: её задача — измерять проходящий поток, а не формировать потребительскую упаковку заданной массы.
Основные конструктивные и эксплуатационные особенности:
- весовая камера принимает отдельный объём продукта и обеспечивает его полное удержание на время стабилизации показаний;
- тензодатчики преобразуют механическую нагрузку в электрический сигнал, который обрабатывается весовым контроллером;
- загрузочный и разгрузочный затворы работают согласованно, не допуская одновременного поступления и выхода материала во время измерения;
- ПЛК управляет последовательностью циклов, рассчитывает суммарную массу и производительность, а также контролирует допустимые состояния исполнительных механизмов;
- операторская панель отображает текущий режим, накопленный тоннаж, диагностические сообщения и параметры выбранного периода;
- интерфейс передачи данных позволяет включить весы в АСУ ТП, систему отчётности или локальное рабочее место диспетчера;
- ревизионные элементы обеспечивают доступ к внутренним поверхностям, затворам и зонам возможного накопления продукта;
- гибкие вставки на входе и выходе помогают изолировать измерительный узел от внешних усилий, если они предусмотрены проектом.
Во время эксплуатации контролируют чистоту камеры, отсутствие налипания, свободный ход заслонок, состояние пневматических или электрических приводов, стабильность нуля и целостность кабелей тензодатчиков. Любое касание корпуса соседней конструкцией, натяжение присоединённого рукава или отложение продукта способно внести дополнительную нагрузку и исказить результат.
Производительные весы, как оборудование для зерна, предназначены прежде всего для технологического учёта и анализа работы линии. Они не являются автоматически торговыми весами и не должны использоваться для коммерческих расчётов без требуемого метрологического исполнения, сертификации и поверки. Также машина не заменяет фасовочный дозатор: её задача — измерять проходящий поток, а не формировать потребительскую упаковку заданной массы.
Потоковый весовой контроль даёт предприятию не разовый результат, а последовательный массив данных о фактической работе производства. По нему можно оценивать загрузку смен, сравнивать участки, находить потери времени и проверять, соответствует ли реальный выпуск плановым значениям.
Ключевые преимущества производительных весов:
Практическая ценность особенно заметна при сравнении нескольких смен или рецептур. Система показывает не только общий объём выпуска, но и изменение интенсивности потока во времени. Это помогает отделить краткую остановку от системного снижения производительности и принять решение на основании фактических данных, а не приблизительных расчётов.
Экономический результат зависит от того, как предприятие использует полученную информацию. Одни весы не повышают выпуск автоматически, однако достоверный учёт позволяет точнее планировать загрузку, контролировать материальный баланс, оценивать простои и проверять эффект после настройки технологического оборудования.
Ключевые преимущества производительных весов:
- автоматически регистрируют проходящую массу без отвлечения персонала на ручное взвешивание и перенос данных;
- обновляют показатели производительности в процессе работы и сохраняют итог по выбранным временным интервалам;
- используют тензометрическое измерение и электронную обработку сигнала для стабильного технологического учёта;
- поддерживают ПЛК-управление, вывод параметров на экран и передачу информации в компьютерную систему;
- позволяют рассчитывать эффективность по входному и выходному потоку при установке весов на соответствующих точках;
- формируют архив и графическое представление данных, если такие функции предусмотрены программной конфигурацией;
- сигнализируют о выходе контролируемых значений за допуск и помогают быстрее выявлять нарушение подачи;
- встраиваются в новые проекты и модернизируемые линии при корректной механической и программной привязке.
Практическая ценность особенно заметна при сравнении нескольких смен или рецептур. Система показывает не только общий объём выпуска, но и изменение интенсивности потока во времени. Это помогает отделить краткую остановку от системного снижения производительности и принять решение на основании фактических данных, а не приблизительных расчётов.
Экономический результат зависит от того, как предприятие использует полученную информацию. Одни весы не повышают выпуск автоматически, однако достоверный учёт позволяет точнее планировать загрузку, контролировать материальный баланс, оценивать простои и проверять эффект после настройки технологического оборудования.
Перед запуском автоматика проверяет готовность затворов, корректность сигнала тензодатчиков и свободный объём весовой камеры. После установки нуля открывается входной механизм, и продукт начинает заполнять измерительную ёмкость. Когда достигается заданная масса либо выполняется другое условие завершения загрузки, подача прекращается.
Контроллер выдерживает короткий интервал стабилизации, фиксирует массу порции и добавляет её к накопленному итогу. Затем открывается нижний затвор, продукт полностью переходит в принимающий самотёк или транспортёр, камера возвращается в исходное состояние, а цикл повторяется. Для оператора поток выглядит непрерывным, хотя учёт строится на последовательности отдельных взвешиваний.
Последовательность рабочего процесса:
Если система фиксирует неполное опорожнение, слишком долгую загрузку, нестабильный сигнал или значение за пределами допуска, она формирует предупреждение и действует по заложенному алгоритму — продолжает работу, выполняет повторную проверку либо останавливает подачу. Конкретная логика блокировок согласуется при программировании и должна учитывать безопасность всей связанной линии.
Контроллер выдерживает короткий интервал стабилизации, фиксирует массу порции и добавляет её к накопленному итогу. Затем открывается нижний затвор, продукт полностью переходит в принимающий самотёк или транспортёр, камера возвращается в исходное состояние, а цикл повторяется. Для оператора поток выглядит непрерывным, хотя учёт строится на последовательности отдельных взвешиваний.
Последовательность рабочего процесса:
- проверка нулевого значения, положения затворов, связи с контроллером и готовности оборудования после весов;
- дозированное заполнение весовой камеры из бункера или самотёка с ограничением внешнего механического воздействия;
- закрытие входа, стабилизация сигнала и регистрация фактической массы очередной порции;
- передача результата в память ПЛК, обновление общего тоннажа и расчёт производительности за установленный интервал;
- автоматическое открытие разгрузки и вывод взвешенного продукта на следующий технологический участок;
- возврат камеры к нулевой нагрузке, диагностика остатка и начало нового измерительного цикла.
Если система фиксирует неполное опорожнение, слишком долгую загрузку, нестабильный сигнал или значение за пределами допуска, она формирует предупреждение и действует по заложенному алгоритму — продолжает работу, выполняет повторную проверку либо останавливает подачу. Конкретная логика блокировок согласуется при программировании и должна учитывать безопасность всей связанной линии.
1. Для чего производительные весы устанавливают в технологической линии?
Они учитывают количество сыпучего продукта, проходящего через выбранную точку, и рассчитывают производительность за заданный период.
Полученные данные используют для оперативного контроля, сменной отчётности и анализа эффективности отдельных участков.
2. Какие продукты можно учитывать?
Оборудование применяют для зерна, муки, манной крупы, отрубей, крупы, семян и других совместимых сыпучих материалов.
Перед подбором проверяют насыпную плотность, текучесть, влажность, склонность к налипанию и санитарные требования конкретного продукта.
3. Весы измеряют поток непрерывно или порциями?
Технологический поток контролируется непрерывно по времени, но масса обычно определяется повторяющимися циклами заполнения, взвешивания и разгрузки камеры.
Контроллер суммирует порции и постоянно обновляет текущую производительность и накопленный результат.
4. Можно ли подключить оборудование к АСУ ТП?
Да, ПЛК может передавать значения, состояния и аварийные сообщения на операторскую панель, компьютер или центральную систему управления.
Перечень сигналов и протокол обмена согласуют до изготовления шкафа и разработки программного обеспечения.
5. Чем производительные весы отличаются от фасовочного дозатора?
Производительные весы контролируют проходящий тоннаж и эффективность линии, тогда как фасовочный дозатор формирует отдельную дозу для мешка или другой упаковки.
Эти машины могут использовать одинаковый тензометрический принцип, но решают разные технологические задачи.
6. Что влияет на точность технологического учёта?
Важны равномерная подача, правильная калибровка, отсутствие внешней нагрузки на корпус, полное опорожнение камеры и стабильное состояние продукта.
Также учитывают вибрацию площадки, налипание, утечки через затворы и корректность обработки сигнала контроллером.
7. Нужно ли устанавливать виброднище над весами?
Оно требуется не всегда. Такое устройство применяют, когда материал зависает в питающем бункере и не обеспечивает равномерное заполнение весовой камеры.
Решение принимают по свойствам продукта, геометрии ёмкости и результатам расчёта участка подачи.
8. Как обслуживать производительные весы?
Периодически очищают контактные поверхности, осматривают затворы и гибкие соединения, проверяют ноль, кабели, датчики и работу исполнительных приводов.
Калибровочные и ремонтные операции выполняют при остановленной подаче, заблокированных механизмах и соблюдении требований производителя.
9. От чего зависит стоимость производительных весов?
Цена определяется пропускной способностью, размером весовой камеры, исполнением контактных деталей, автоматикой, интерфейсами, отчётами и дополнительной арматурой.
Расчёт подготавливают после получения данных о продукте, минимальном и максимальном потоке, монтажных отметках, соседнем оборудовании, требованиях к учёту и адресу поставки.
Они учитывают количество сыпучего продукта, проходящего через выбранную точку, и рассчитывают производительность за заданный период.
Полученные данные используют для оперативного контроля, сменной отчётности и анализа эффективности отдельных участков.
2. Какие продукты можно учитывать?
Оборудование применяют для зерна, муки, манной крупы, отрубей, крупы, семян и других совместимых сыпучих материалов.
Перед подбором проверяют насыпную плотность, текучесть, влажность, склонность к налипанию и санитарные требования конкретного продукта.
3. Весы измеряют поток непрерывно или порциями?
Технологический поток контролируется непрерывно по времени, но масса обычно определяется повторяющимися циклами заполнения, взвешивания и разгрузки камеры.
Контроллер суммирует порции и постоянно обновляет текущую производительность и накопленный результат.
4. Можно ли подключить оборудование к АСУ ТП?
Да, ПЛК может передавать значения, состояния и аварийные сообщения на операторскую панель, компьютер или центральную систему управления.
Перечень сигналов и протокол обмена согласуют до изготовления шкафа и разработки программного обеспечения.
5. Чем производительные весы отличаются от фасовочного дозатора?
Производительные весы контролируют проходящий тоннаж и эффективность линии, тогда как фасовочный дозатор формирует отдельную дозу для мешка или другой упаковки.
Эти машины могут использовать одинаковый тензометрический принцип, но решают разные технологические задачи.
6. Что влияет на точность технологического учёта?
Важны равномерная подача, правильная калибровка, отсутствие внешней нагрузки на корпус, полное опорожнение камеры и стабильное состояние продукта.
Также учитывают вибрацию площадки, налипание, утечки через затворы и корректность обработки сигнала контроллером.
7. Нужно ли устанавливать виброднище над весами?
Оно требуется не всегда. Такое устройство применяют, когда материал зависает в питающем бункере и не обеспечивает равномерное заполнение весовой камеры.
Решение принимают по свойствам продукта, геометрии ёмкости и результатам расчёта участка подачи.
8. Как обслуживать производительные весы?
Периодически очищают контактные поверхности, осматривают затворы и гибкие соединения, проверяют ноль, кабели, датчики и работу исполнительных приводов.
Калибровочные и ремонтные операции выполняют при остановленной подаче, заблокированных механизмах и соблюдении требований производителя.
9. От чего зависит стоимость производительных весов?
Цена определяется пропускной способностью, размером весовой камеры, исполнением контактных деталей, автоматикой, интерфейсами, отчётами и дополнительной арматурой.
Расчёт подготавливают после получения данных о продукте, минимальном и максимальном потоке, монтажных отметках, соседнем оборудовании, требованиях к учёту и адресу поставки.
Смотрите также